第6章:产品设计
6.1 产品设计的材料性能
塑料用途广泛,令设计人员比使用金属时拥有更大的自由度,但其机械性能对载荷类型、速率、持续时间、频率、使用温度及有时的相对湿度十分敏感。设计必须考虑材料对这些条件的响应。
| 载荷或使用条件 | 相关材料性能 |
|---|---|
| 短期载荷 | 应力应变行为 |
| 长期载荷 | 蠕变和应力松弛 |
| 重复载荷 | 疲劳 |
| 高速和冲击载荷 | 冲击强度 |
| 极端温度下的载荷 | 热机械行为 |
6.1.1 应力应变行为
材料的应力应变行为决定材料对零件强度或刚度的贡献,也就是塑件中载荷与挠度的关系。其他影响因素包括零件几何形状、载荷、约束条件,以及成型产生的残余应力和取向。拉伸、压缩、扭转、弯曲和剪切等强度类型对应零件的主要载荷状态,确定强度时应采用材料在相同载荷模式下的应力应变行为。
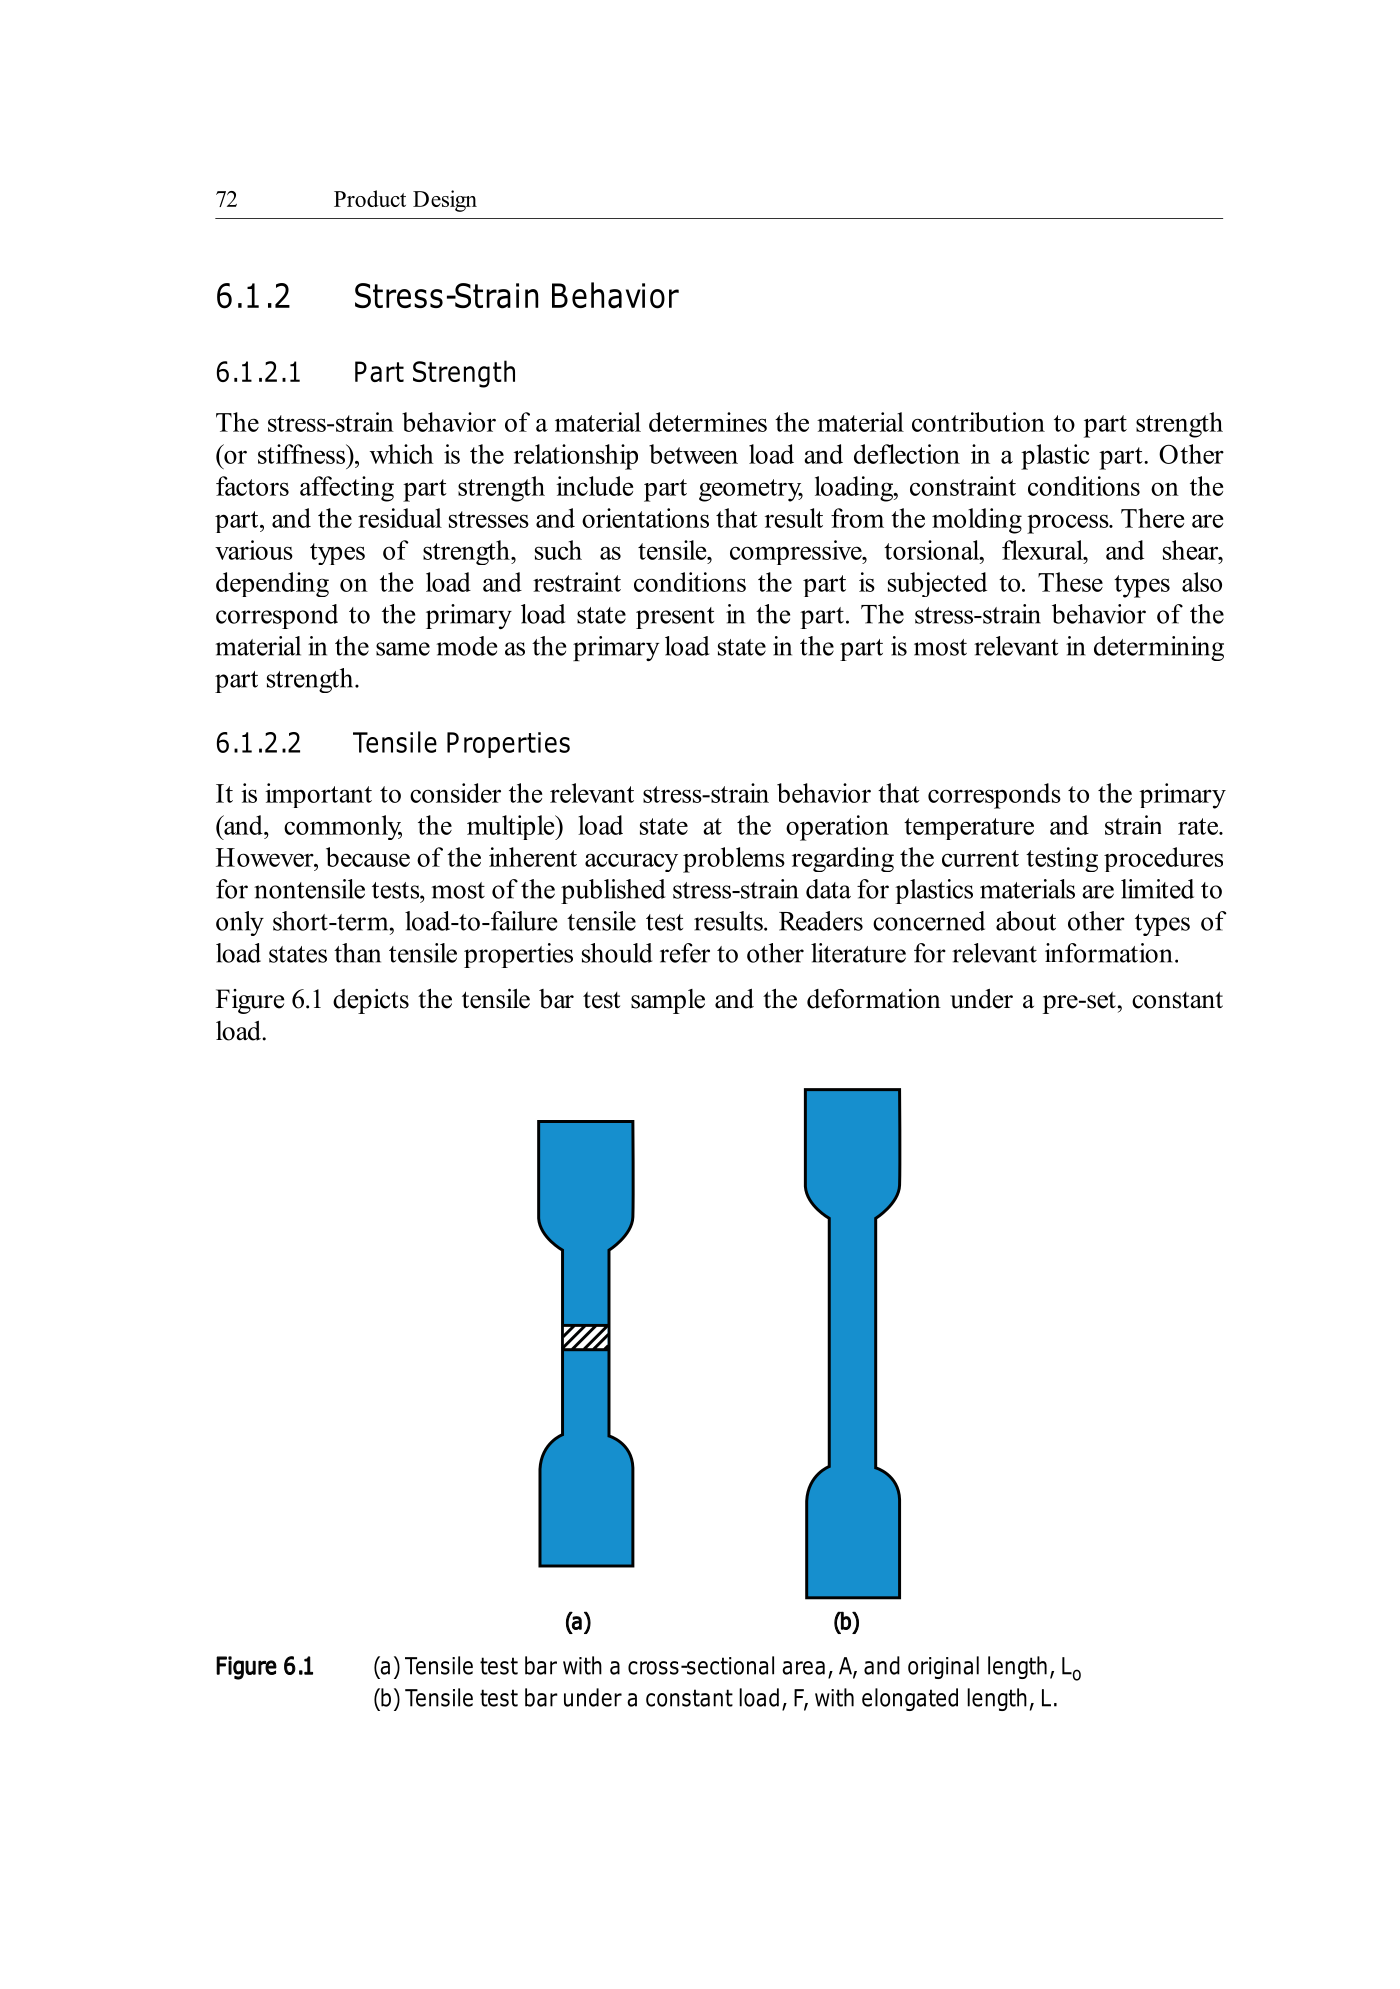
公开的塑料应力应变数据大多是短期拉伸至失效试验结果,因为非拉伸试验的准确性存在问题。设计应考虑使用温度和应变速率下与主要载荷状态相符的数据:
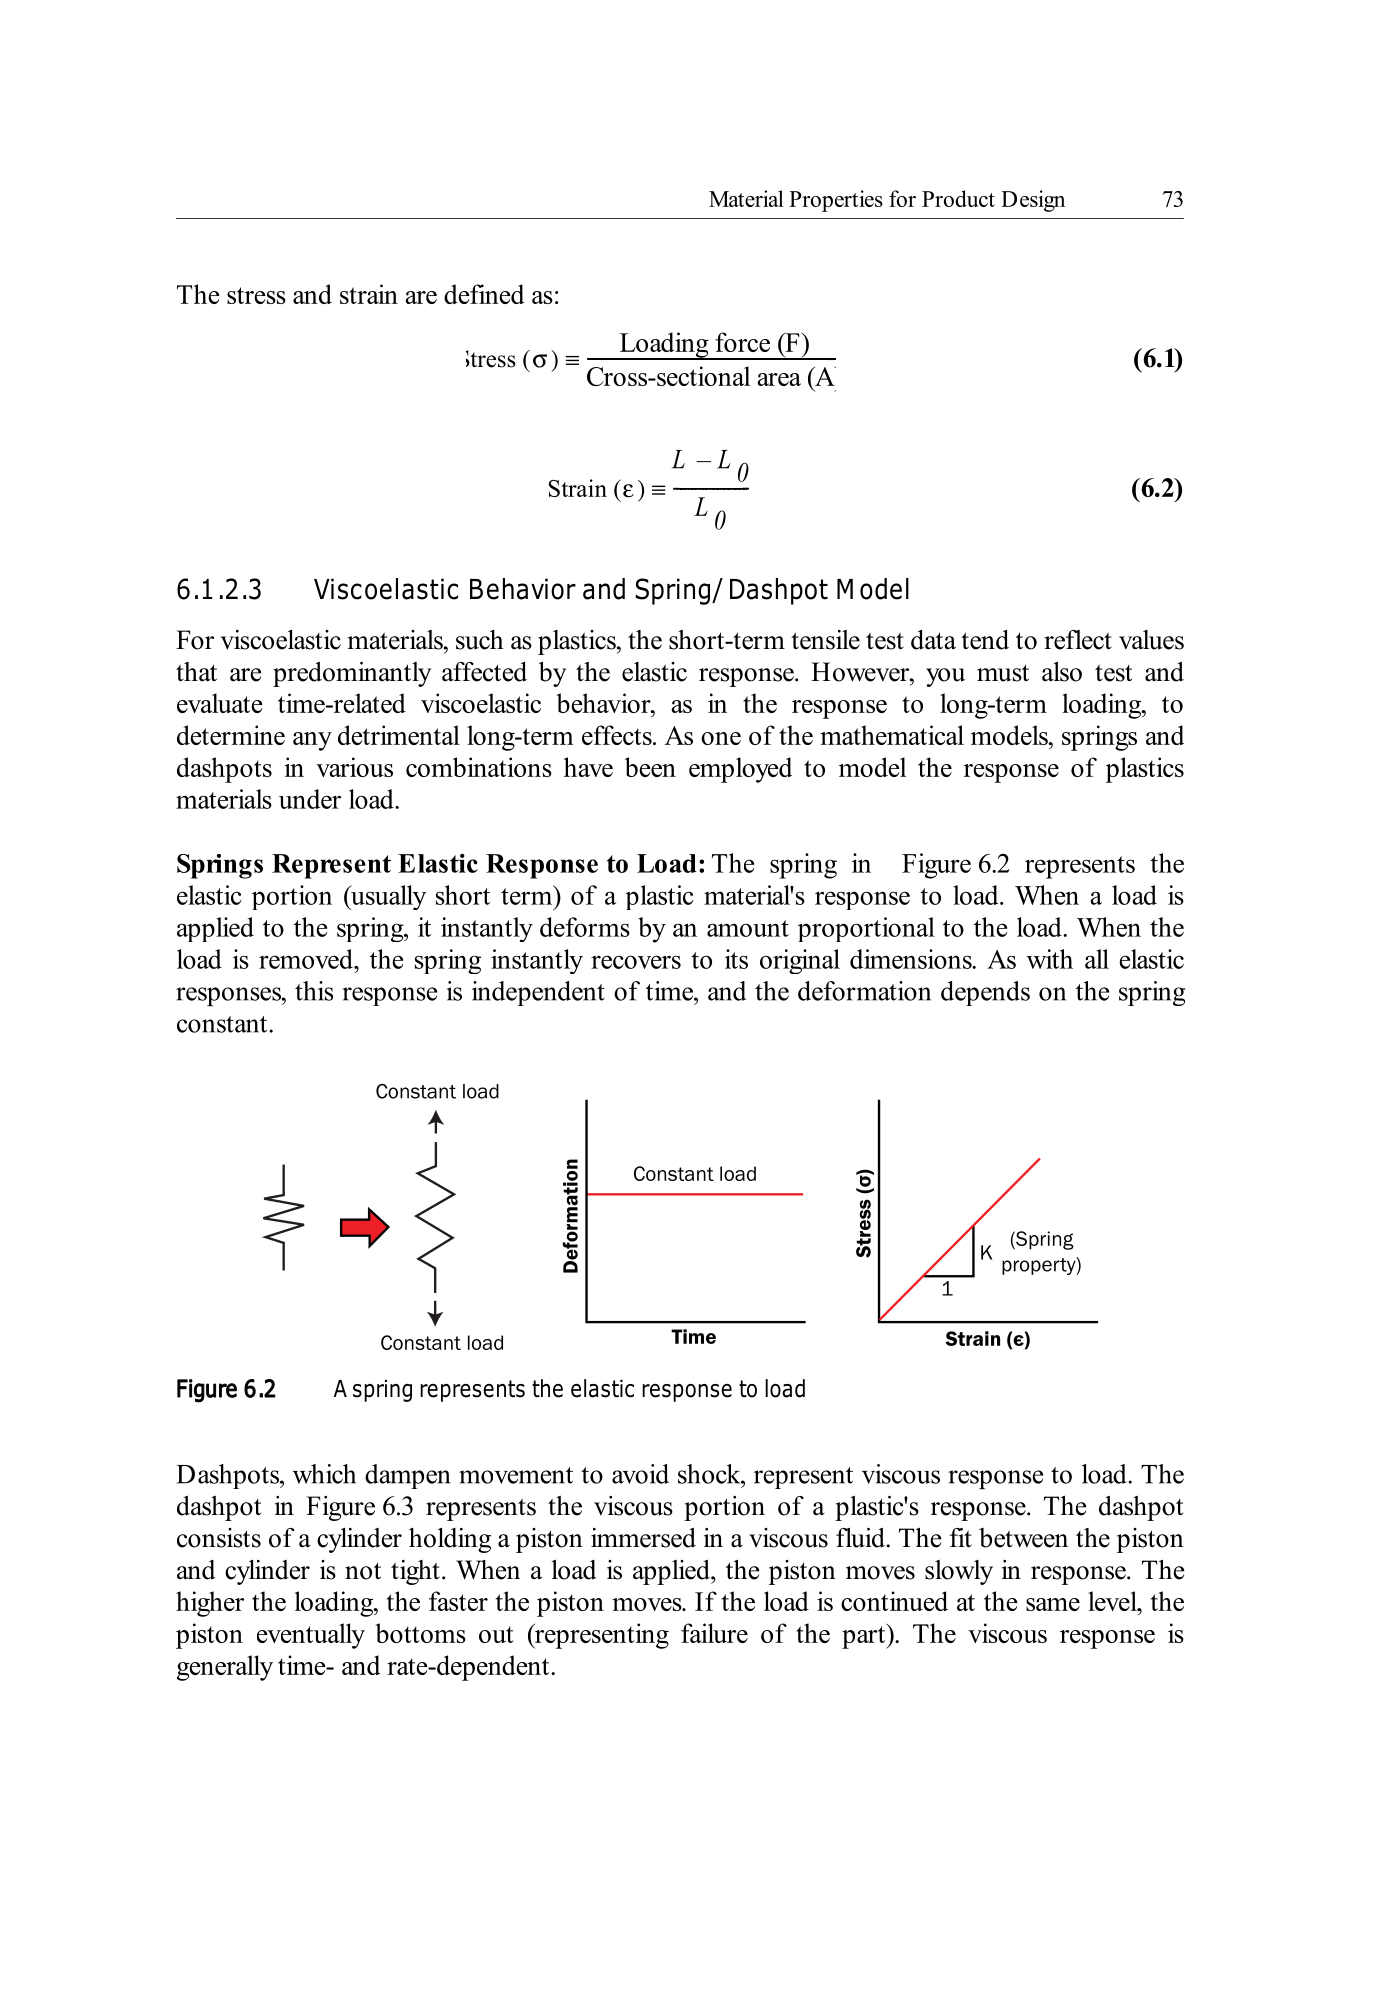
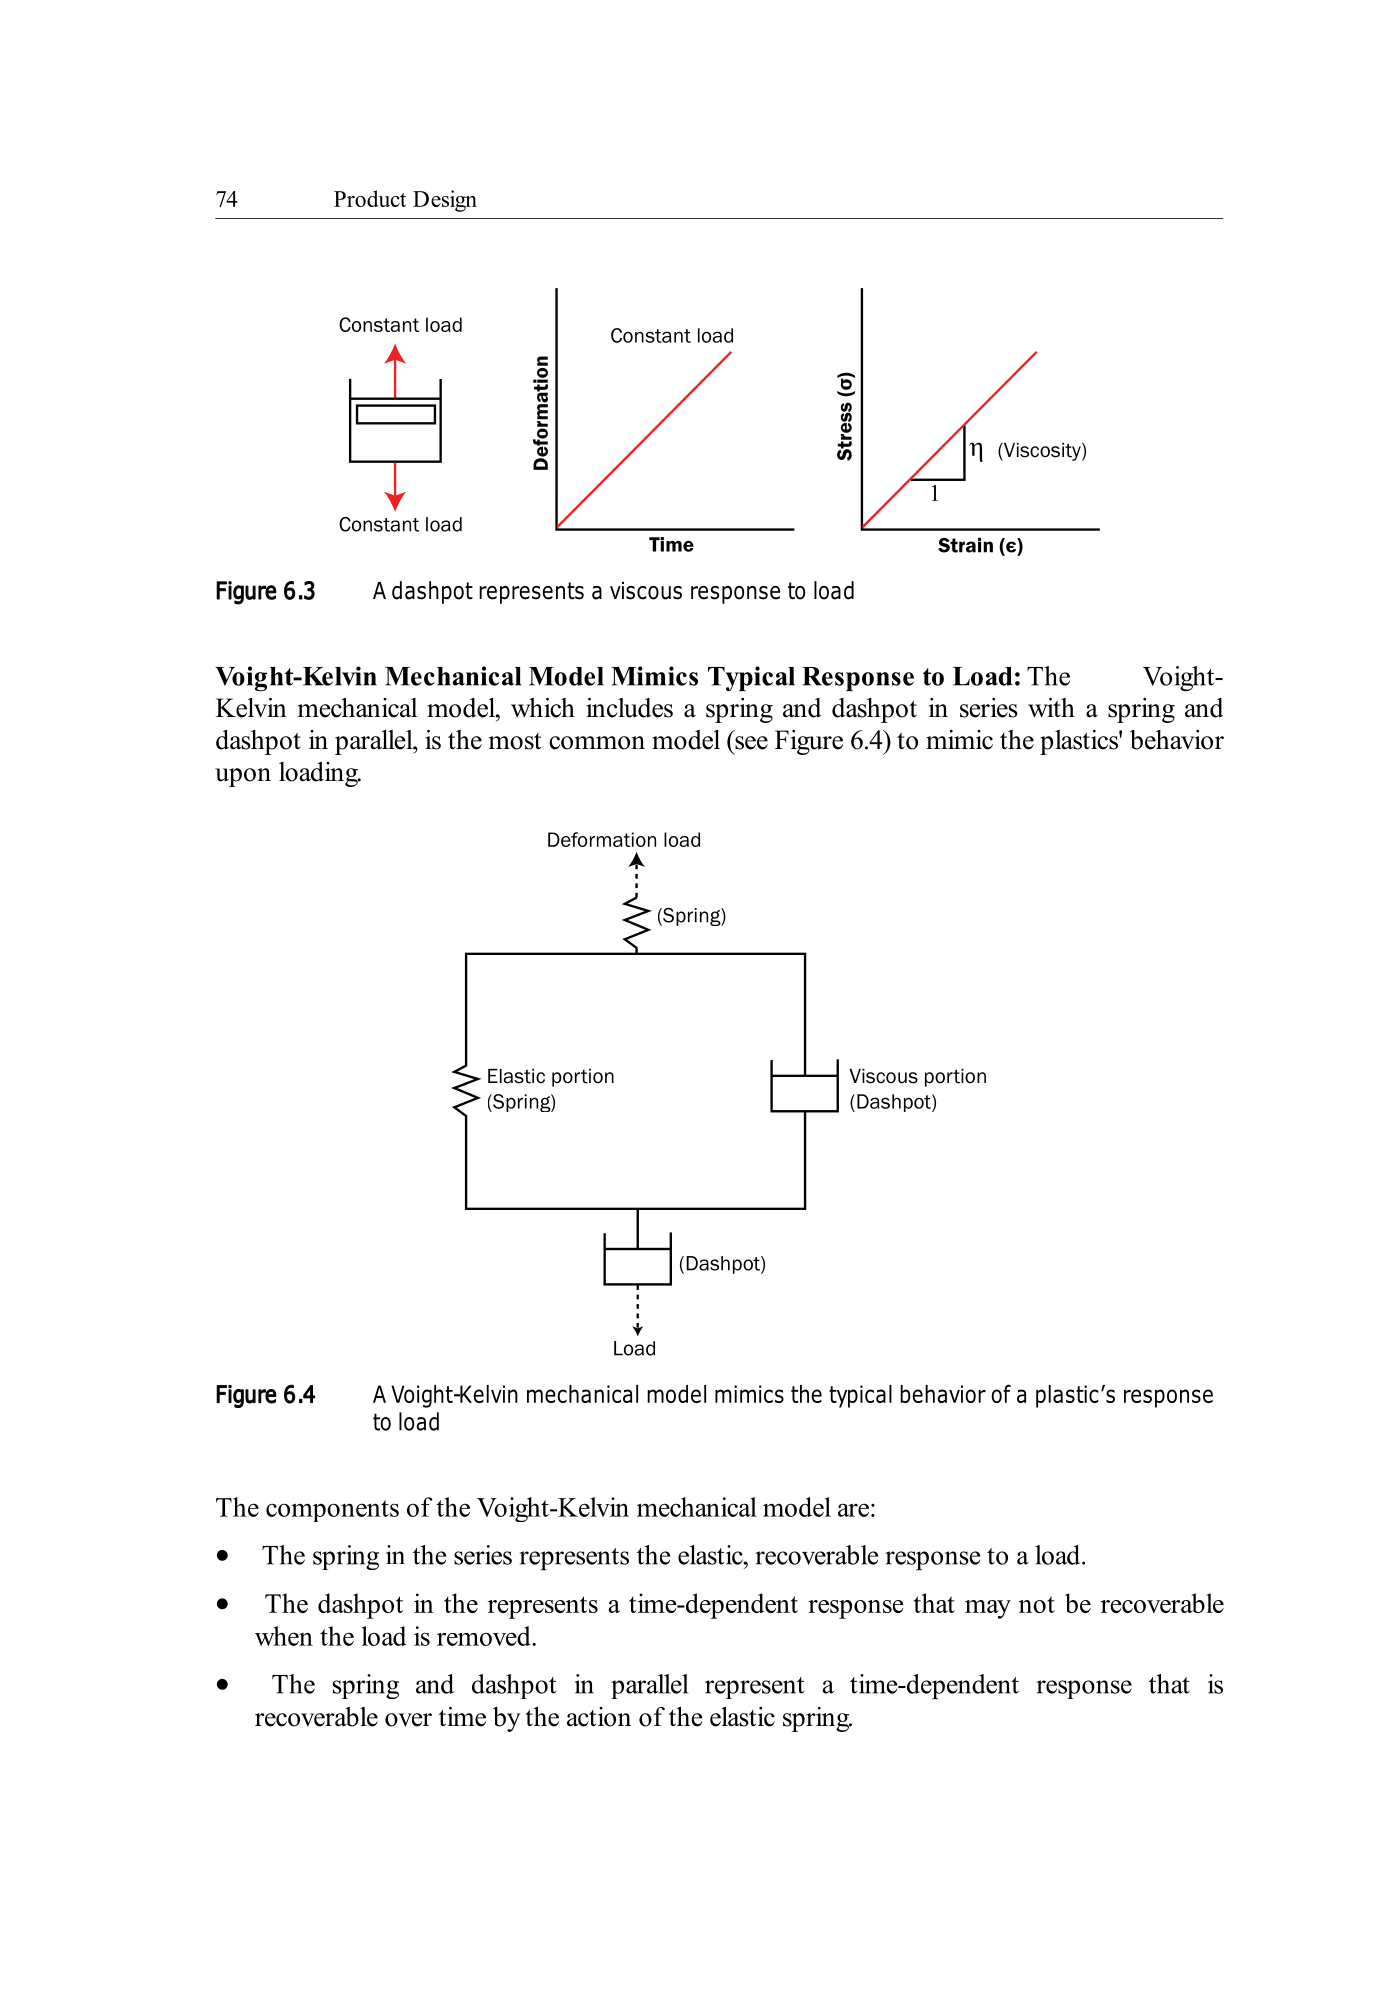
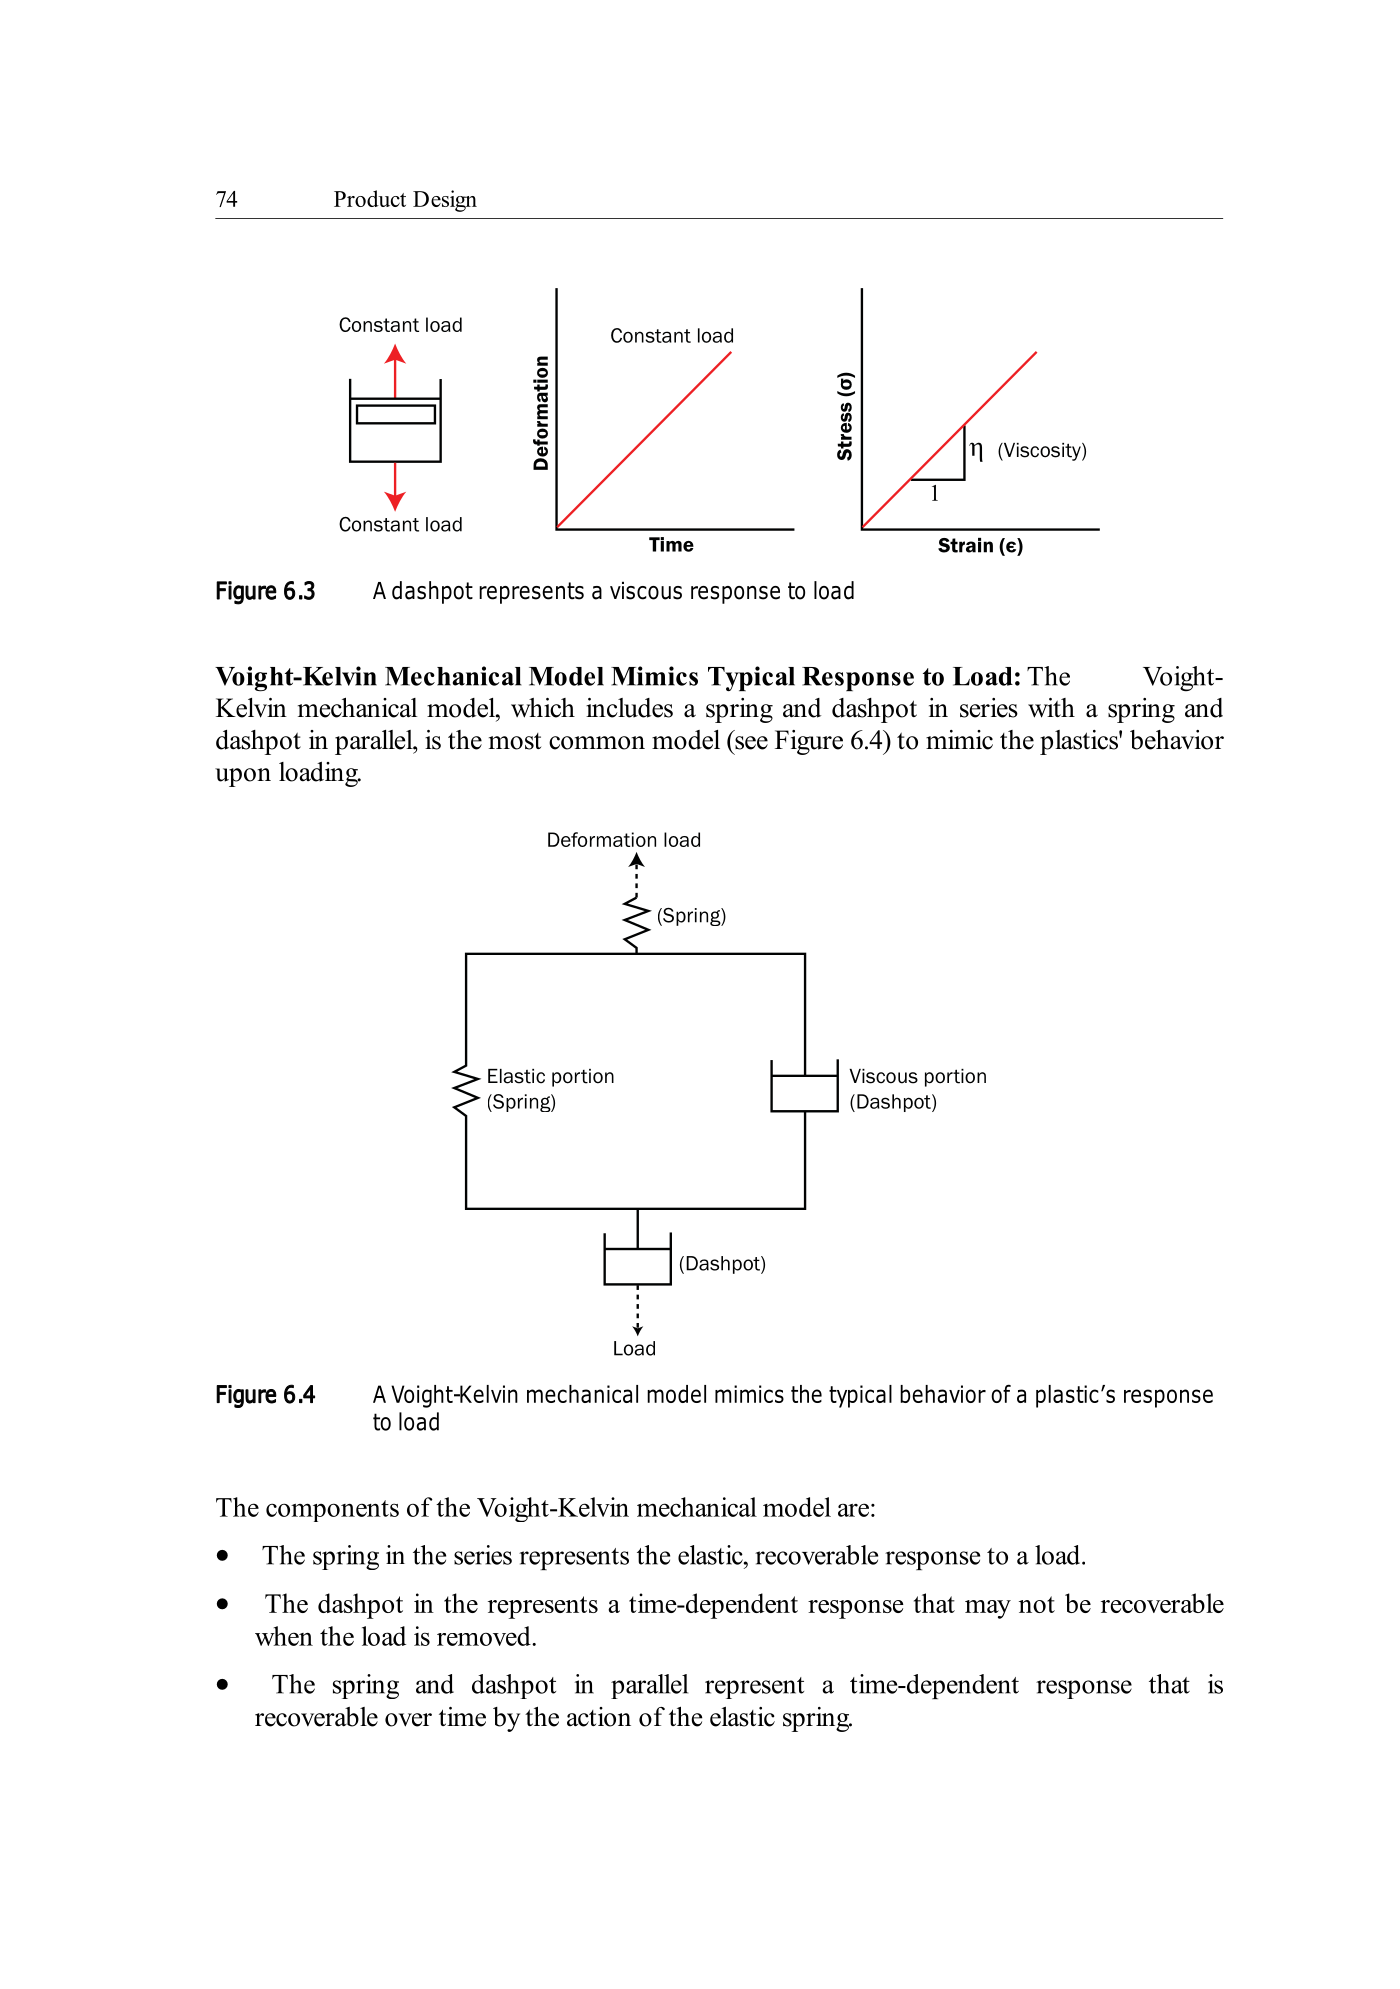
塑料是黏弹性材料。短期拉伸数据主要反映弹性响应,但还必须检验长期载荷下的时间相关响应。弹簧代表弹性部分,加载时立即按载荷比例变形,卸载时立即恢复,且响应与时间无关。阻尼器代表黏性部分,载荷越高活塞移动越快,维持载荷会使其最终到底,代表零件失效,响应与时间和速率有关。Voigt-Kelvin 模型由串联的弹簧和阻尼器以及并联的弹簧和阻尼器组成,分别表示可恢复弹性响应、可能不可恢复的时间相关响应和可随时间恢复的时间相关响应。
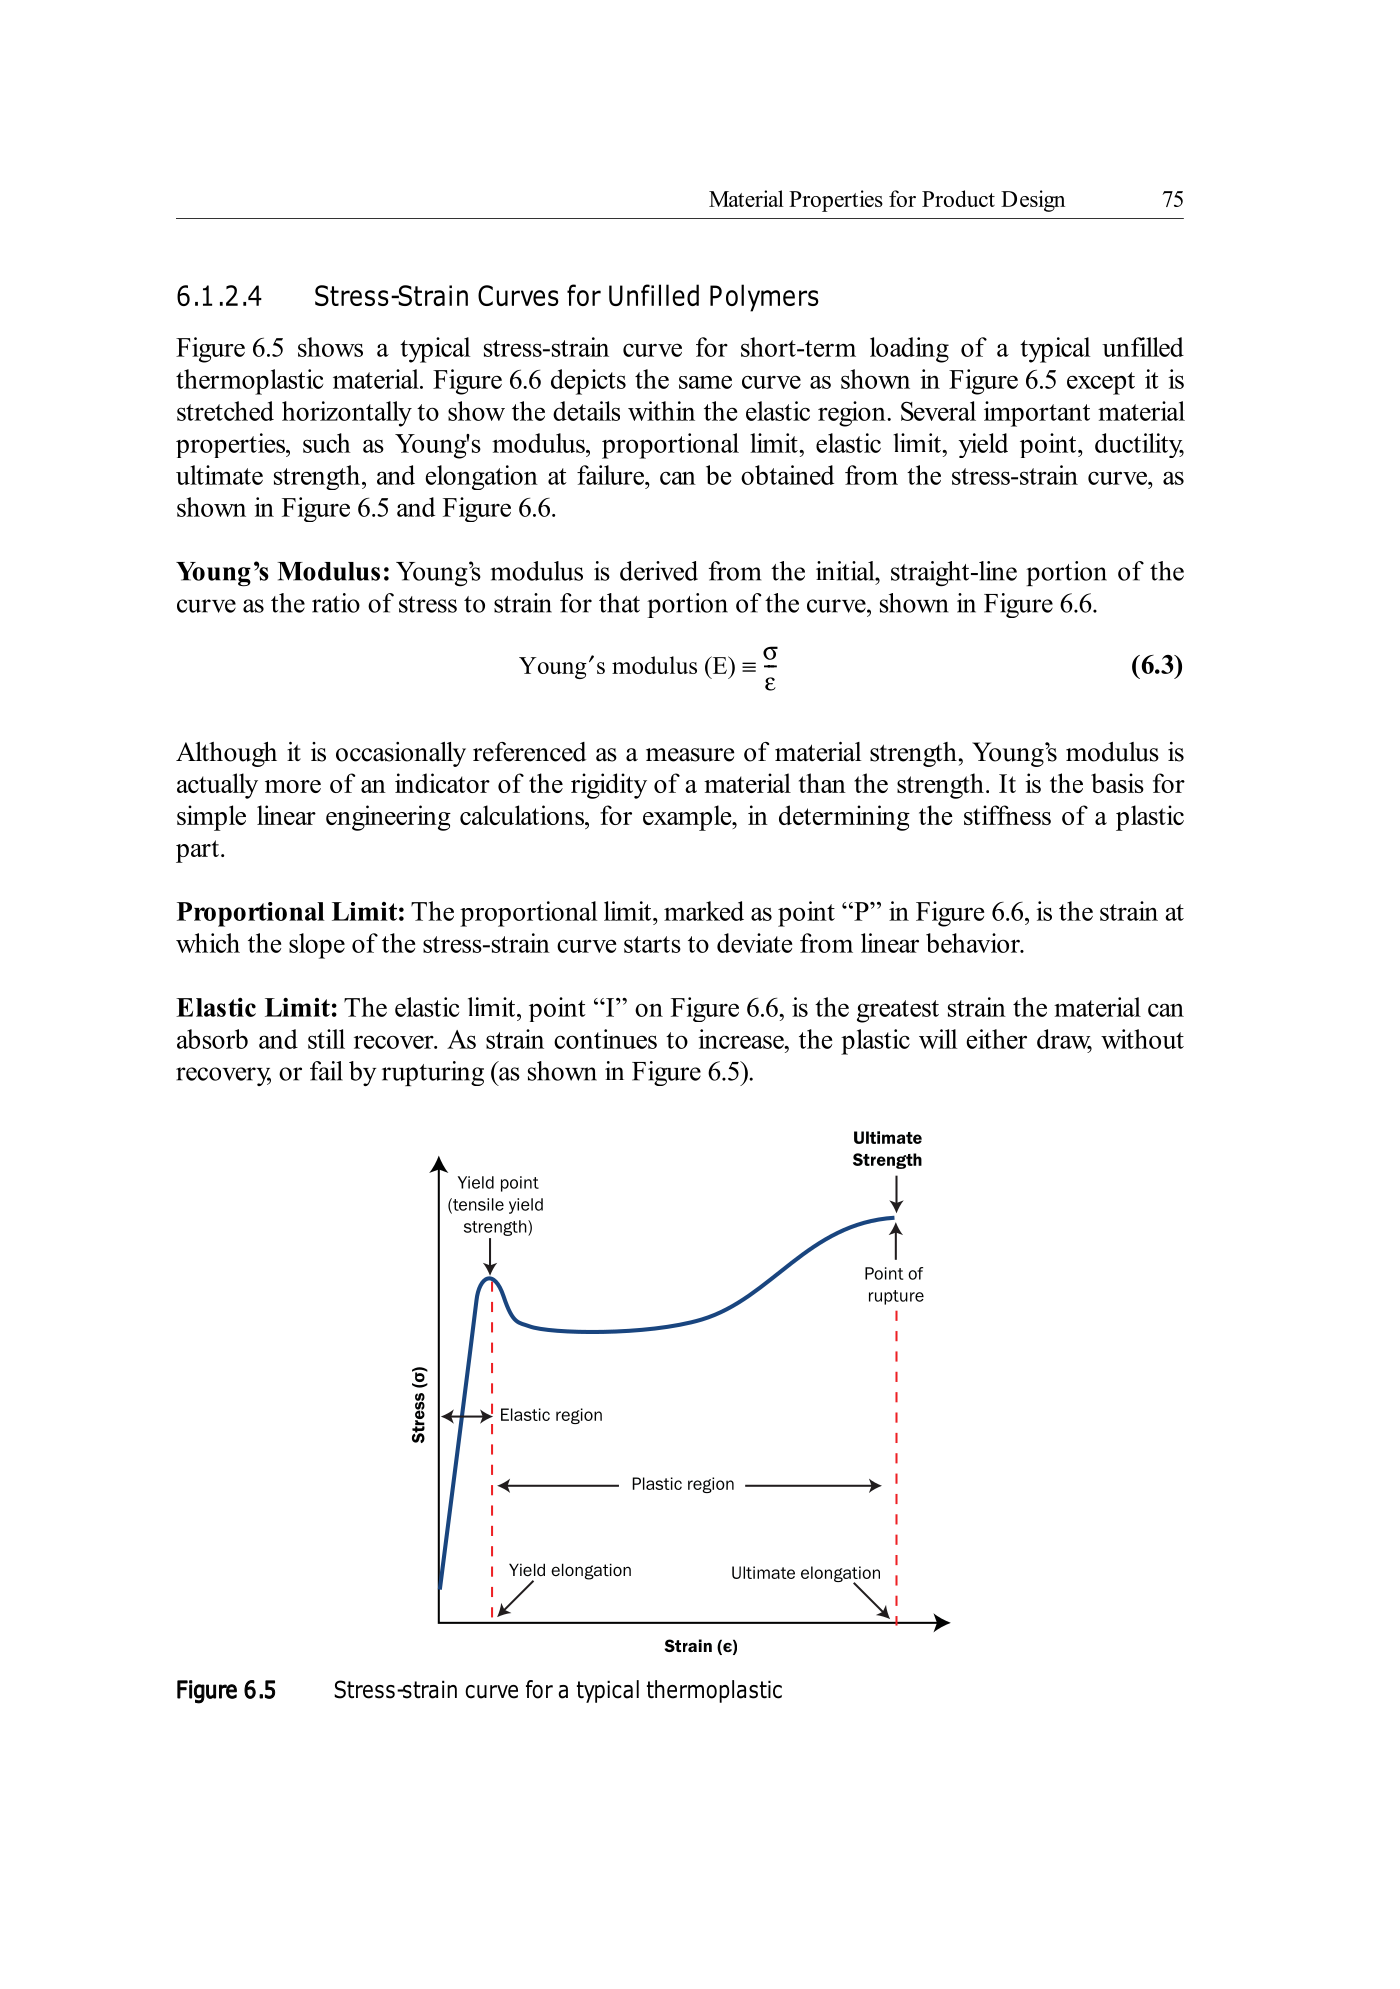
未填充热塑性材料的应力应变曲线可得杨氏模量、比例极限、弹性极限、屈服点、延性、极限强度和断裂伸长率。杨氏模量为初始直线段的应力应变比:
杨氏模量主要表示刚性而非强度,是简单线性工程计算和零件刚度计算的基础。比例极限是曲线开始偏离线性时的应变,通常用作设计应变限值。弹性极限是材料还能恢复时可吸收的最大应变,超过后塑料会发生不可恢复的拉伸变形或破裂。
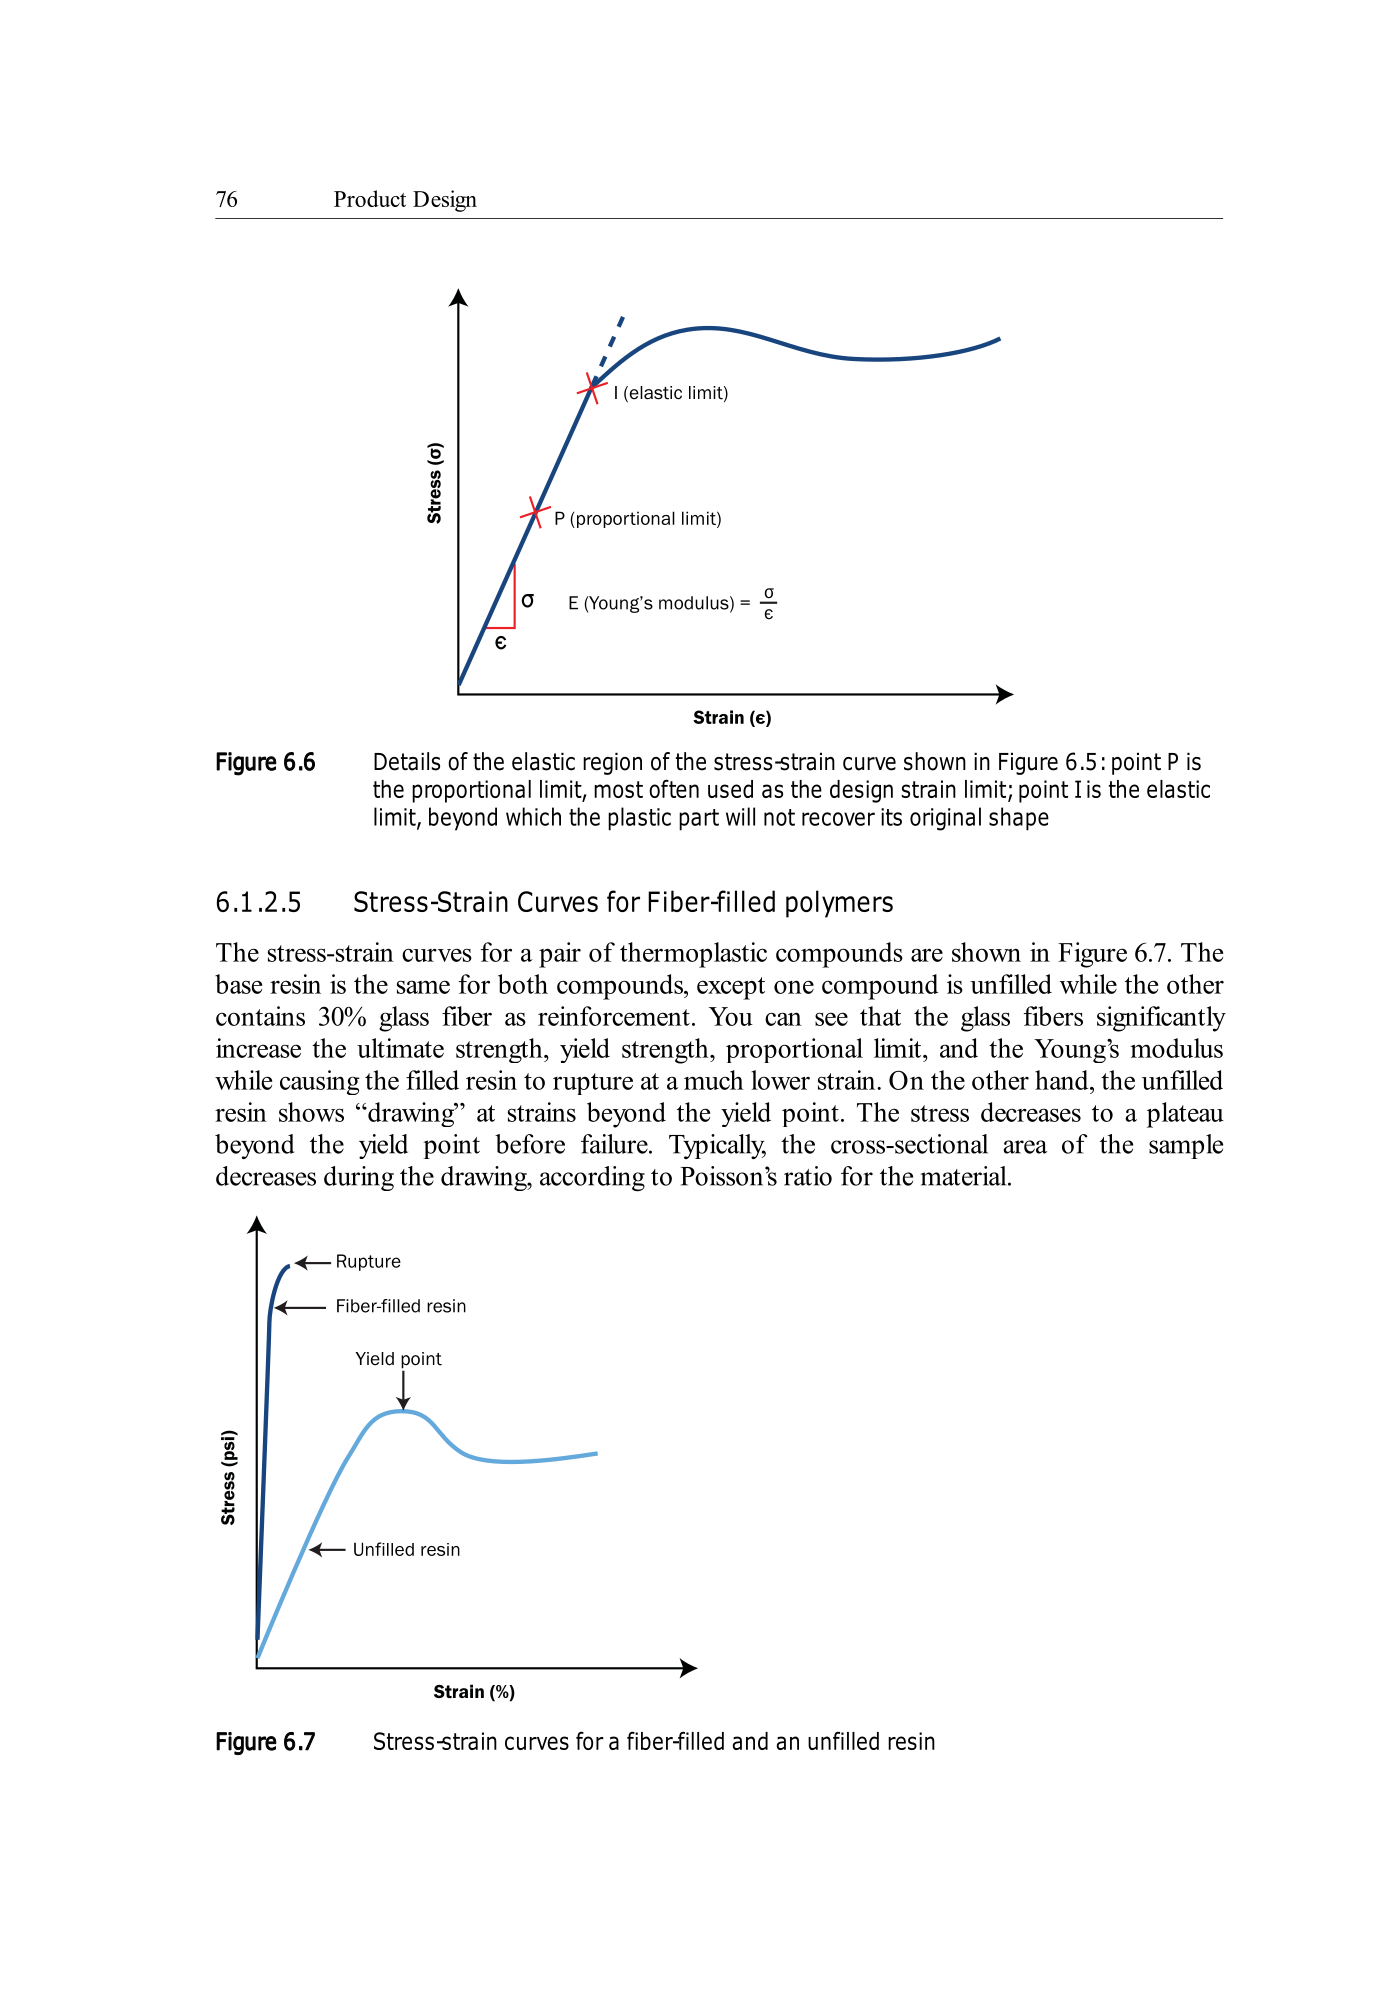
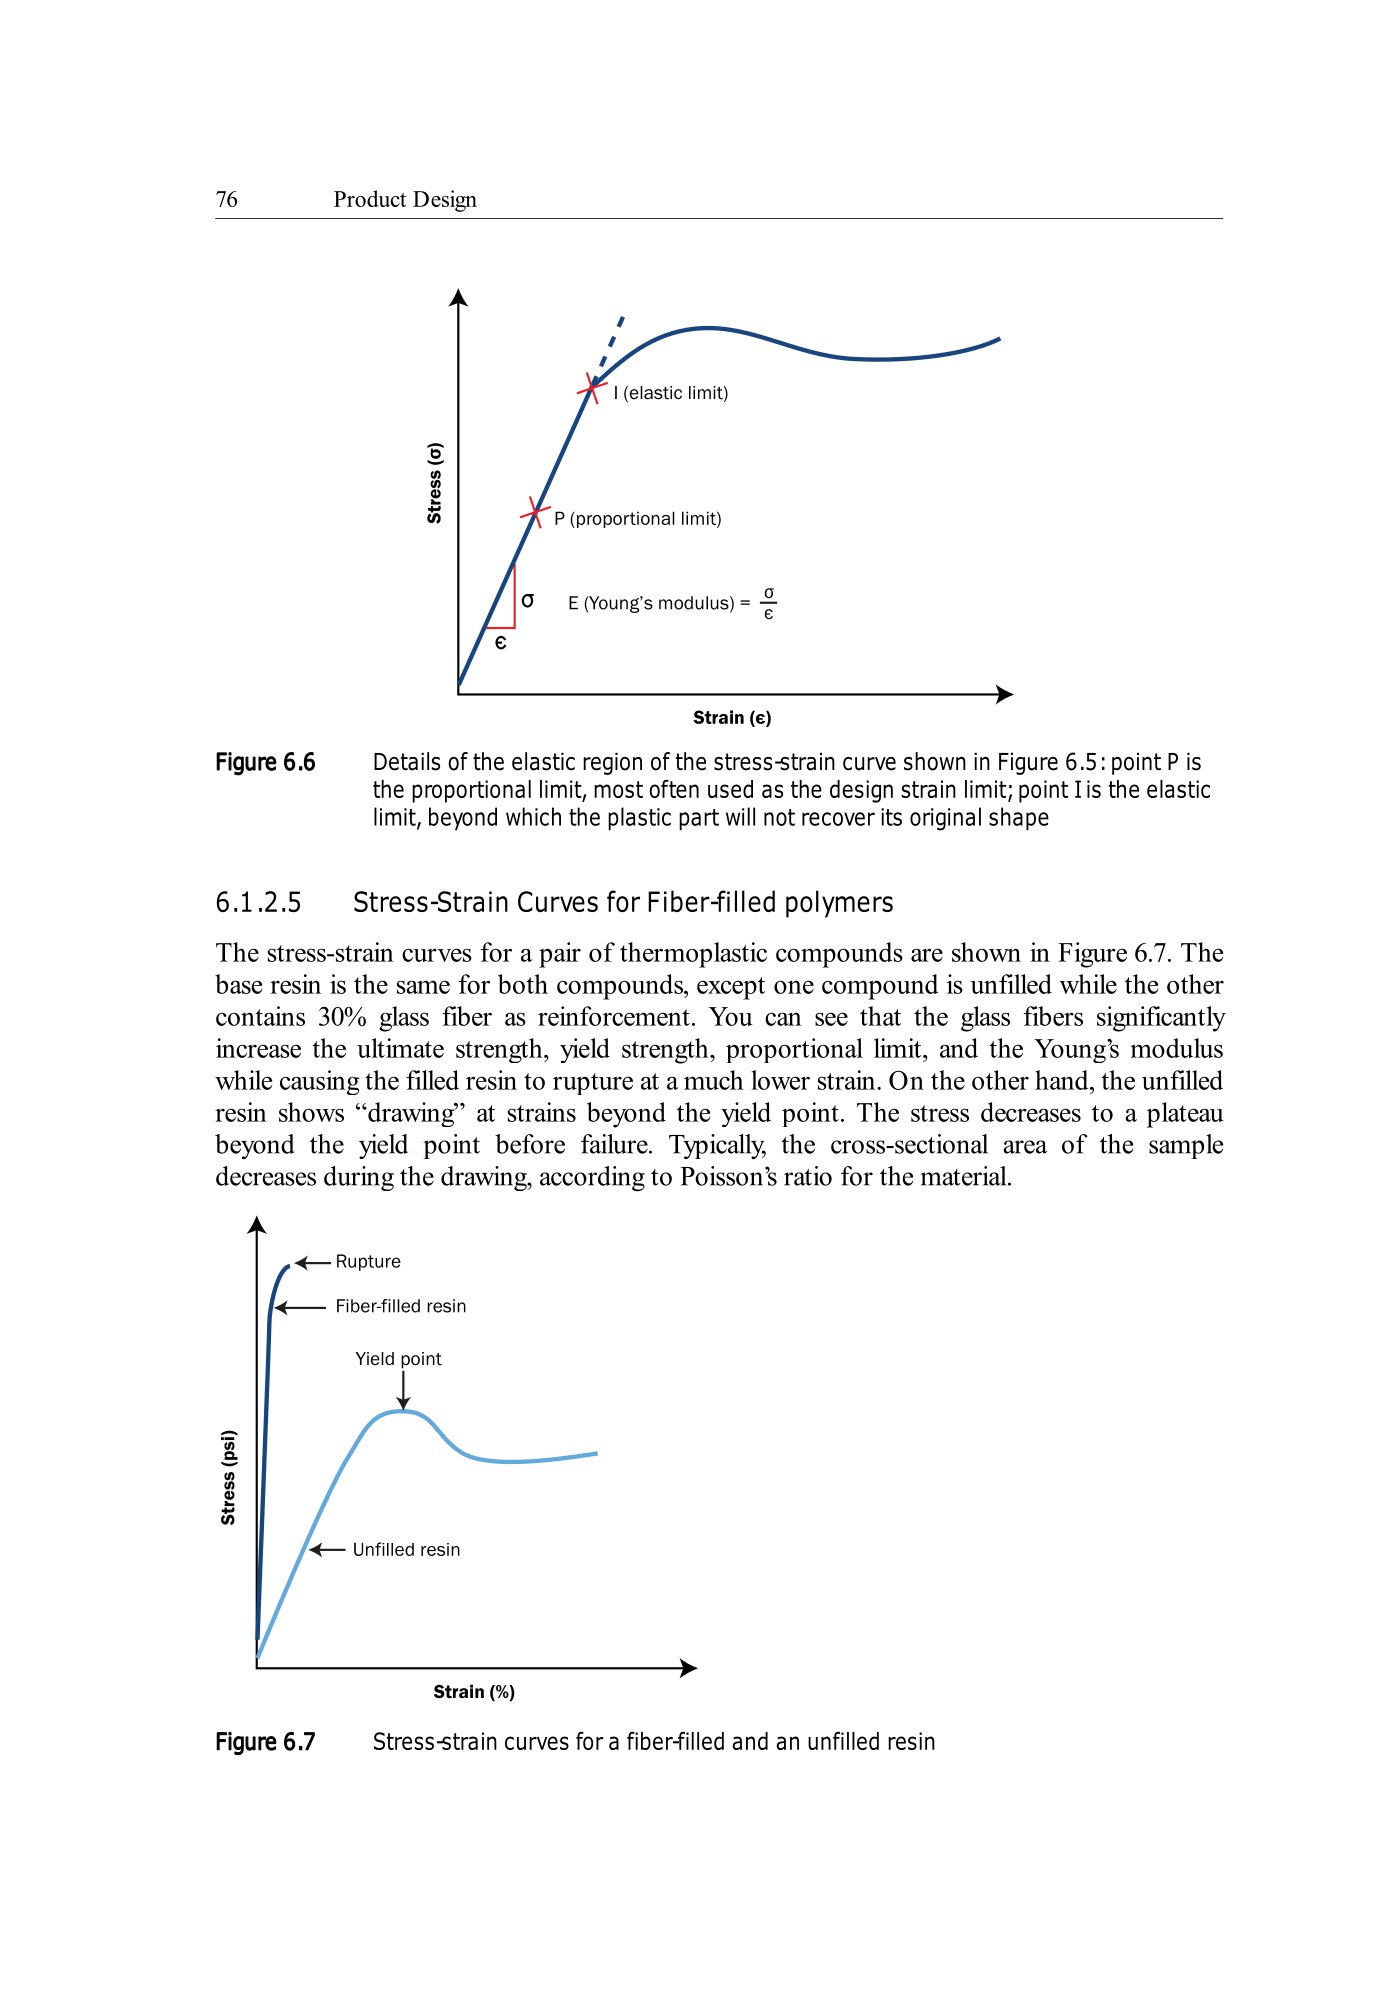
以 30% 玻璃纤维增强的热塑性复合料,相比相同基体的未填充树脂,极限强度、屈服强度、比例极限和杨氏模量明显更高,却会在低得多的应变下断裂。未填充树脂超过屈服点后会拉伸变细,失效前应力降至平台,截面积通常按泊松比减小。
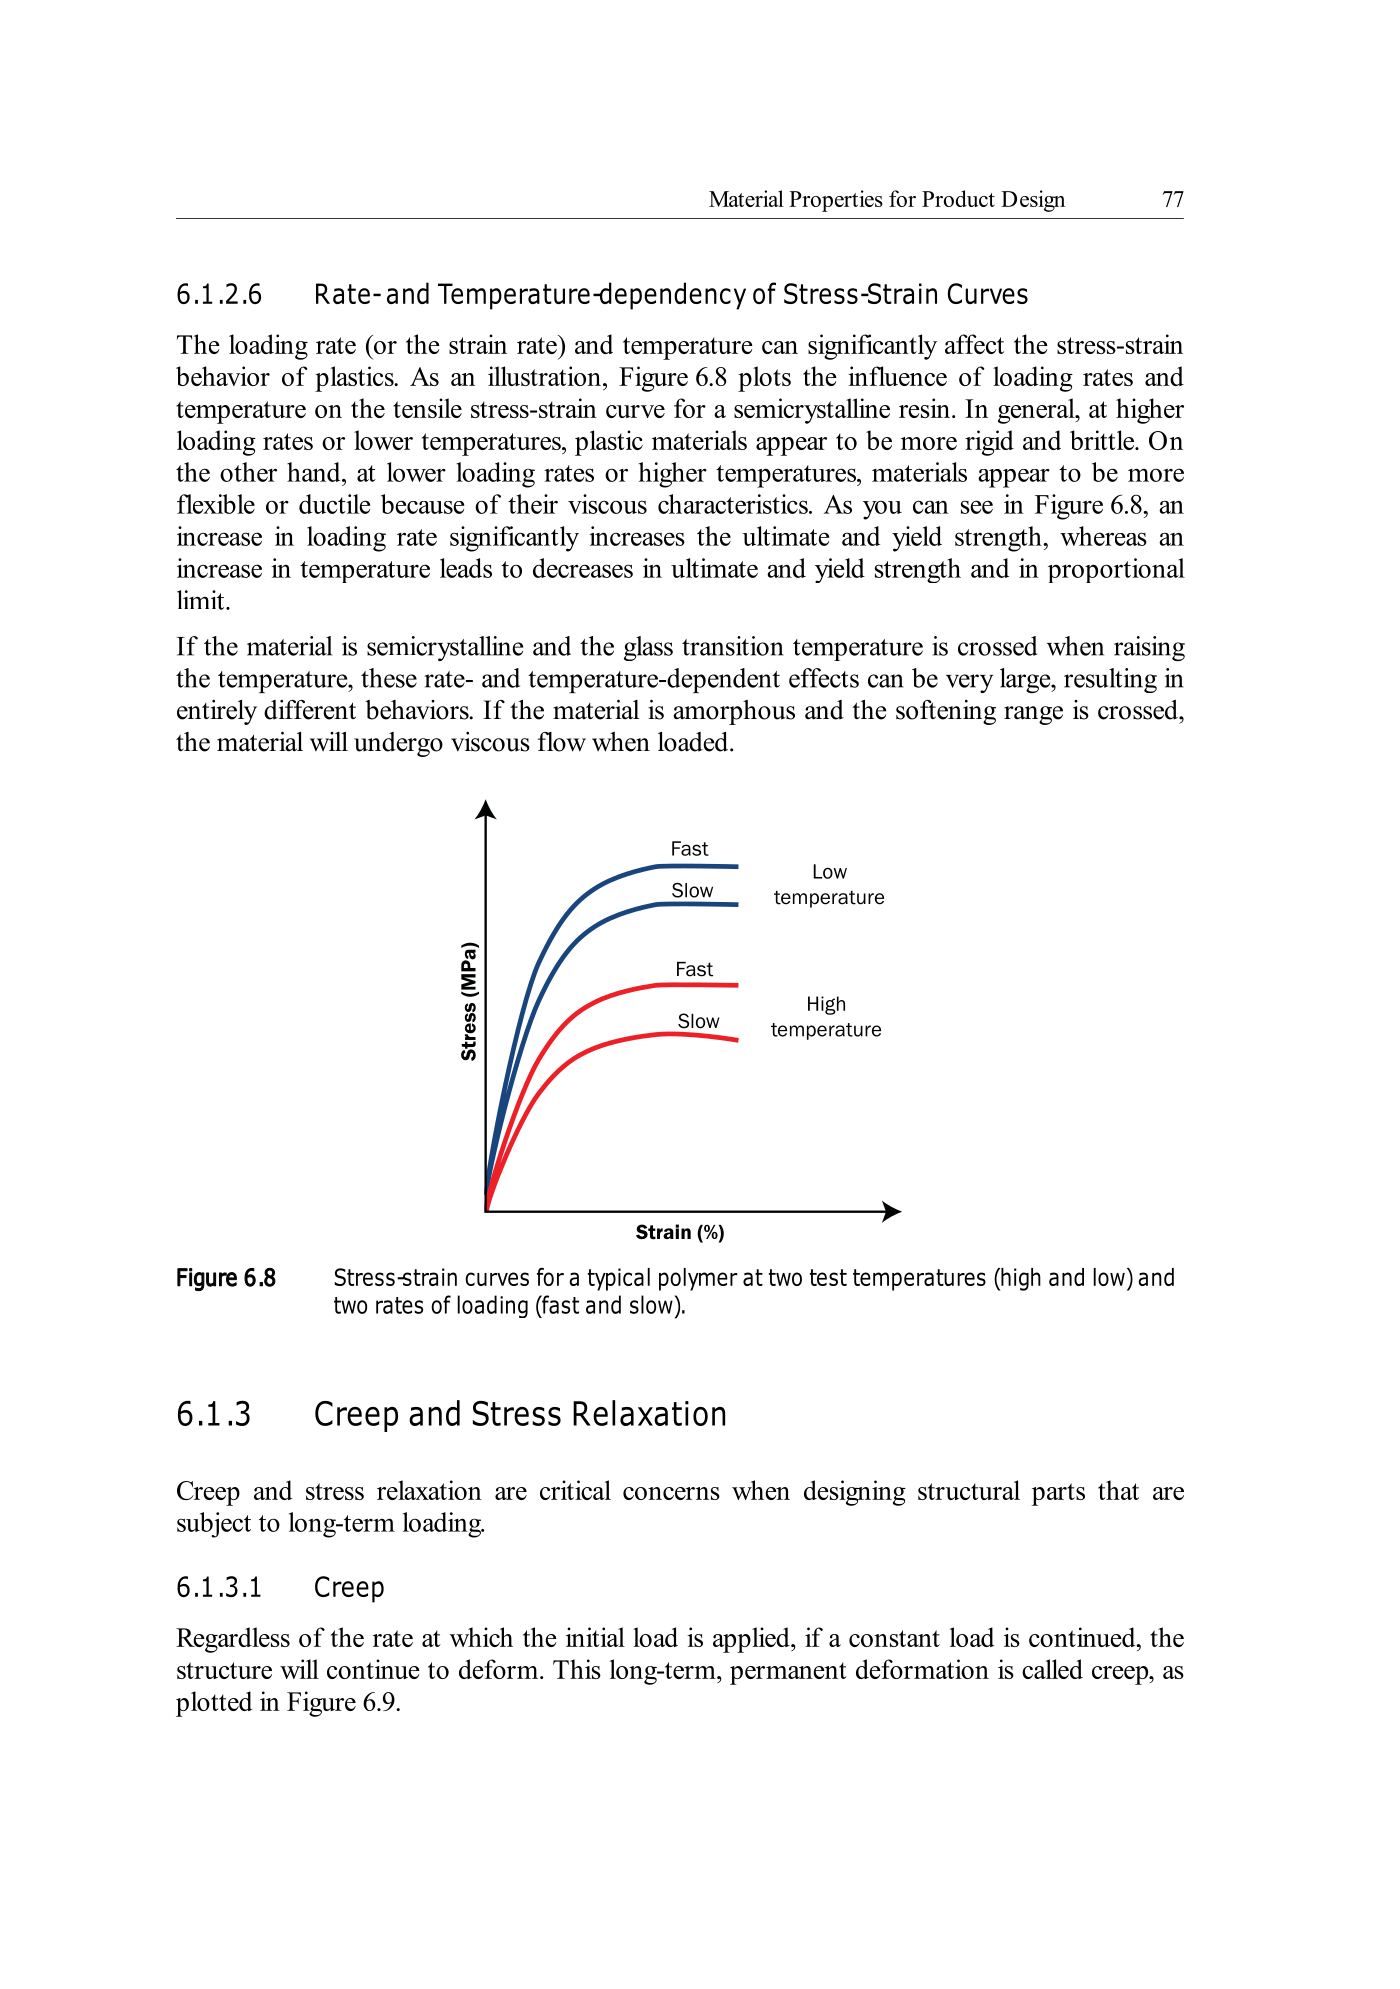
加载速率和温度显著影响塑料应力应变行为。速率高或温度低时,塑料更刚硬、更脆。速率低或温度高时,材料因黏性特征更柔韧、更有延性。提高加载速率会提高极限和屈服强度,提高温度则会降低极限强度、屈服强度和比例极限。半结晶材料跨过玻璃化转变温度时效应可能极大,无定形材料跨过软化区时会在载荷下发生黏性流动。
6.1.2 蠕变、应力松弛和疲劳
设计承受长期载荷的结构件时,蠕变和应力松弛是关键问题。恒定载荷持续存在时结构会继续变形,这种长期永久变形称为蠕变。设计人员必须使用与服役应力类型和环境条件相对应的蠕变数据,防止零件在寿命内破裂、屈服、银纹开裂或过度变形。由于长期逐项试验不可行,工程师通常从树脂供应商的蠕变数据库获得时间应变数据,经插值和外推建立完整的非线性等时应力应变曲线,以替代短期曲线。
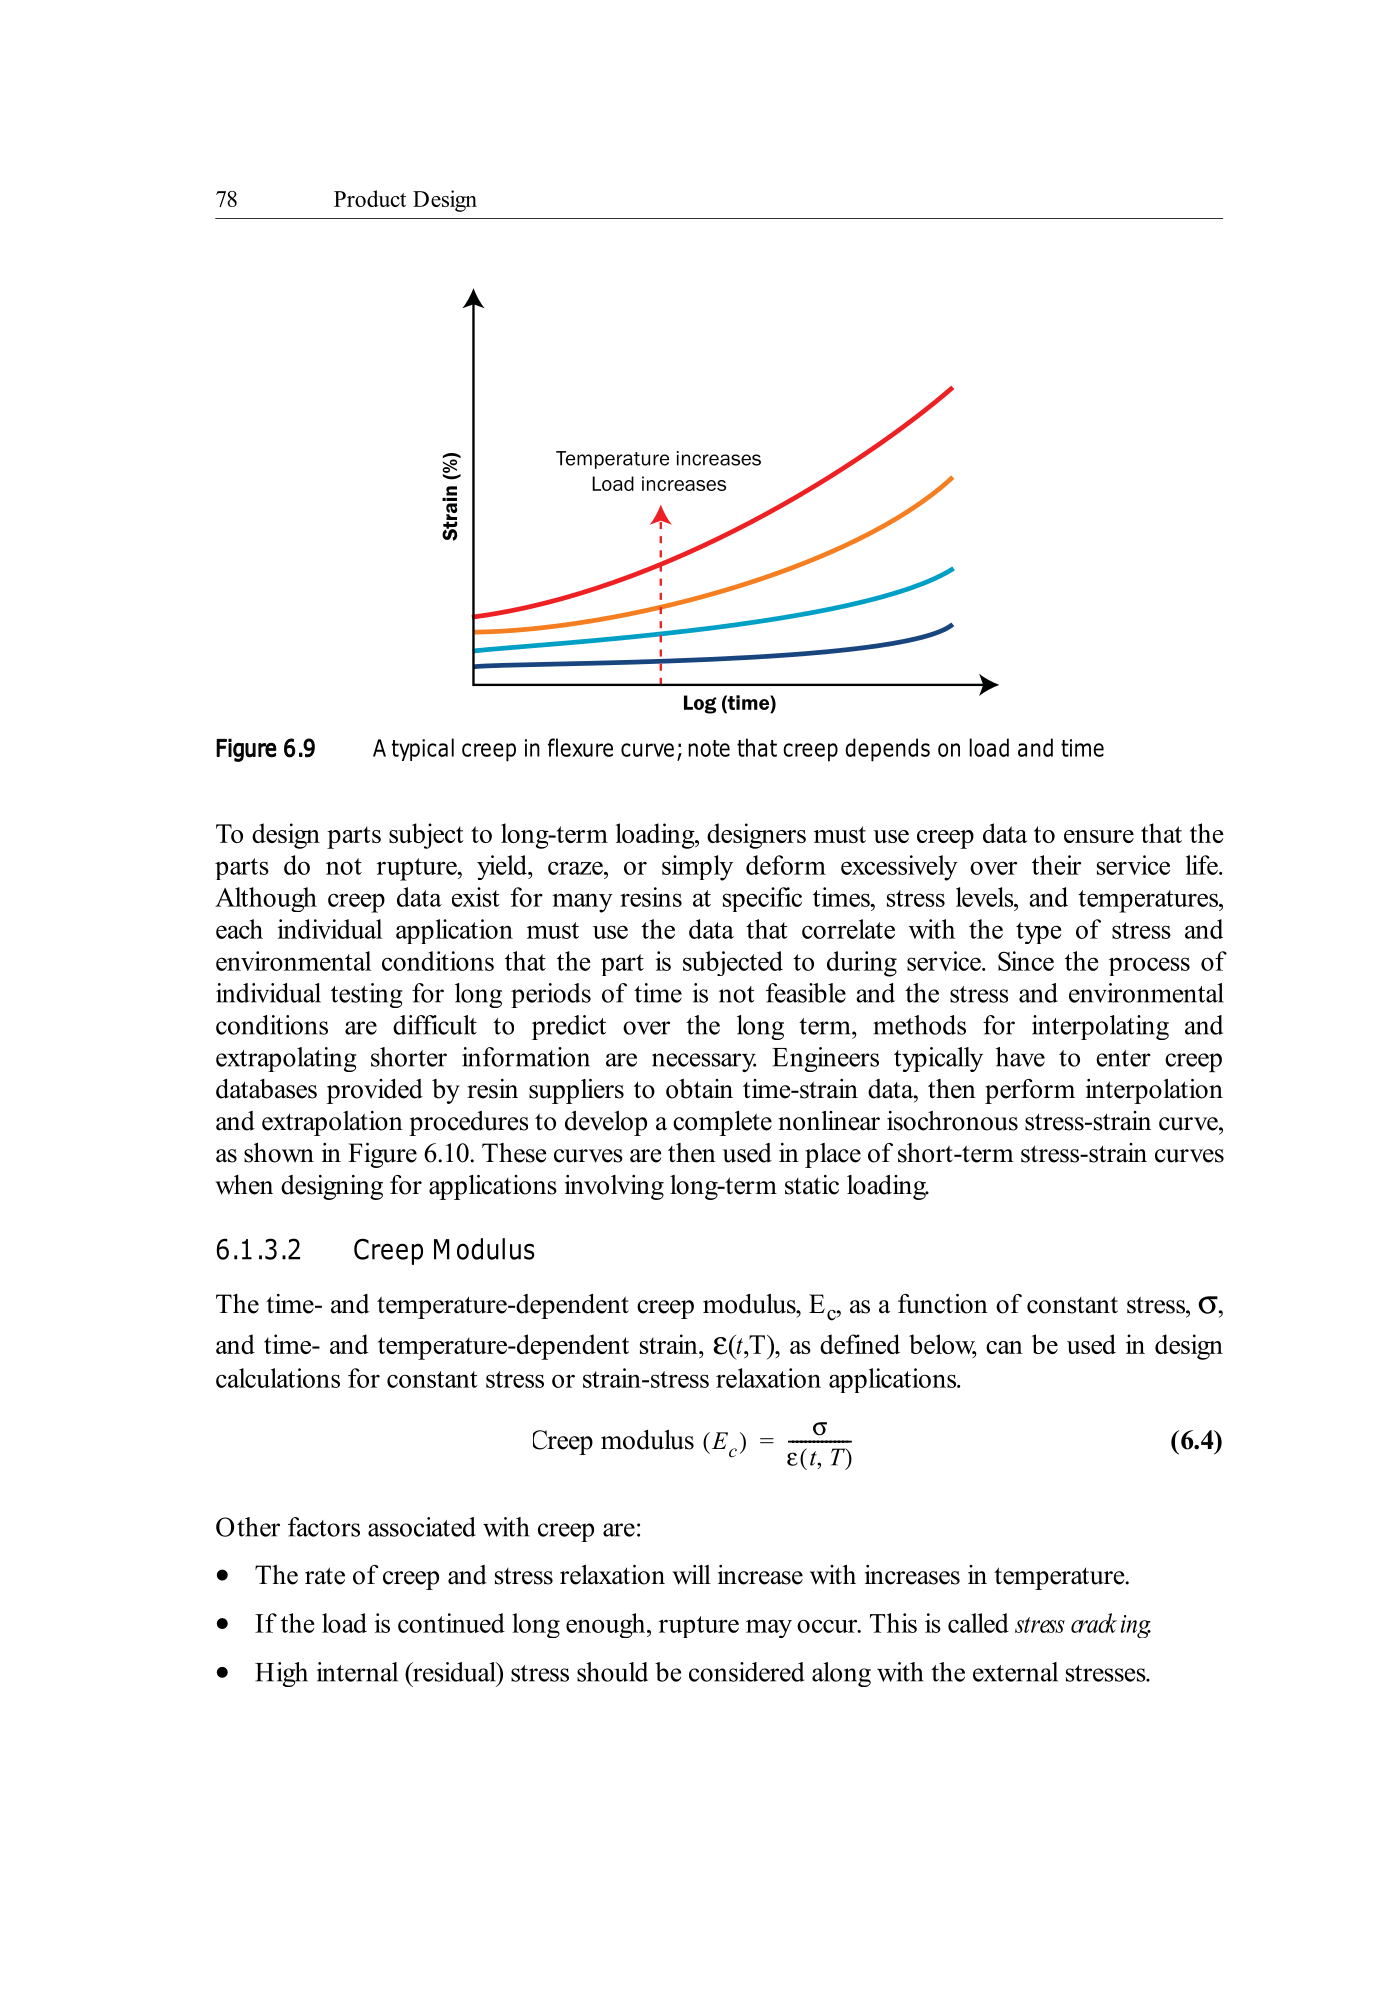
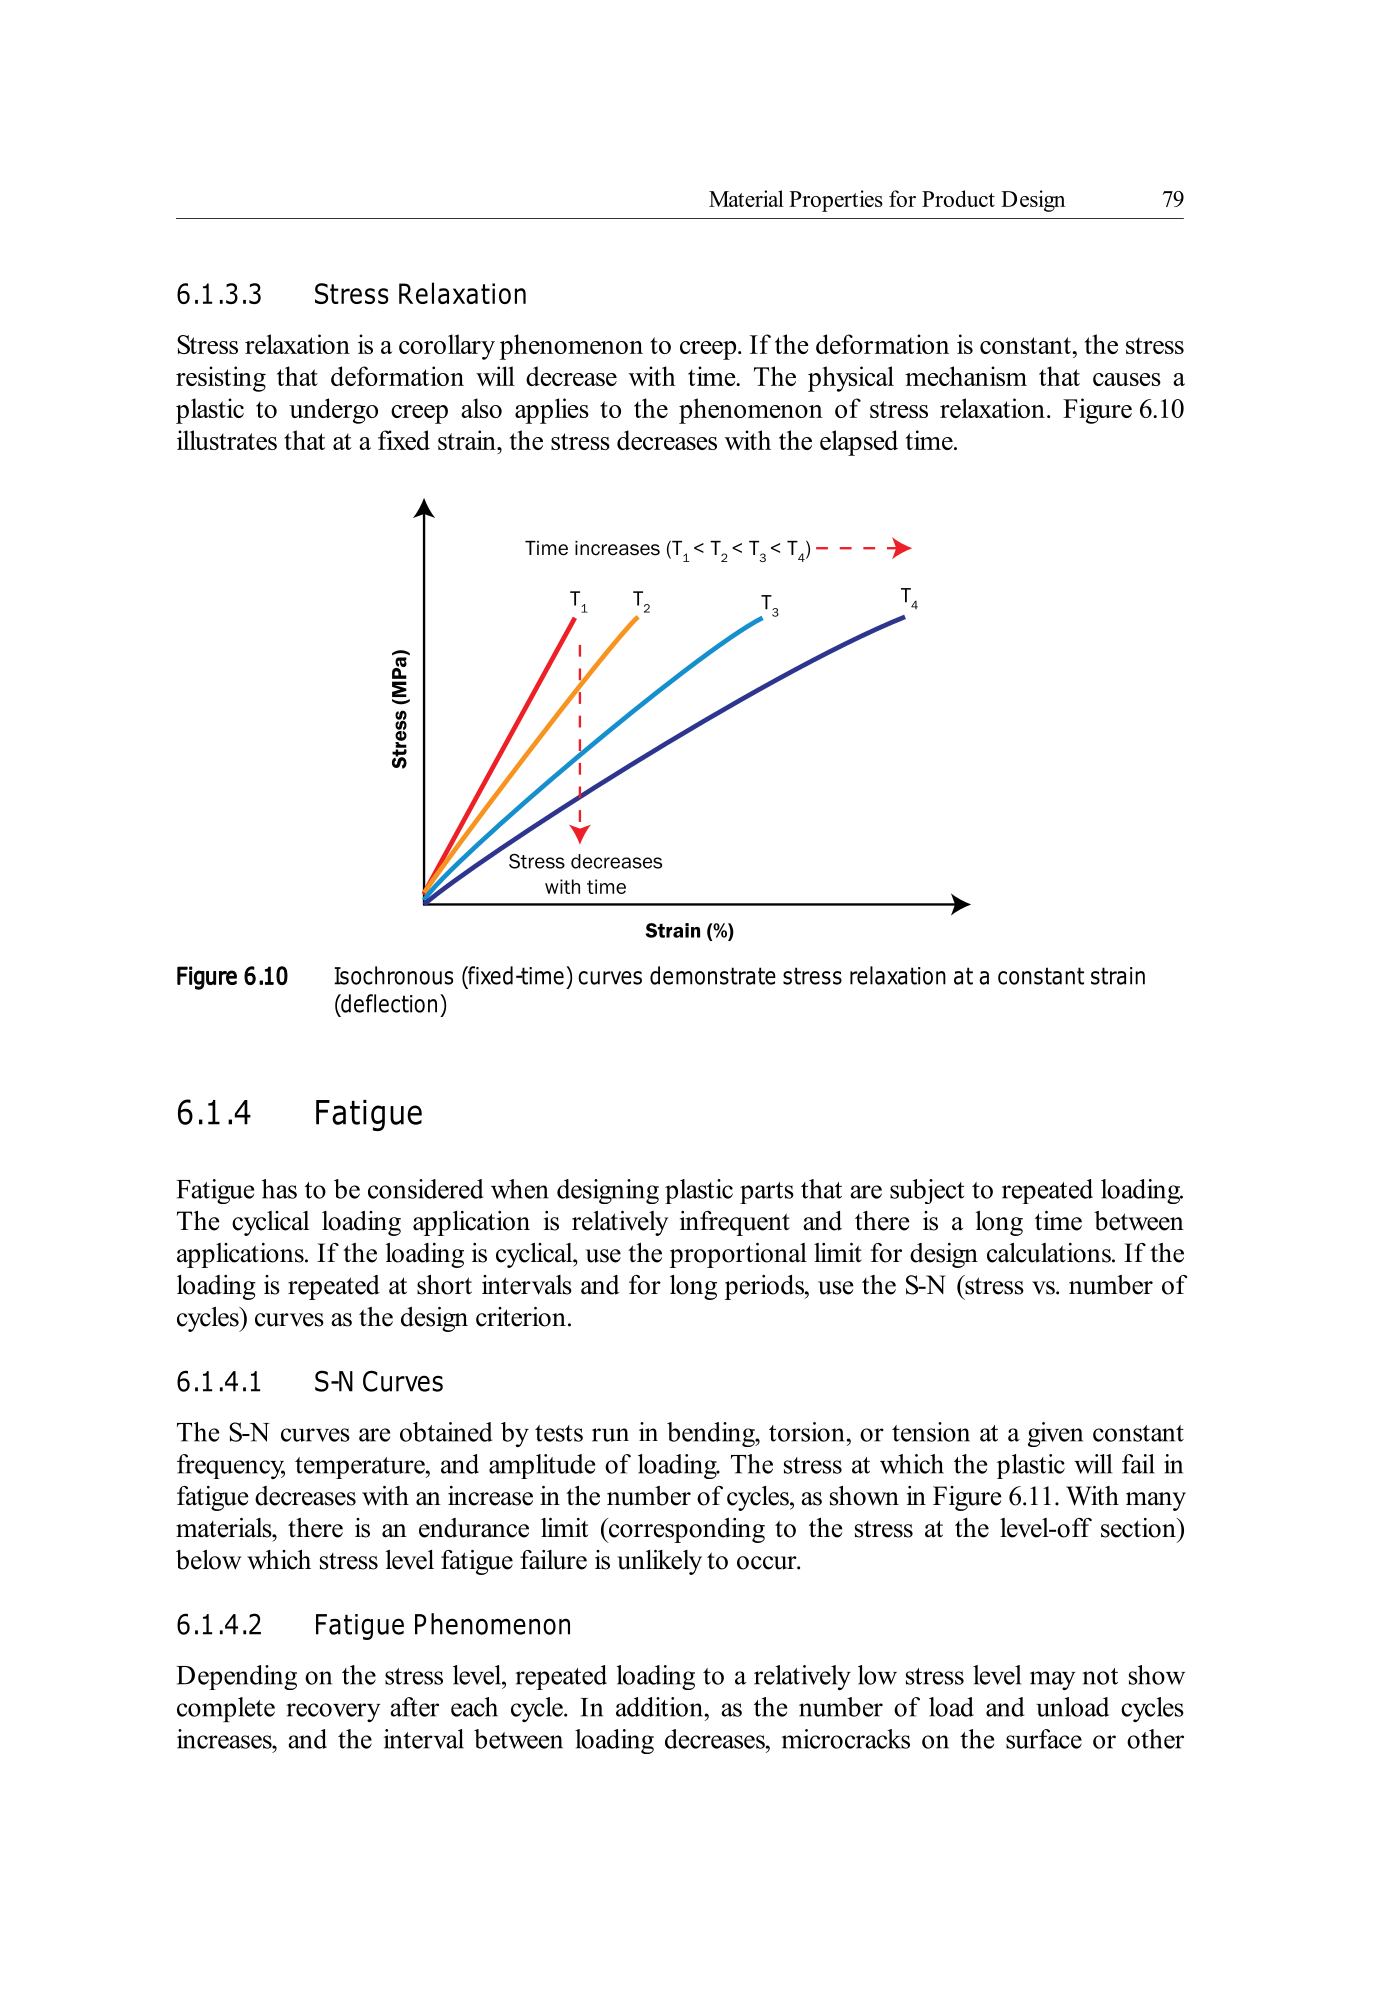
蠕变和应力松弛速率随温度升高而增大。载荷持续足够久可能发生应力开裂,高内部残余应力必须与外部应力一并考虑。应力松弛是蠕变的相伴现象,固定变形下抵抗该变形的应力会随时间降低。
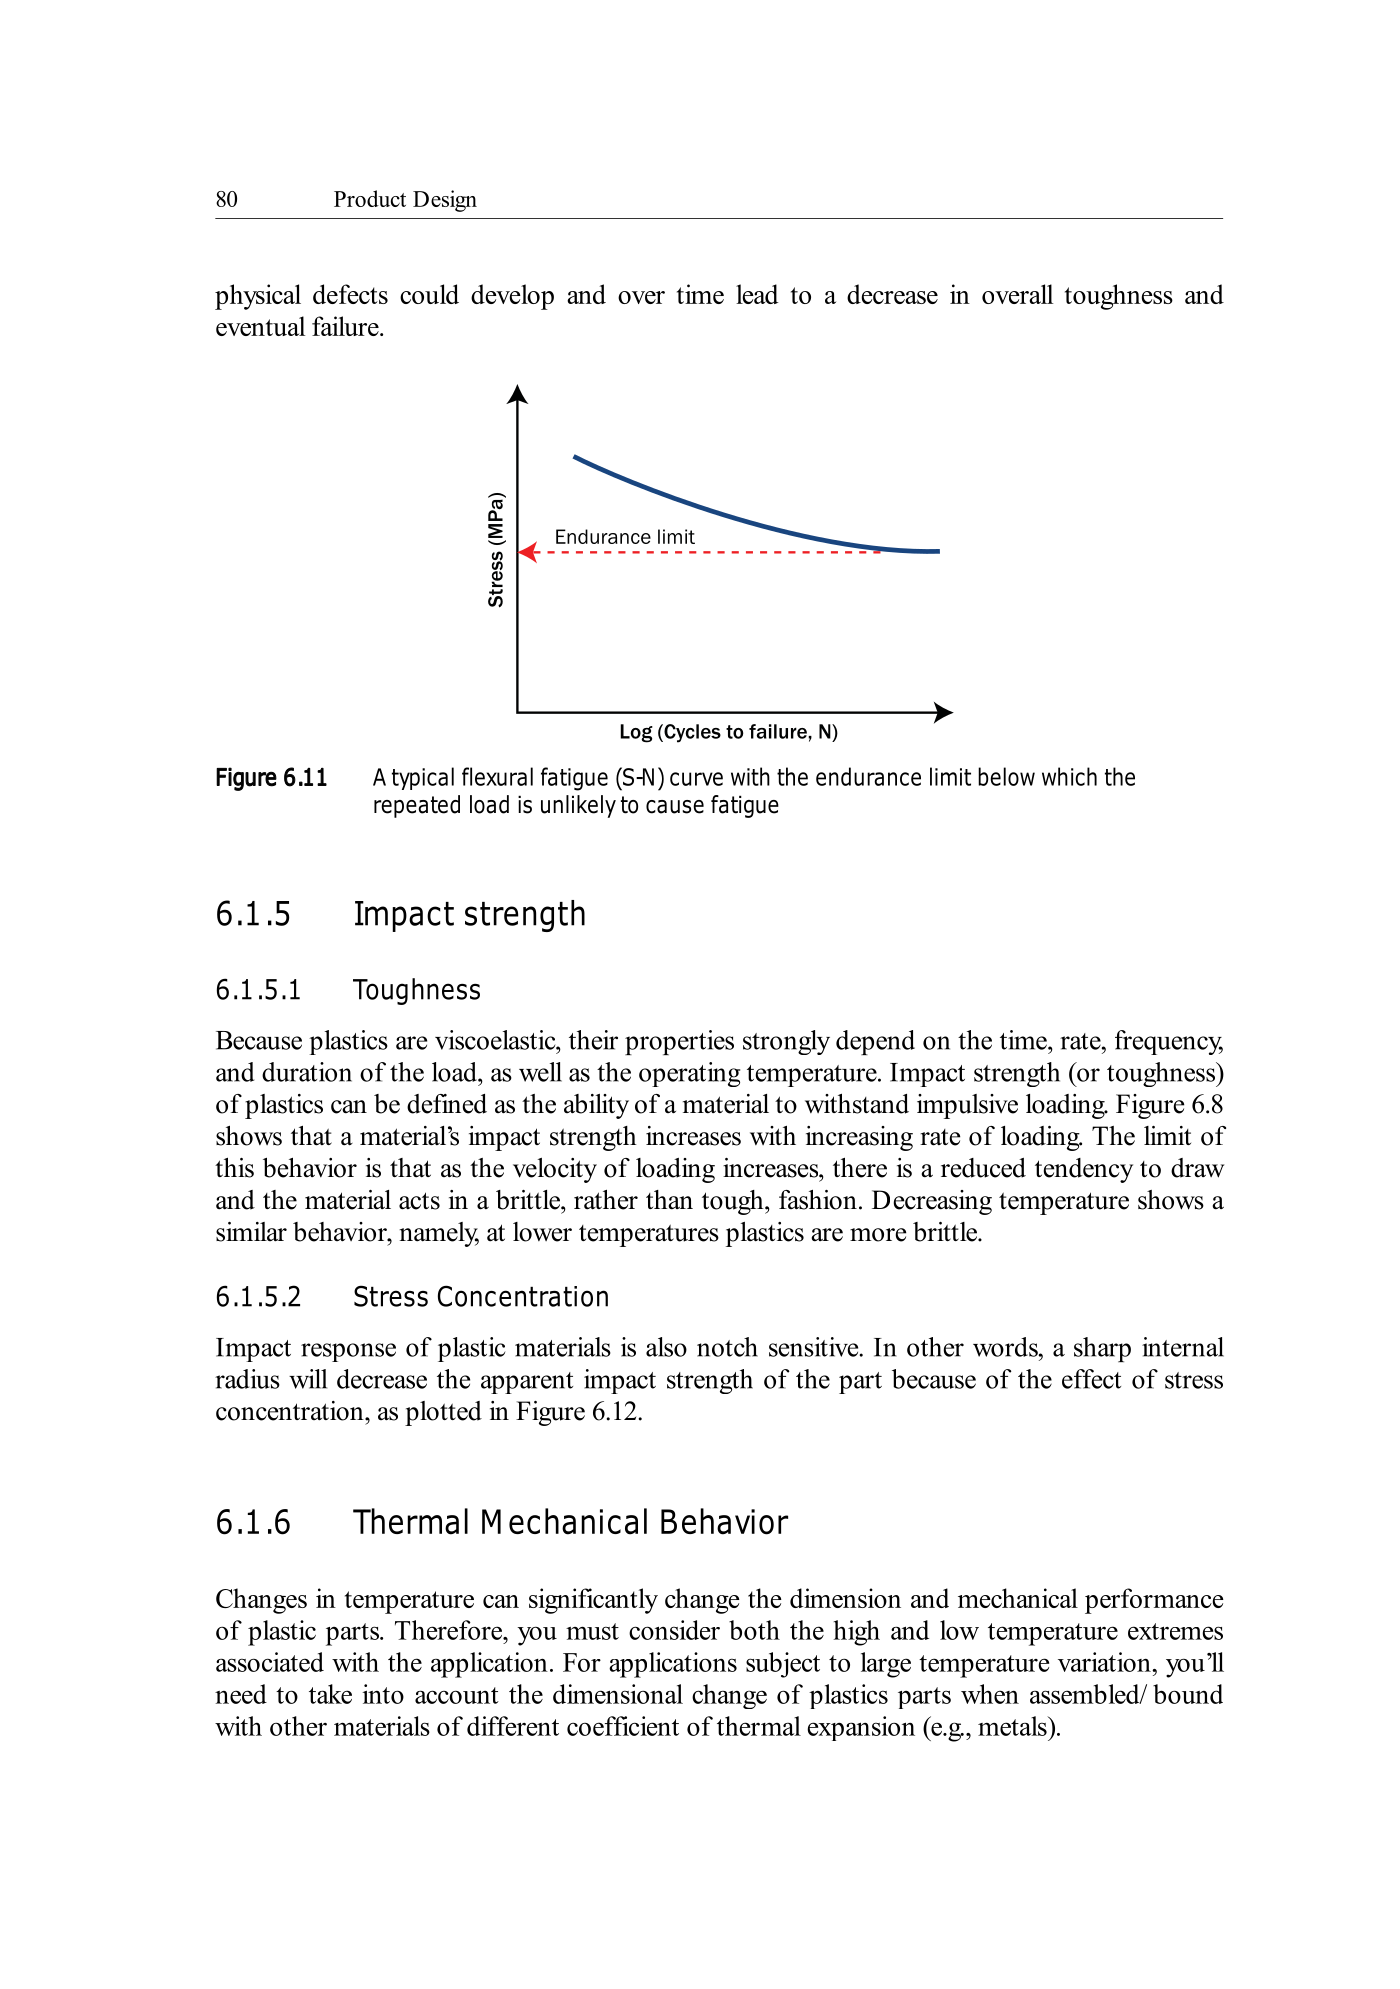
承受重复载荷的塑件必须考虑疲劳。循环不频繁且间隔长时,使用比例极限设计。短间隔、长时间重复加载时,使用 S-N,应力与循环次数曲线。S-N 曲线由恒定频率、温度和载荷幅值下的弯曲、扭转或拉伸试验取得。疲劳失效应力随循环次数增加而降低,许多材料有耐久极限,低于此应力不太会疲劳失效。重复循环后未必完全恢复,微裂纹和其他缺陷可逐步降低韧性并导致失效。
6.1.3 冲击强度和热机械行为
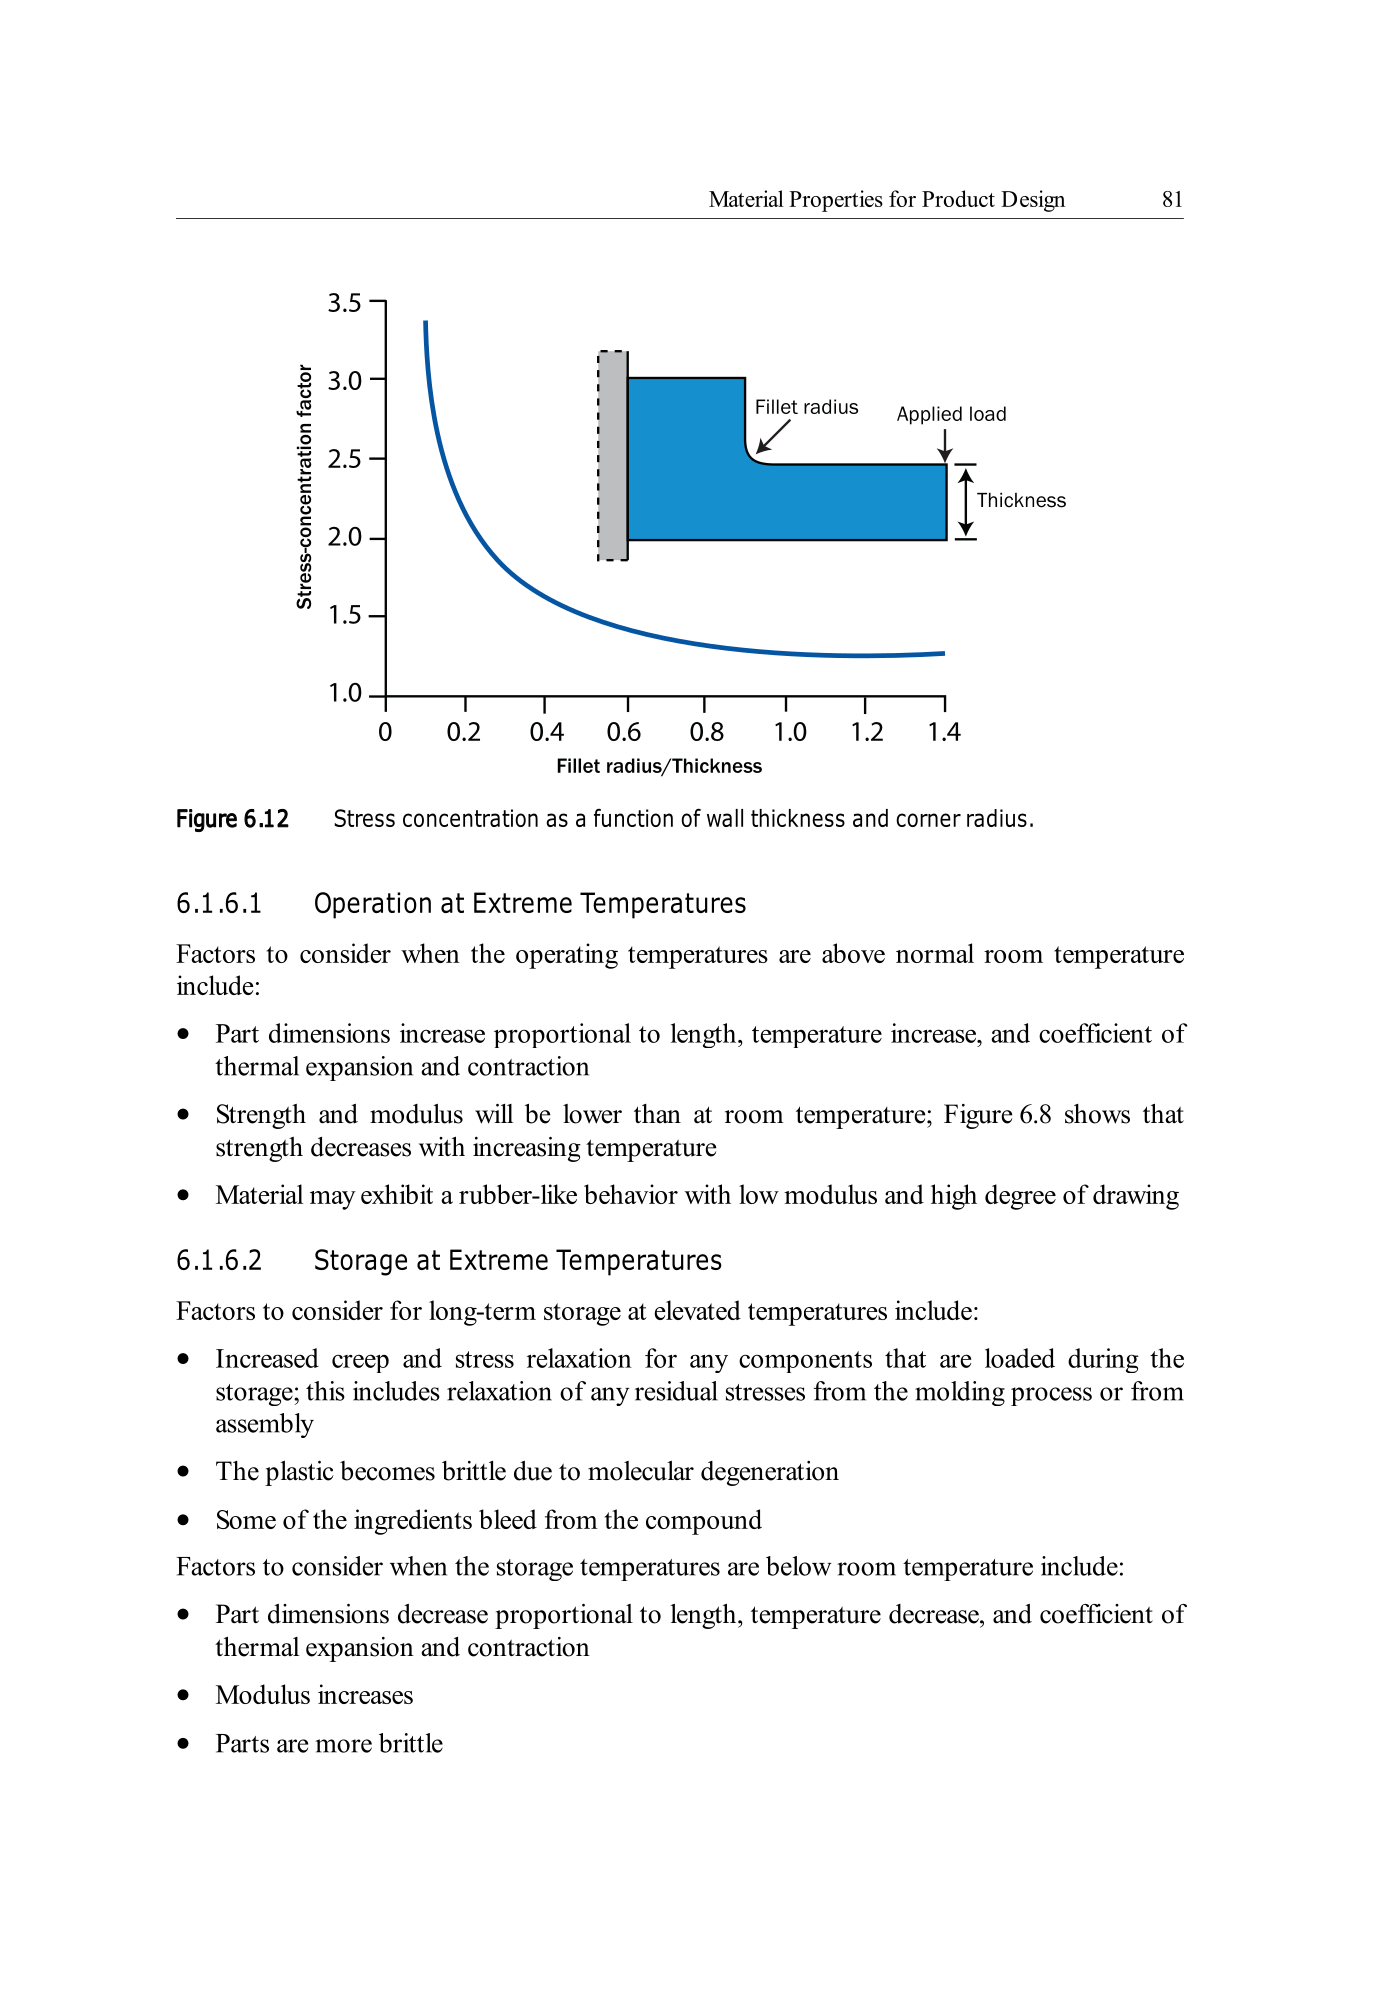
冲击强度或韧性是塑料承受脉冲载荷的能力。速率提高会提高冲击强度,但速率继续提高会降低拉伸变细趋势,使材料呈脆性行为。降温也会使塑料更脆。尖锐内圆角因应力集中会降低零件表观冲击强度。
温度变化可显著改变塑件尺寸和机械性能,应考虑高低温极限,以及塑件与金属等热膨胀系数不同材料装配时的尺寸变化。高温下尺寸按长度、温升和热膨胀系数增加,强度和模量降低,材料可能呈低模量、高拉伸变形的橡胶状。长期高温储存会增加蠕变和应力松弛,使塑料因分子退化变脆并可能导致配方成分渗出。低温下尺寸减小、模量增加且零件更脆。
塑料热膨胀系数典型值在
6.2 强度设计
零件强度预测的准确度常决定塑料产品设计的成败。强度取决于材料、几何形状、约束条件和成型产生的残余应力及取向。
6.2.1 载荷和使用条件
短期载荷如搬运、装配和偶尔短时使用载荷,应采用比例极限作为最大允许应力,避免永久变形和功能丧失。筋、三角加强筋和沿有利方向取向的纤维可提高强度。大跨距零件应设置筋,提高筋高或减小筋间距均可改善强度。
长期载荷包括比例极限内的长时高外载荷,以及压配、卡扣、塑料与金属锥面配合、过载接头、自攻螺钉和沉孔螺钉头产生的内部残余应力。应使用蠕变模量计算,避免应力开裂、维持接头紧度和零件功能。压配和卡扣件应在装配后使应变恢复至脱模尺寸。塑料与塑料的表面应设置止挡,限制接头闭合,防止螺钉过度拧紧或限制锥面啮合深度。
| 重复载荷 | 预期加载次数 |
|---|---|
| 重复装配和拆卸 | 少于 1,000 |
| 每齿快速重复受载的齿轮 | 多于 10,000 |
| 弹簧组件 | 多于 10,000 |
重复载荷较少、间隔较长时采用比例极限。短间隔长期重复载荷采用 S-N 曲线。高抛光模具表面能减少微裂纹,角部和厚宽变化区应使用光滑大圆角。重复载荷频率或幅值高时,塑件更热并更早失效,宜采用薄壁和耐疲劳导热材料加强散热。
高速载荷速度超过 1 m/s,冲击载荷速度超过 50 m/s。避免在残余或装配应力高的区域发生这些载荷。设计中应按预期速率采用比例极限、采用大圆角并避免材料退化,后者通过适当熔体温度和匹配工作的料筒尺寸缩短高温停留时间来实现。储存、运输和使用常超出 20 至 30 ℃ 室温范围,例如热液体容器、热水组件、加热设备、日晒车辆运输和无空调储存,或制冷组件和飞机货舱运输。极端温度设计应使用相应温度下的比例极限,并采用槽等允许塑料较大热胀冷缩的紧固方式,避免刚性连接热膨胀系数差异大的材料。
6.3 零件厚度
零件设计还要考虑功能和尺寸要求、公差和装配、美观、制造成本、环境影响和报废处理。热塑性注塑件的厚度决定循环时间、收缩、翘曲和表面质量。顶出前必须充分冷却,厚壁冷却更久且需更多保压。理论上冷却时间与最厚壁厚的平方成正比,对圆形特征则与厚度的 1.6 次方成正比,因此厚壁降低产量并提高单件成本。
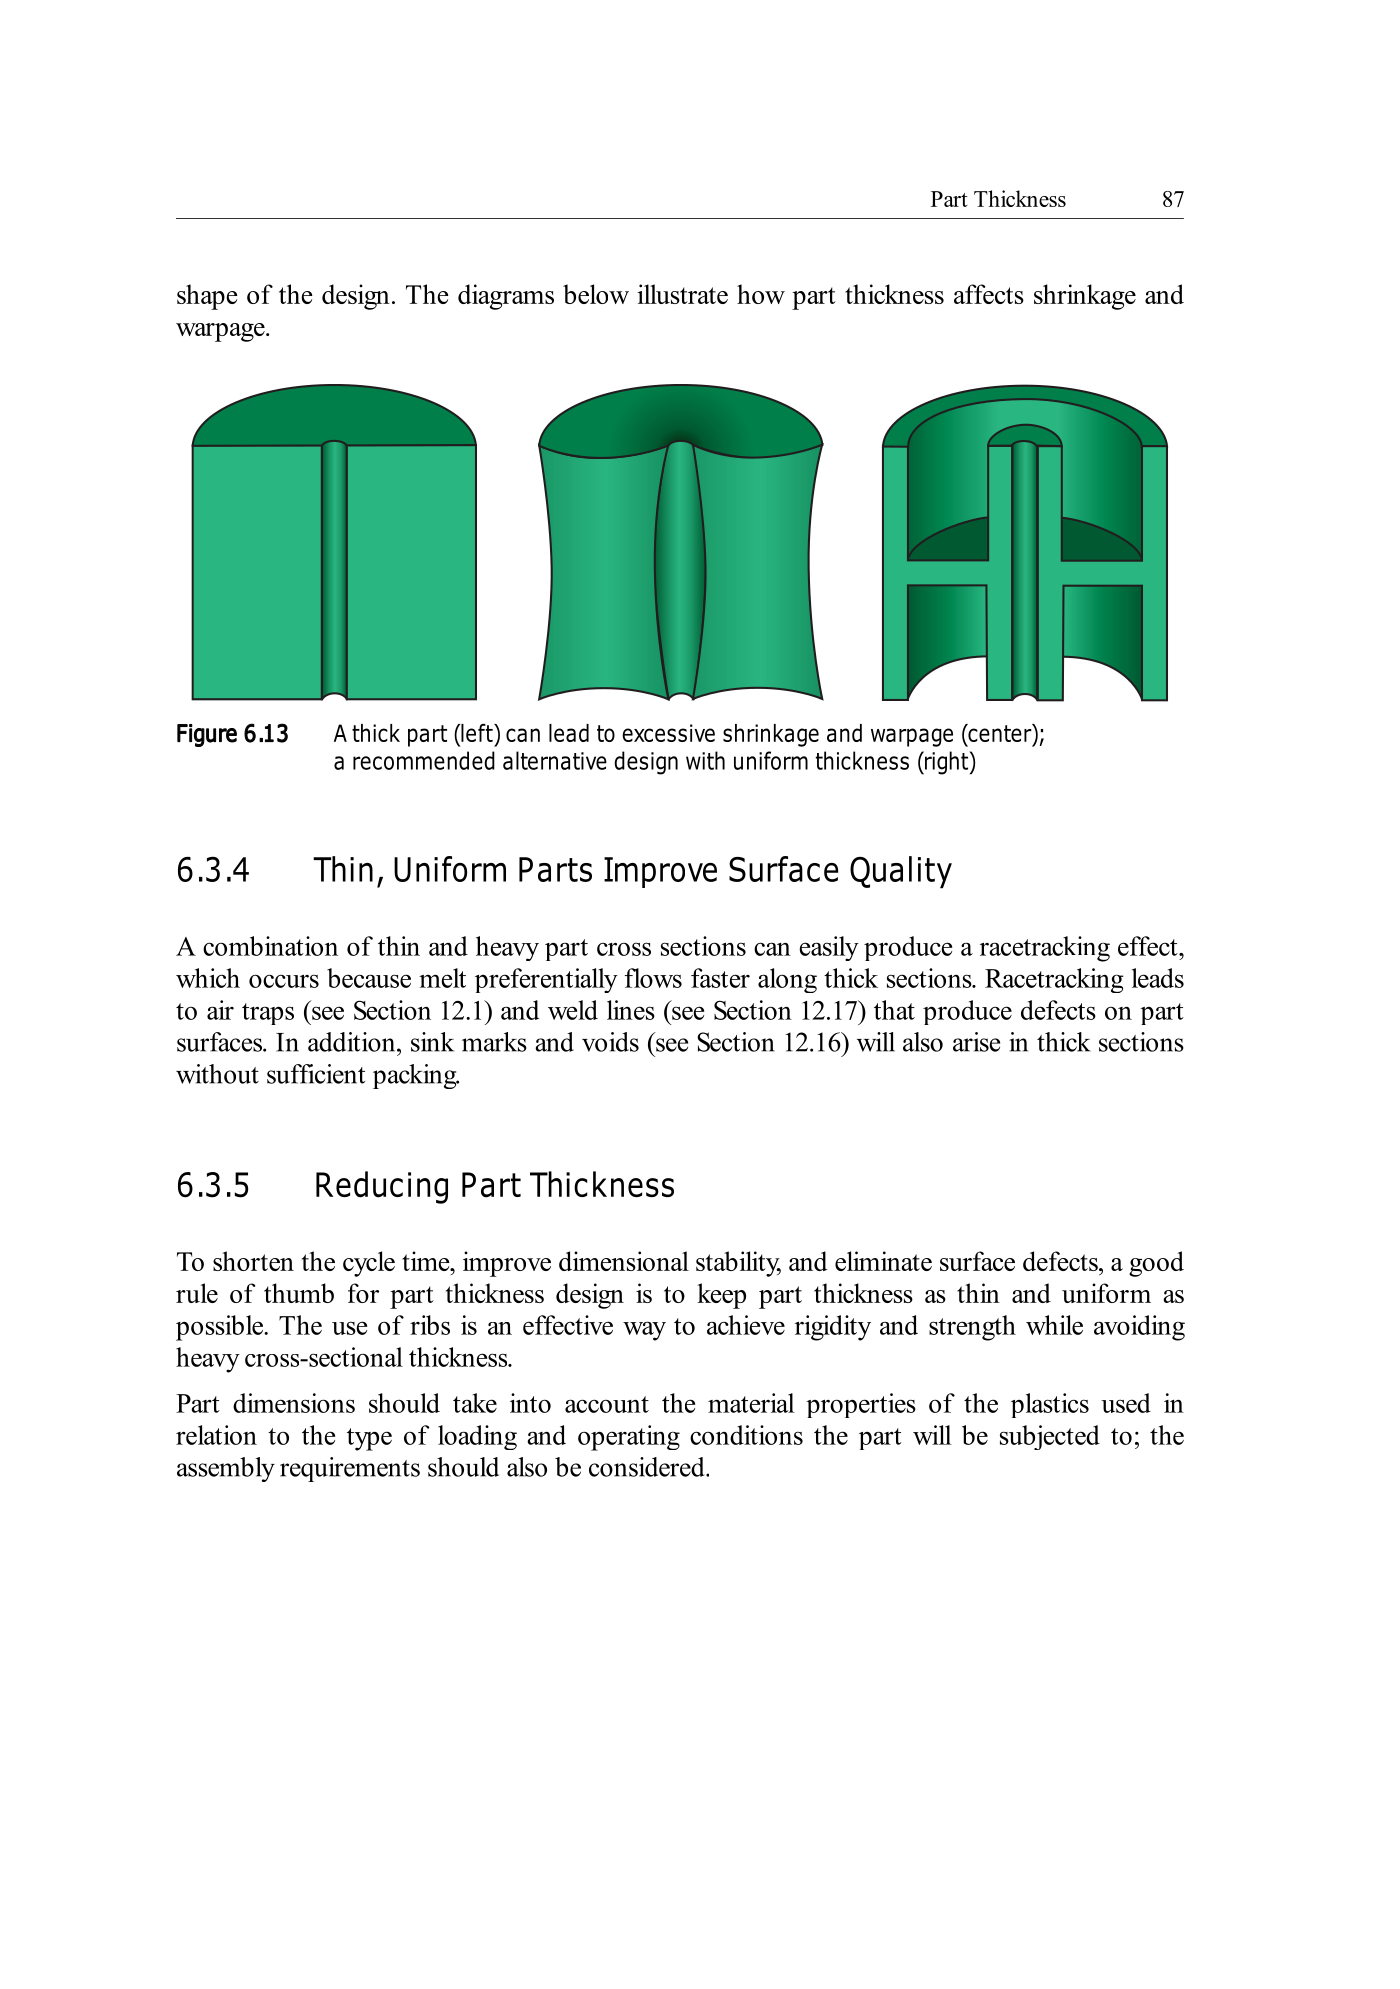
收缩固有于注塑过程,但整体和截面内过大、不均匀的收缩会造成翘曲,即成型件表面偏离预定设计形状。厚件容易过度收缩和翘曲。薄厚截面组合还会产生跑道效应,熔体优先沿厚区快速流动,造成气穴、熔接线、表面缺陷,以及厚区保压不足时的缩痕和空洞。经验规则是尽可能设计薄而均匀的壁厚,采用筋获得刚度和强度,避免厚重截面,同时结合材料性能、载荷、使用条件和装配要求确定尺寸。
6.4 用筋增强结构完整性
结构完整性设计的主要目标常是使结构刚到足以承受预期载荷。单纯增厚会按比例增加重量和成本,增加冷却周期并提高缩痕概率。良好设计的筋只略增重量即可避免这些缺点。筋可用于要求低重量和良好外观的长宽罩壳、圆柱形滚轮和导轨、要求中心轴和齿部宽支承面的齿轮本体,以及框架和支架。
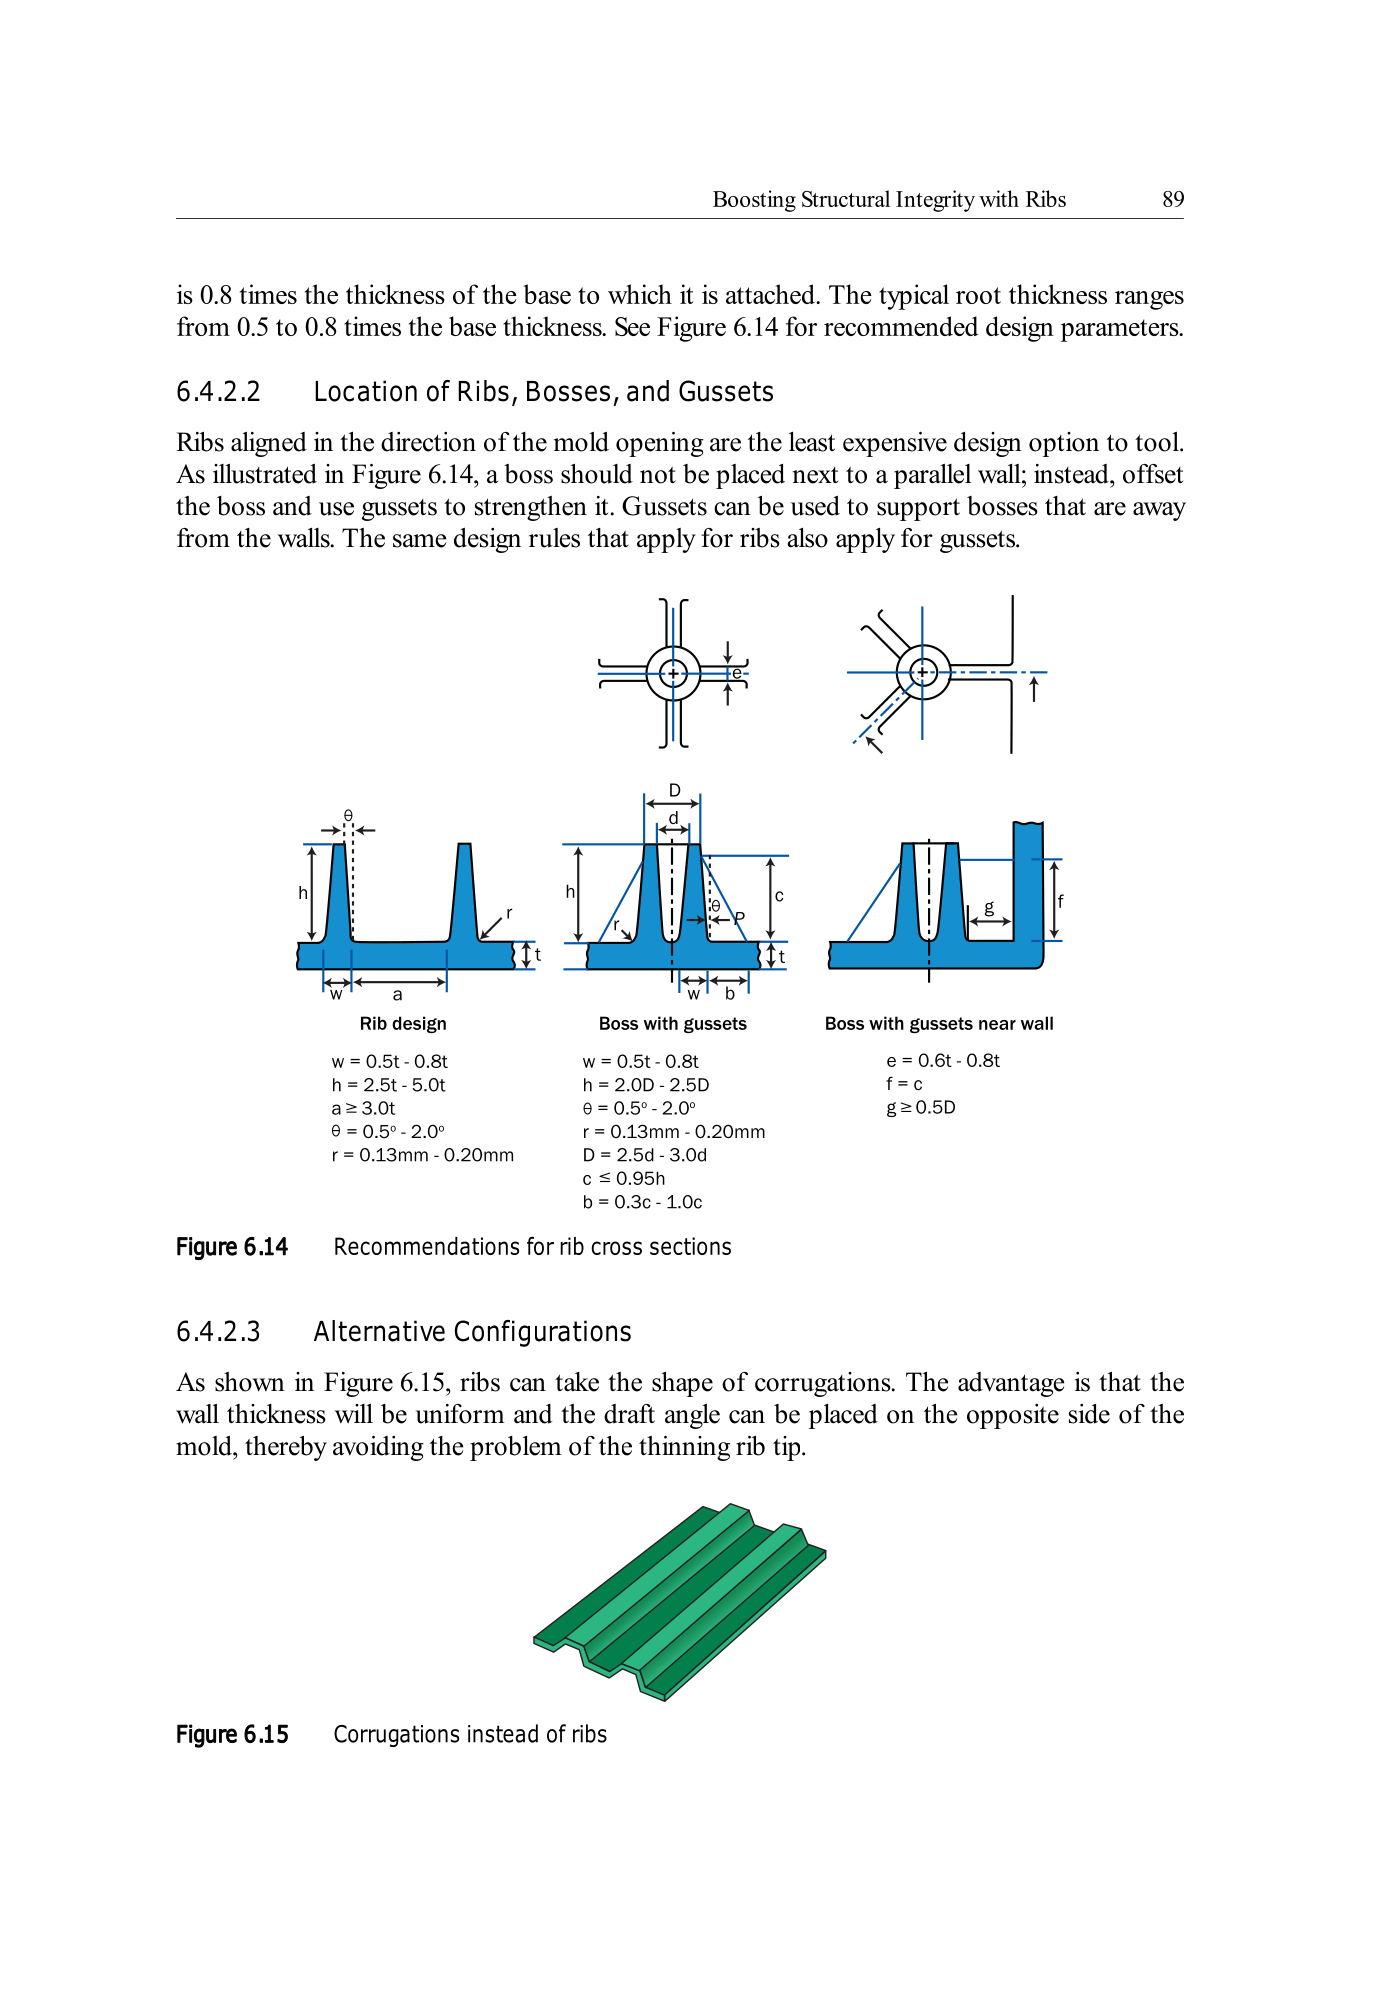
筋厚、高和脱模角相关。筋过厚会在对侧产生缩痕,筋过薄而脱模角过大则使筋顶过薄,难以充填。筋每侧应有 1° 脱模角,仔细抛光的钢面可降至 0.5°。每 1° 脱模角和每 1 cm 筋高,根部比顶部约厚 0.175 mm。推荐筋根部厚度为基壁厚
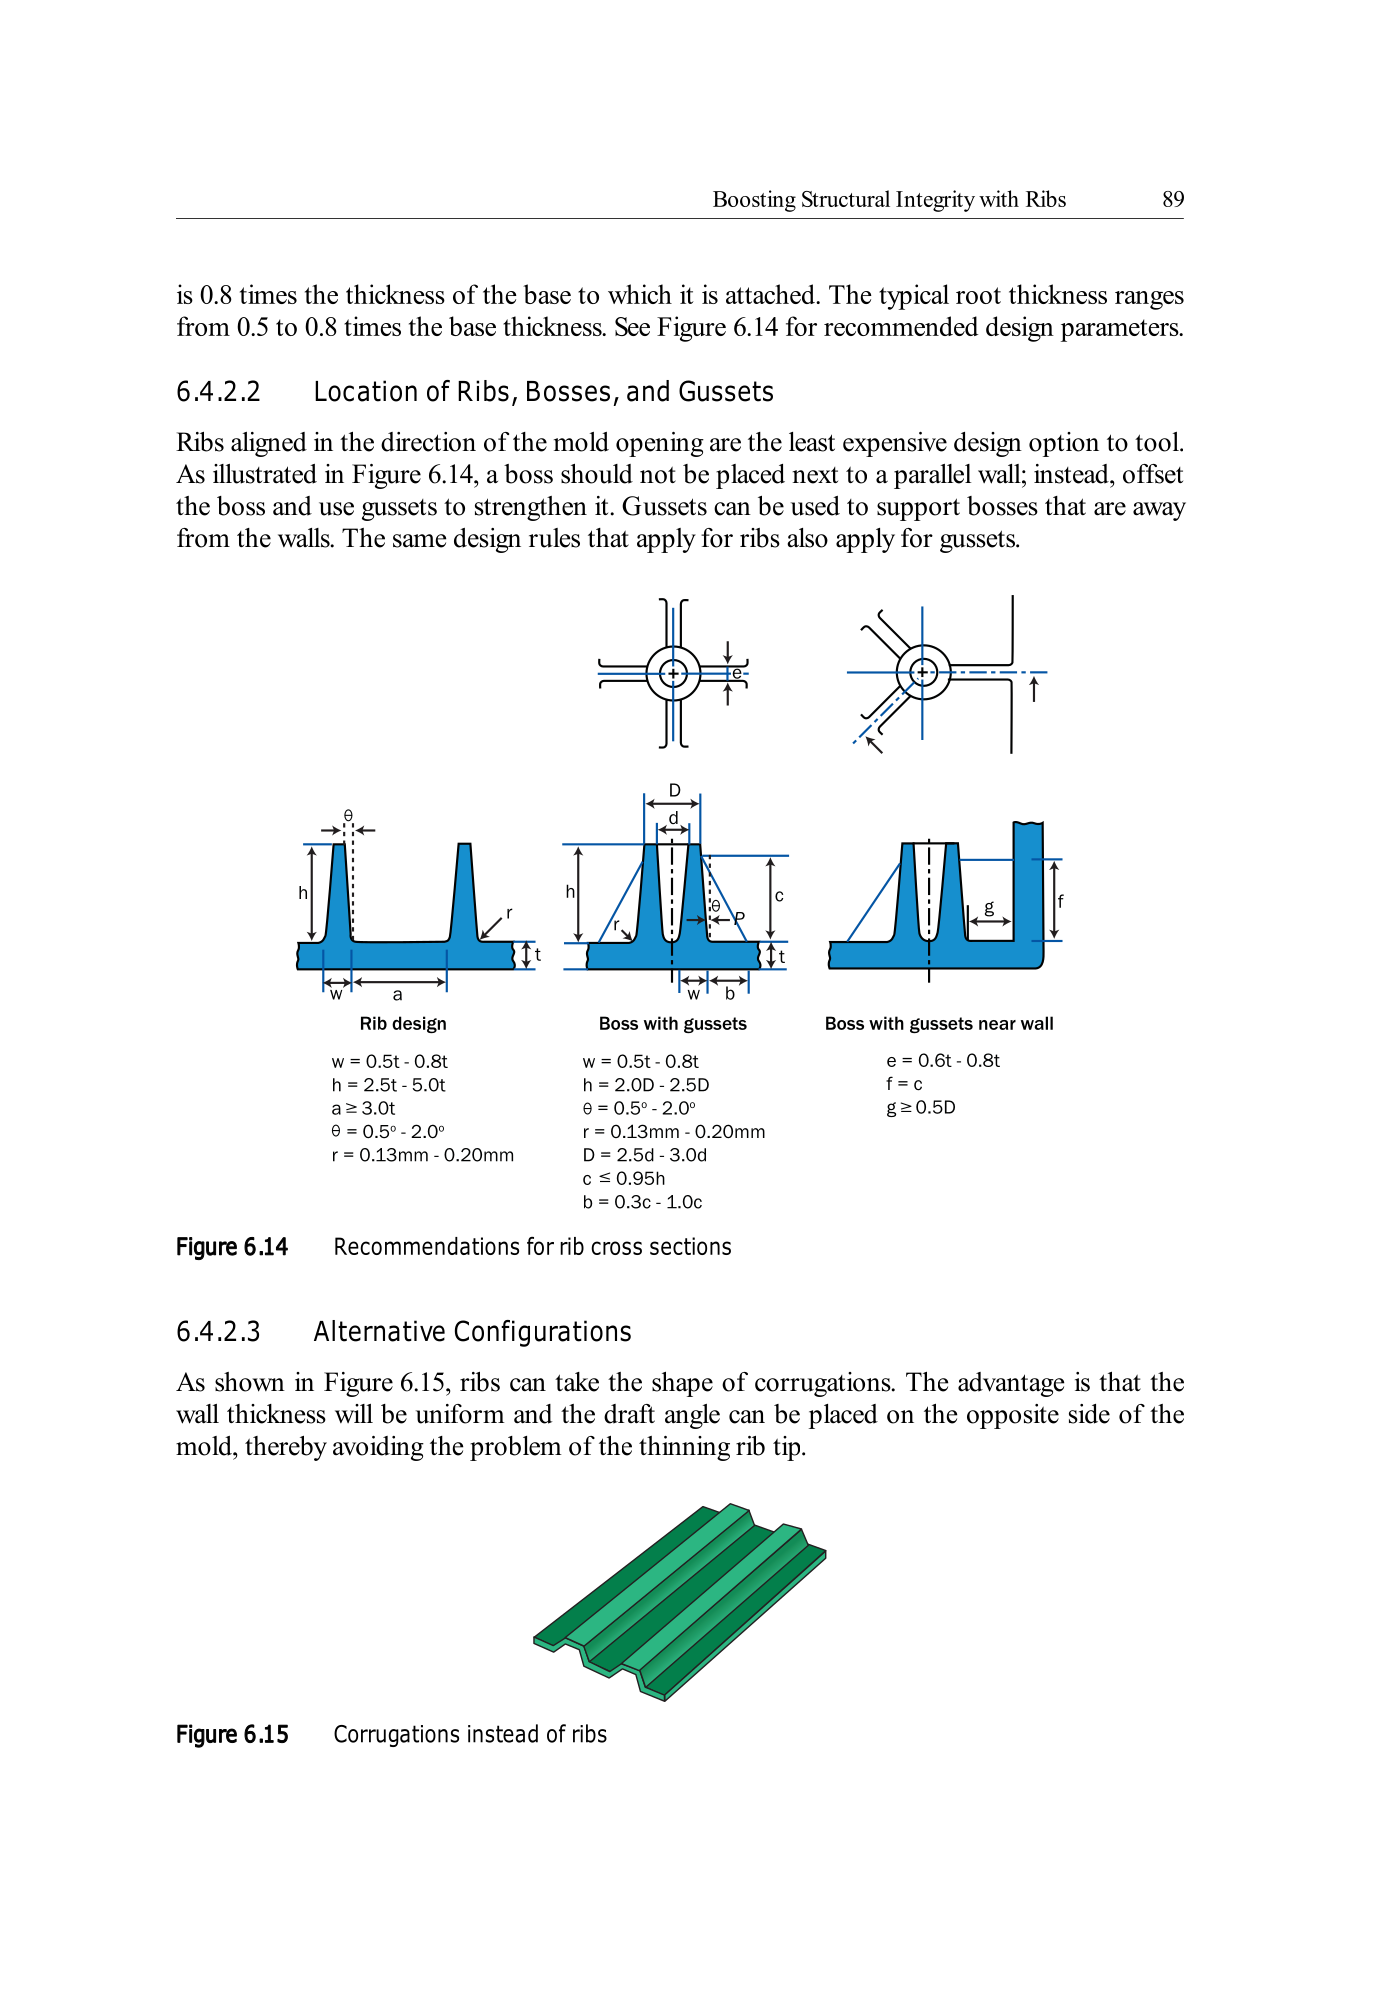
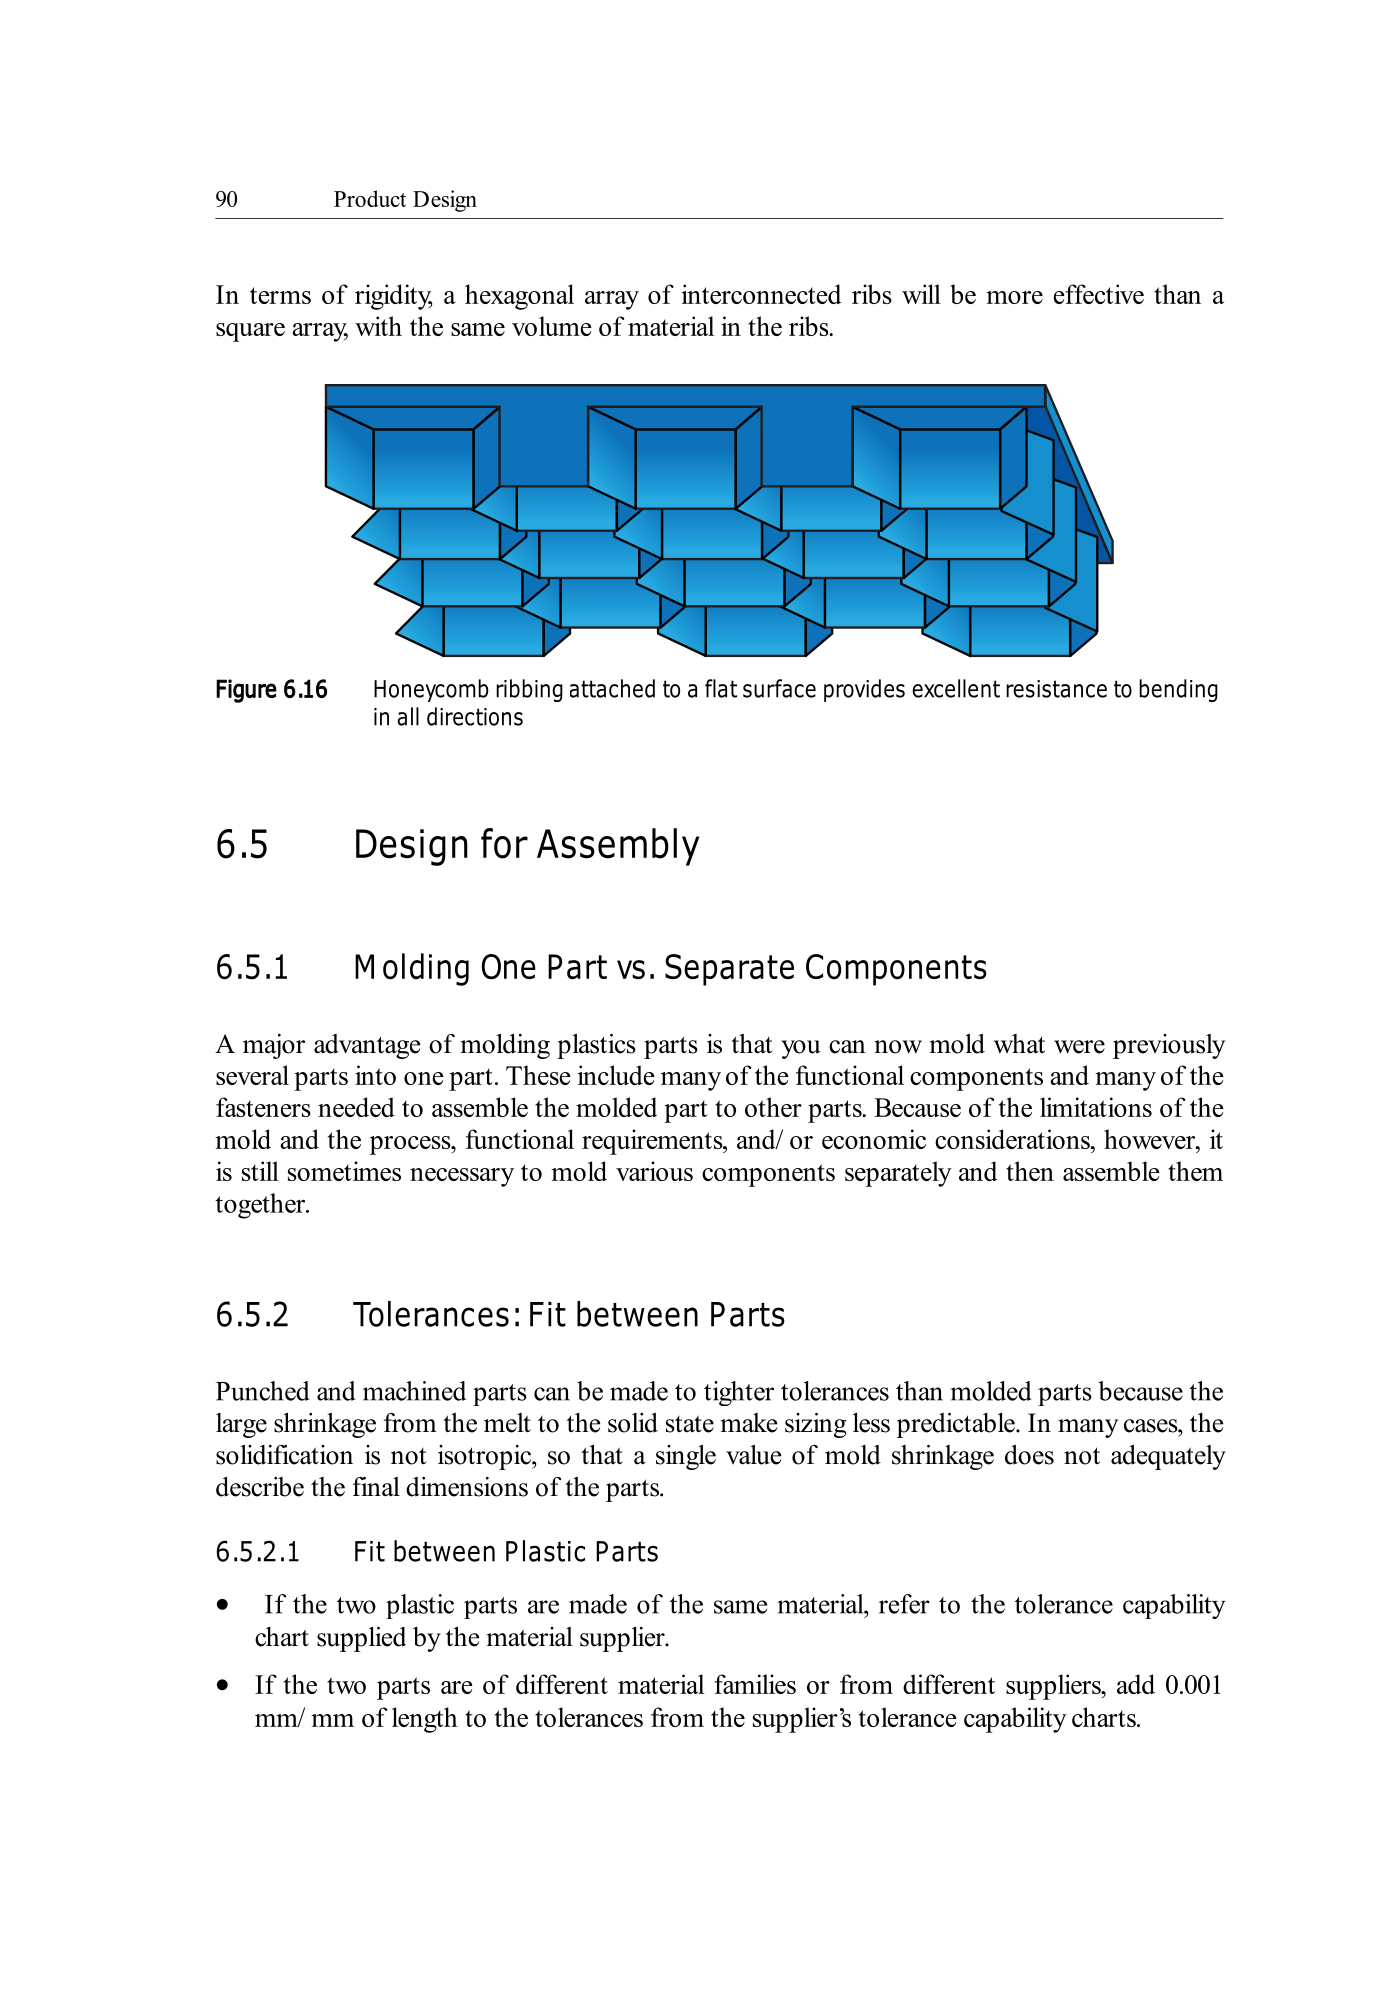
沿开模方向的筋制模成本最低。柱位不应贴近平行壁面,应错开并用三角加强筋支承,适用于筋的规则同样适用于三角加强筋。波纹形状可替代筋,它使壁厚均匀,并能将脱模角置于模具另一侧而避免筋顶变薄。相同材料体积下,互连六边形筋阵比方形筋阵刚度更高,平面上的蜂窝筋可在所有方向提供优异抗弯性。
6.5 装配设计
6.5.1 一体成型与分开组件
塑料成型的一大优点是可将原先多个零件一体成型,包括功能组件和装配所需紧固件。但受模具和工艺限制、功能要求或经济因素影响,有时仍需分开成型后装配。冲压件和机加工件的公差可比成型件紧,因为熔体到固体的大收缩使尺寸难以预测,且固化常非各向同性。
6.5.2 零件配合
- 相同材料的两个塑件应参照供应商公差能力图。
- 不同材料族或不同供应商的零件,应在供应商图表公差上增加
长度。 - 流动取向强时,各向异性收缩要求在总体公差上增加
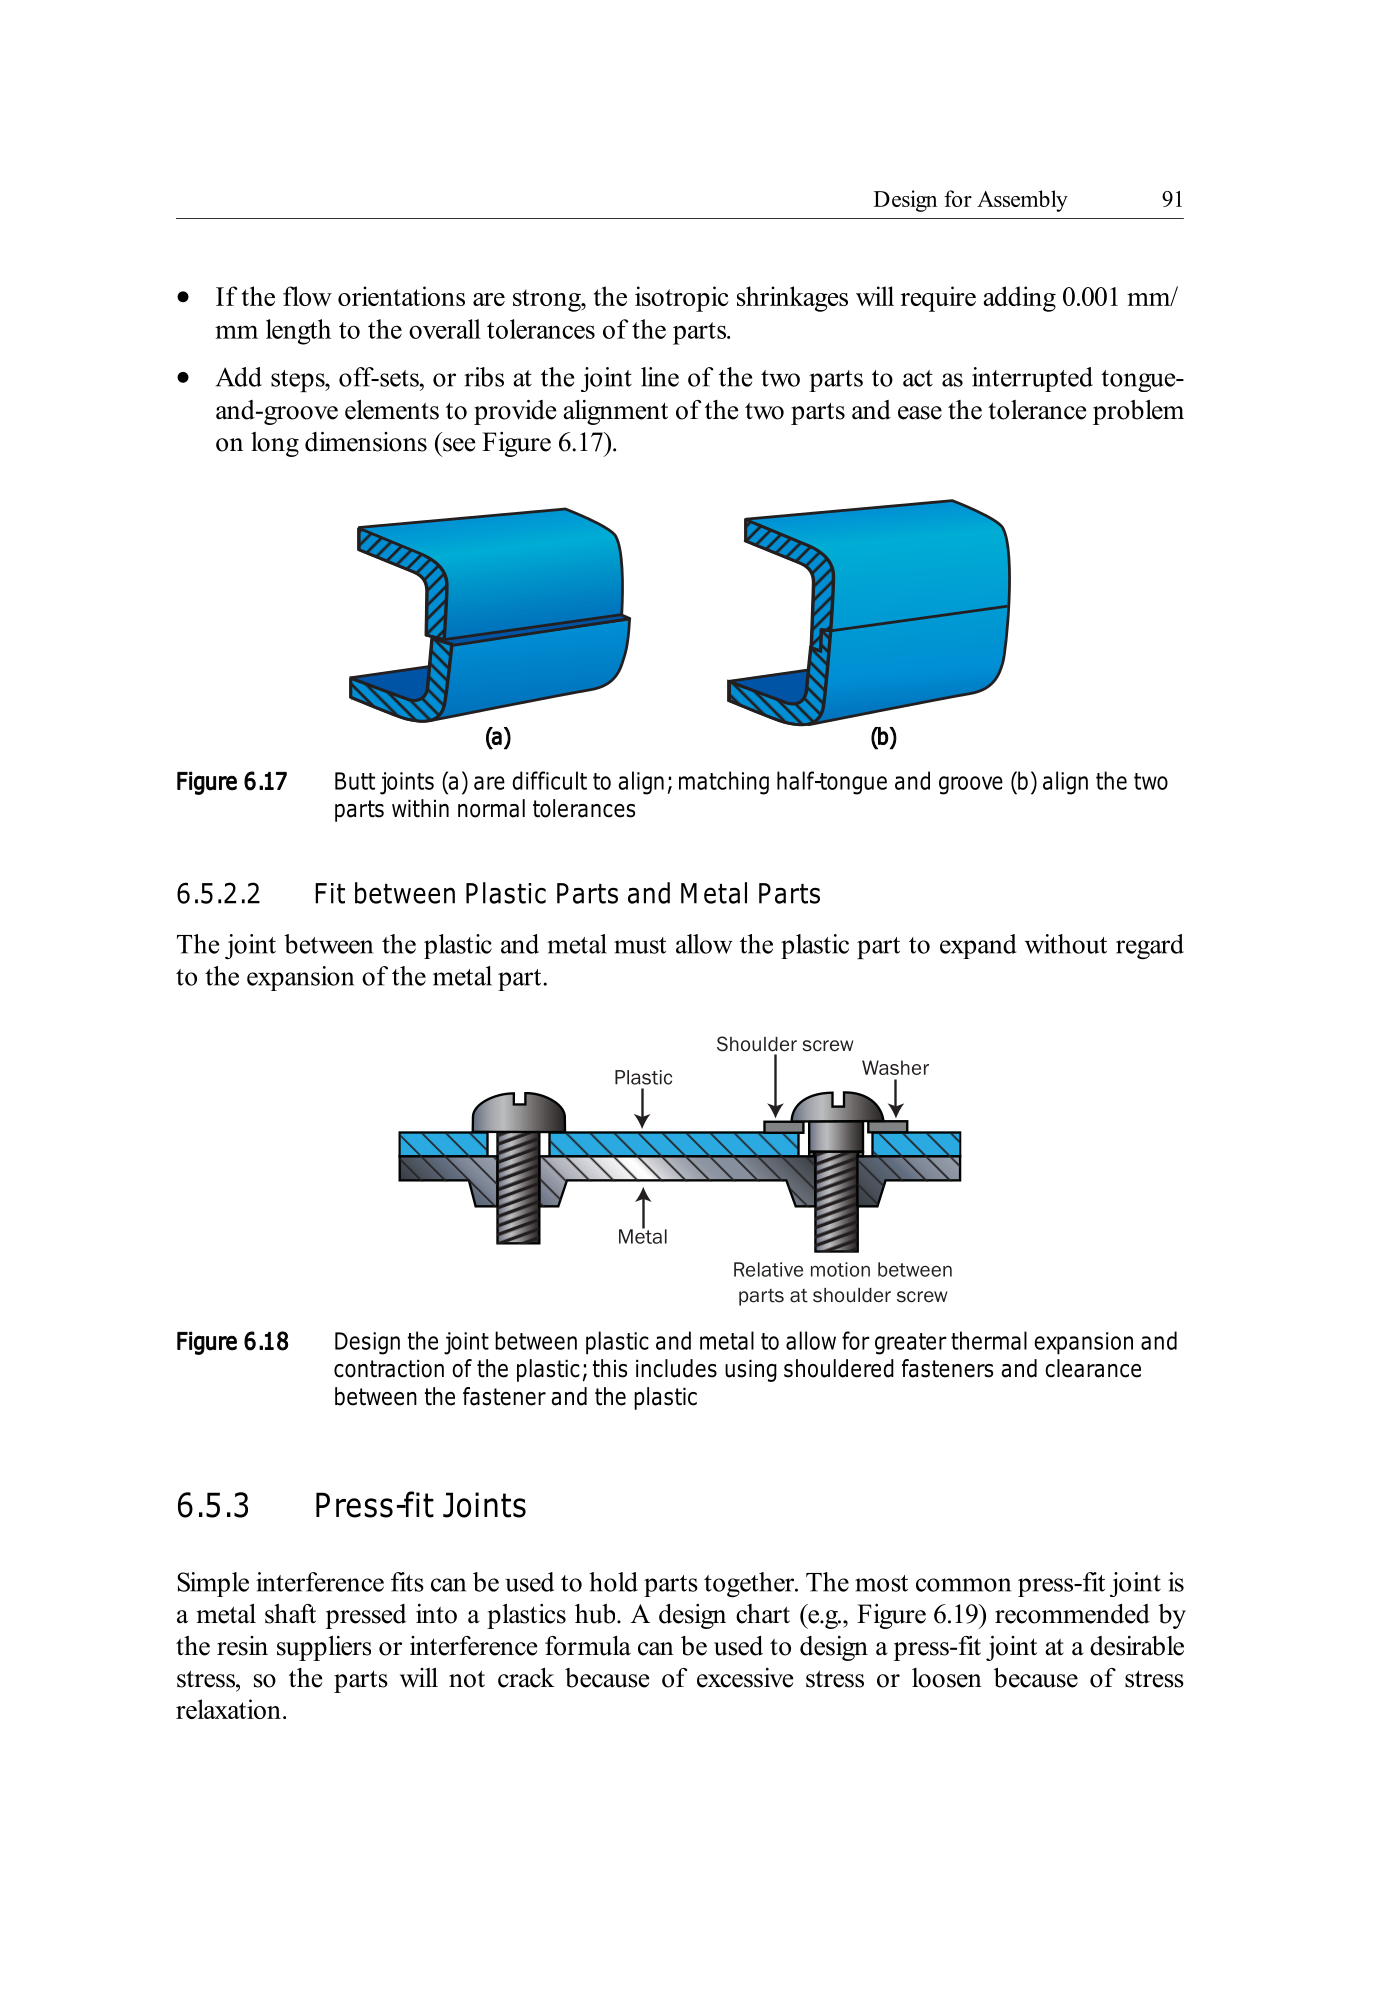
长度。 - 接合线的台阶、错位或筋可形成间断舌槽,帮助对准并缓解长尺寸公差问题。
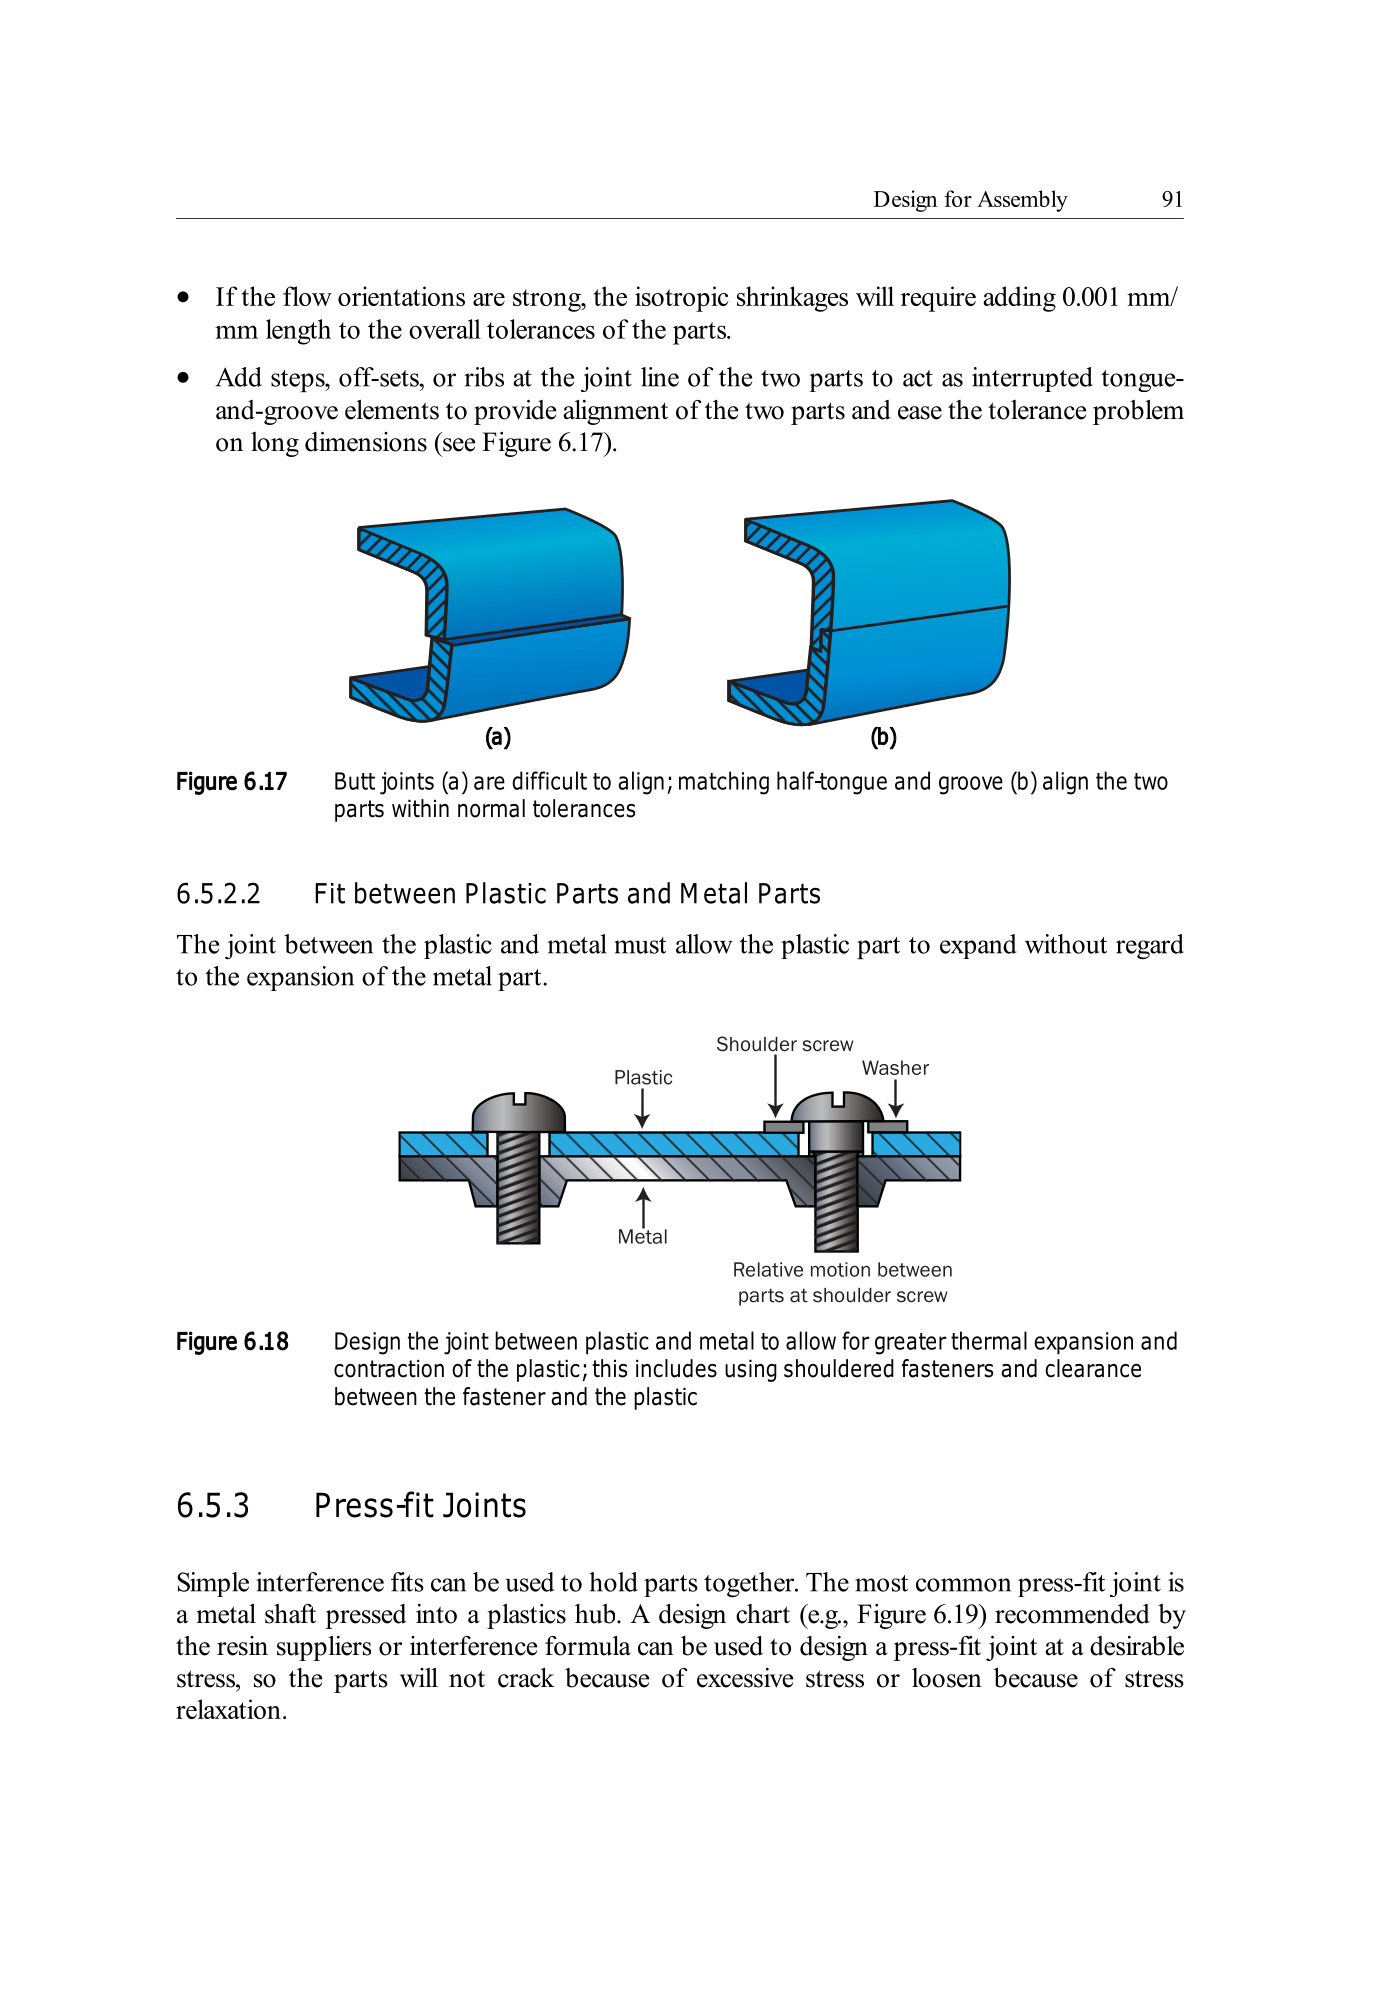
塑料与金属的接头必须允许塑件独立膨胀,可使用带肩紧固件,并在紧固件与塑料间留出间隙。
6.5.3 压配接头
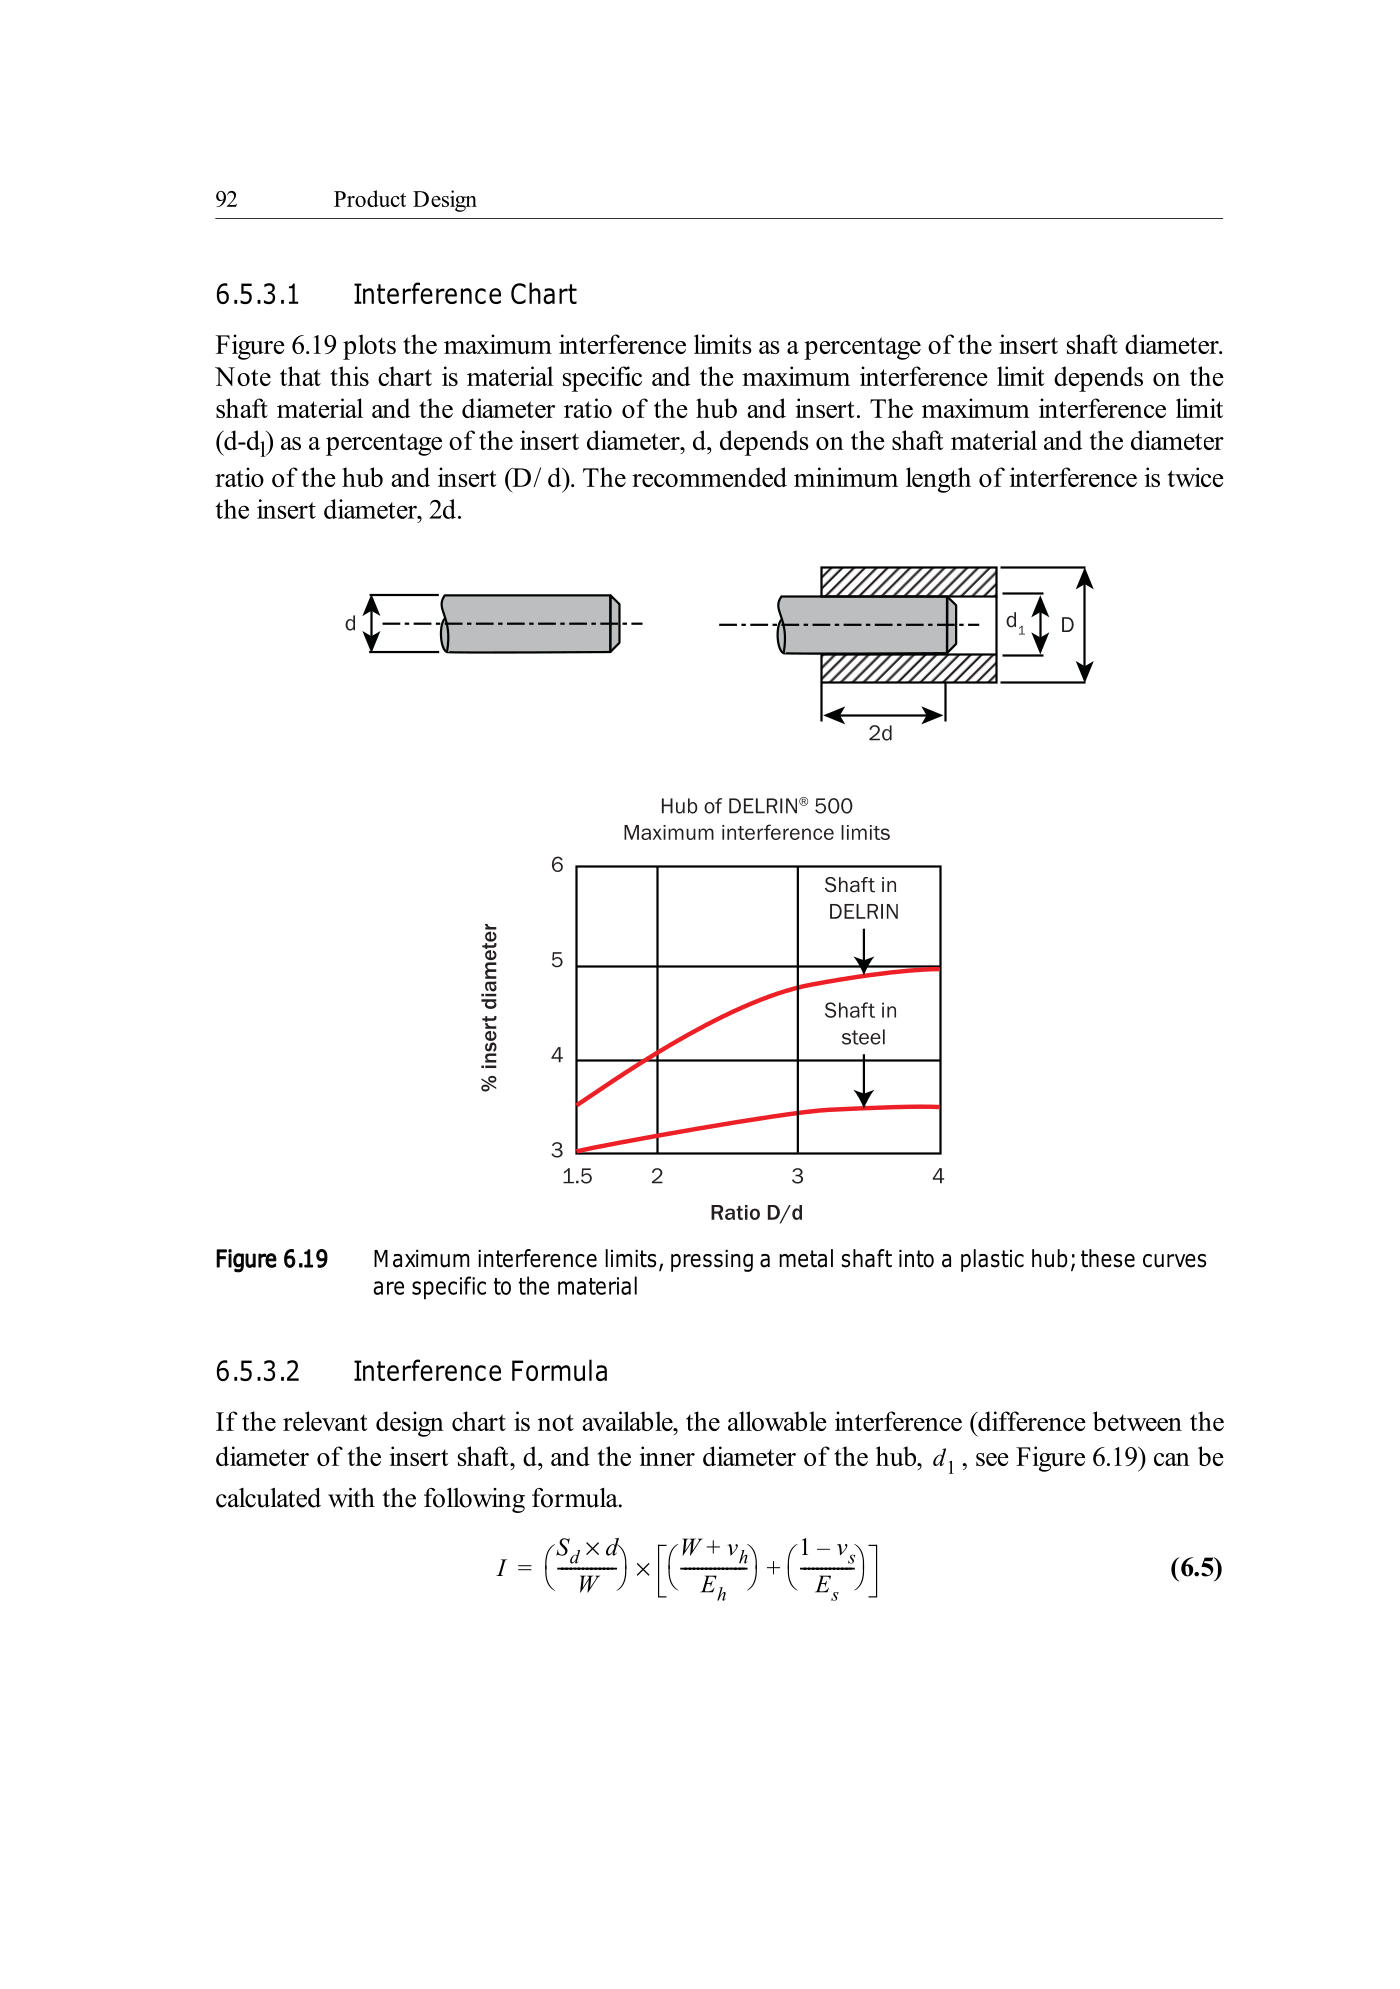
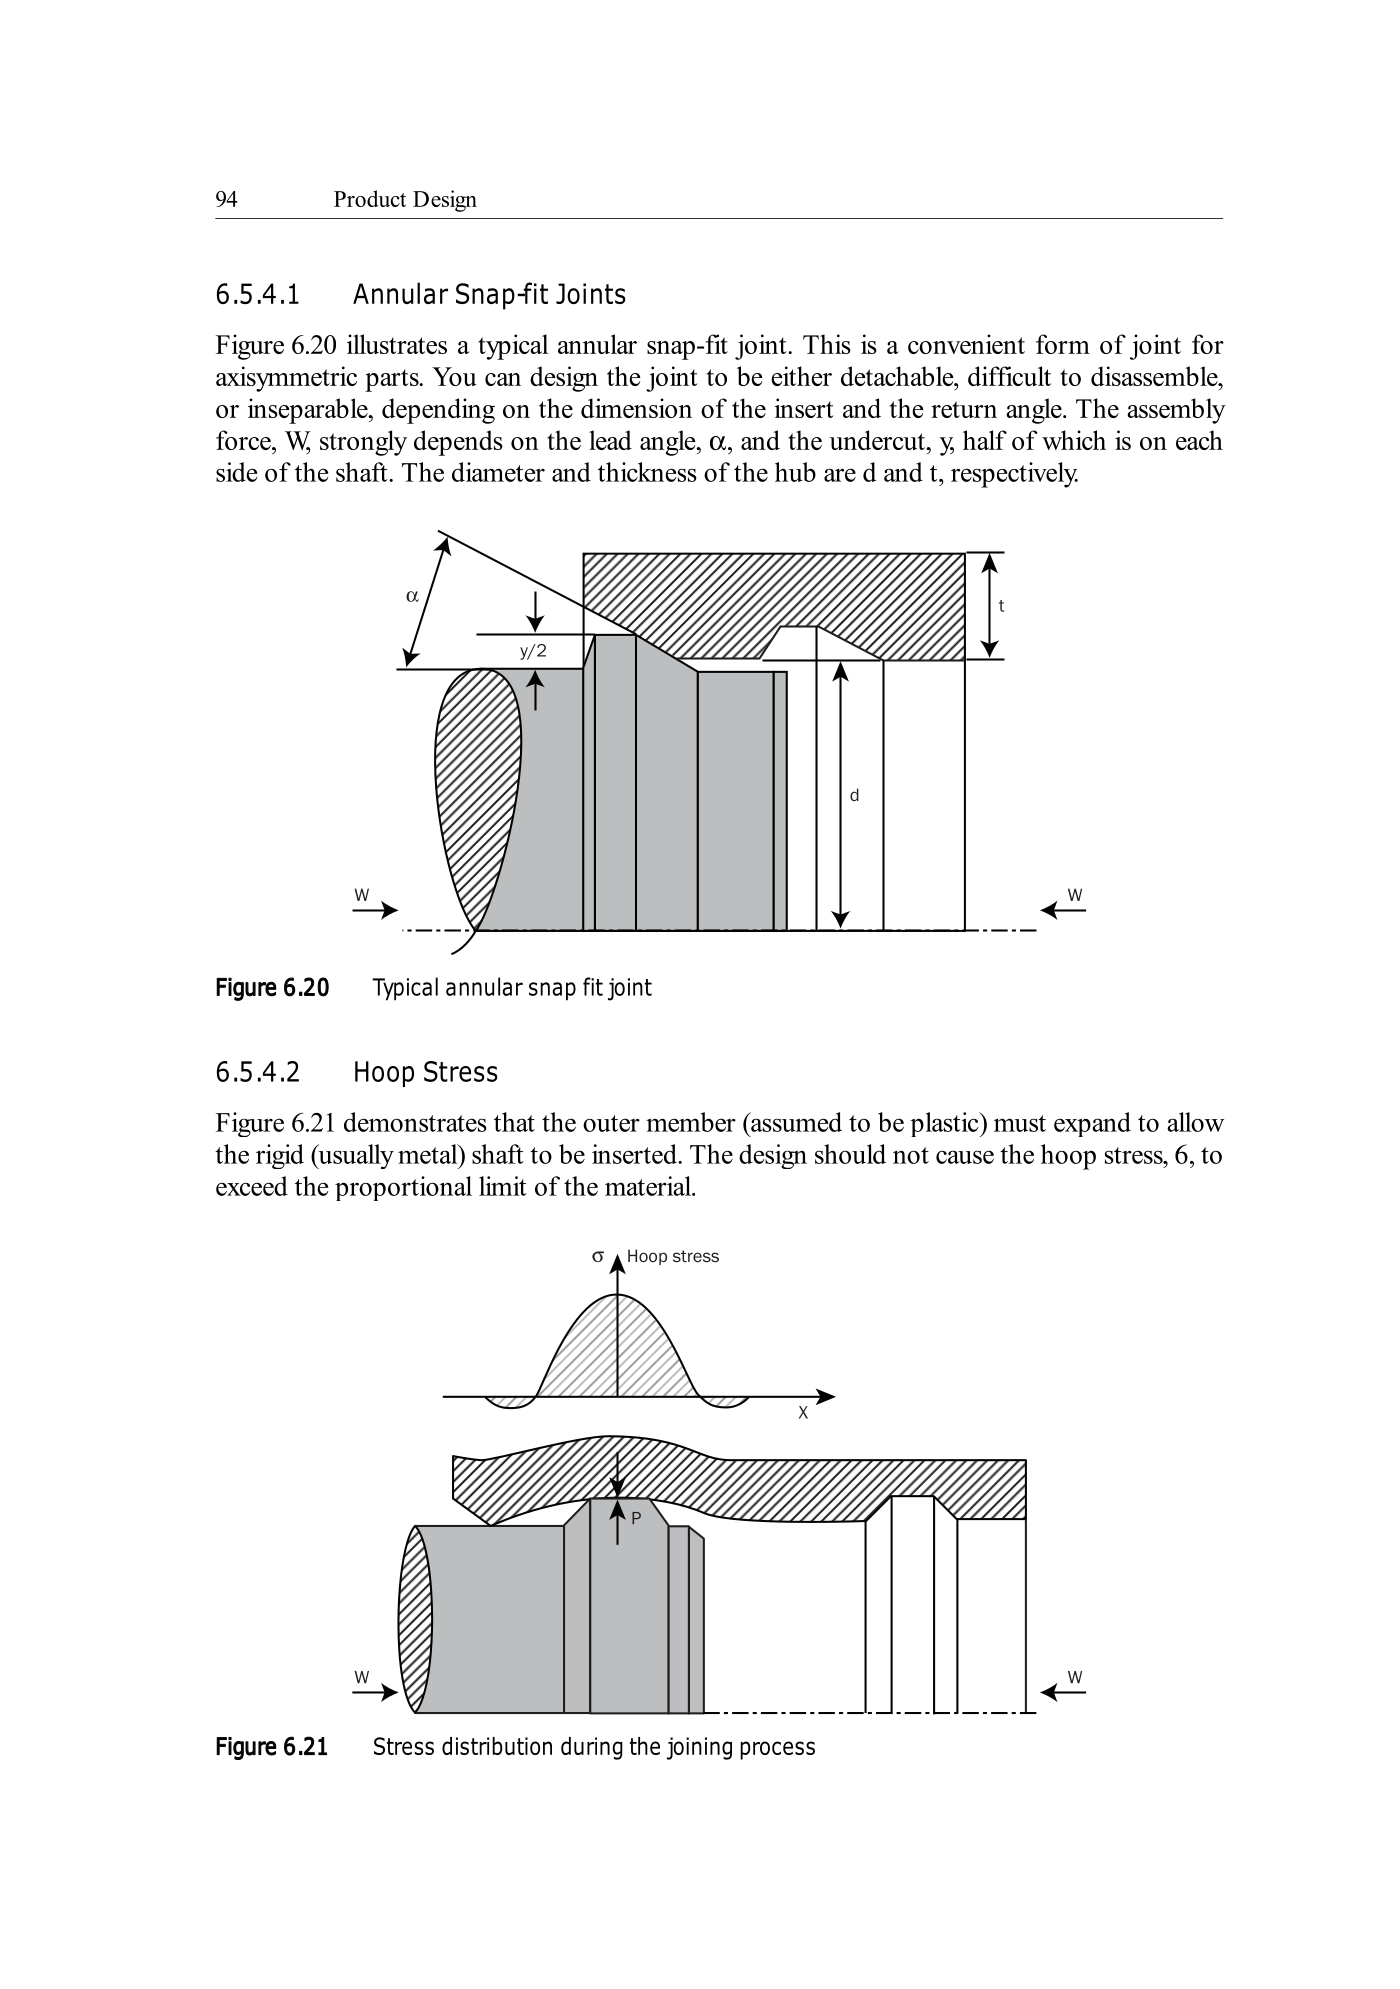
过盈配合可固定零件,常见为金属轴压入塑料毂。应依据树脂供应商图表或公式选择适当应力,避免应力过大开裂或应力松弛松动。最大过盈量
其中
6.5.4 卡扣接头
卡扣接头依靠塑件在比例极限内变形并在装配后恢复。啮合过程中倒扣解除过盈,完全啮合时接头两半无应力。装配最大过盈不得超过比例极限,装配后的载荷只应维持啮合。卡扣包括环形、悬臂和扭转卡扣。
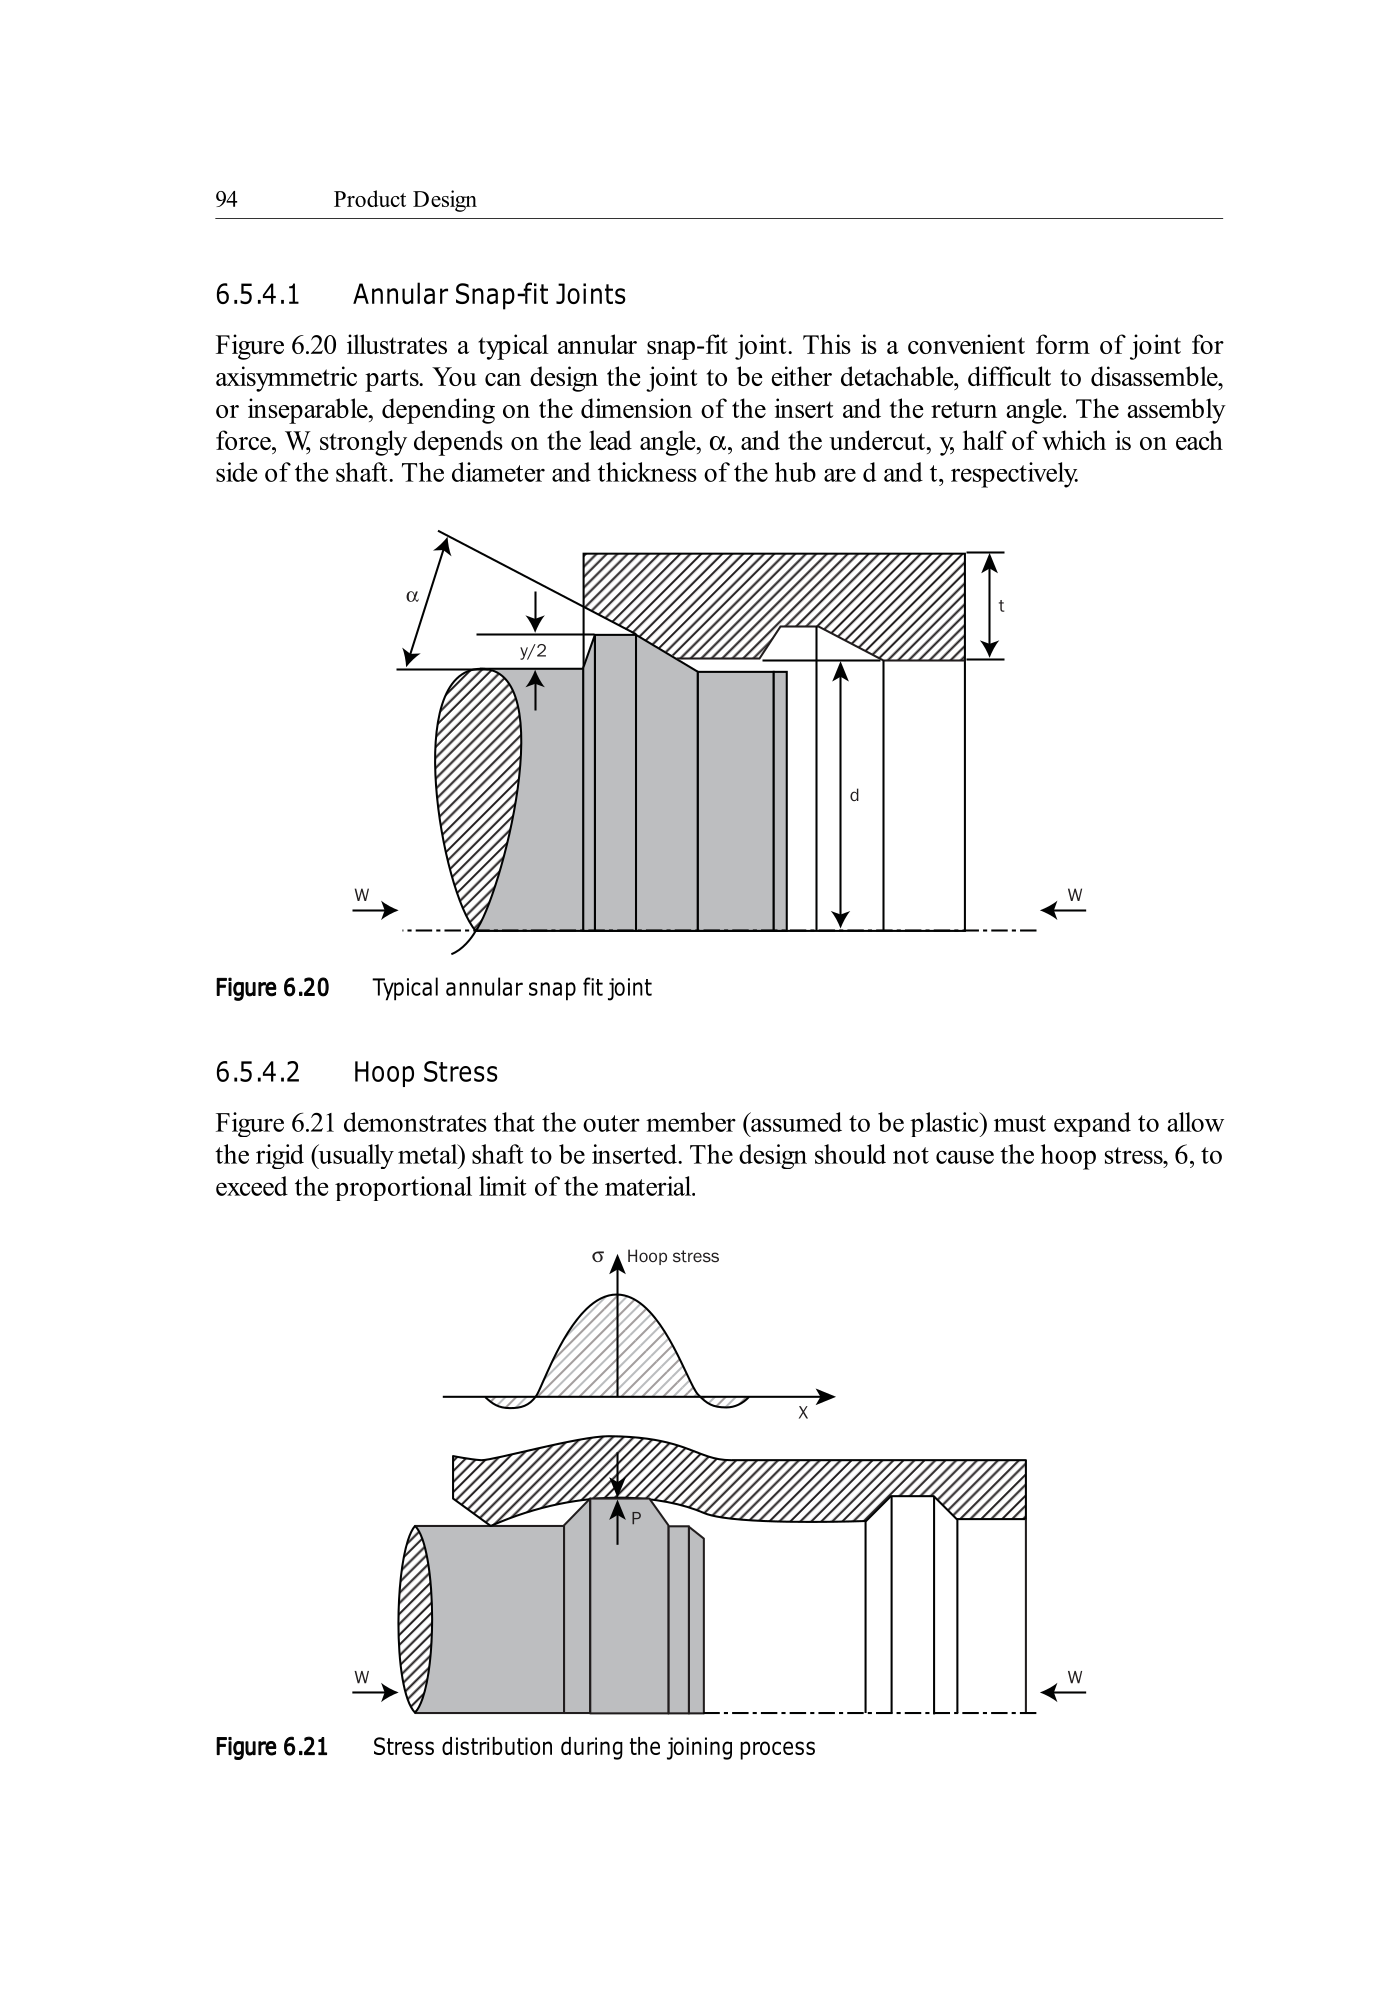
环形卡扣适合轴对称件,可按嵌件尺寸和回弹角设计为可拆、难拆或不可拆。装配力取决于导入角
该式假设一个配合件刚性,若两件柔性相同,应变减半,倒扣可加倍。型芯上形成过盈环时,倒扣应有光滑圆角和小导入角,顶出温度下的环应力必须在比例极限内。
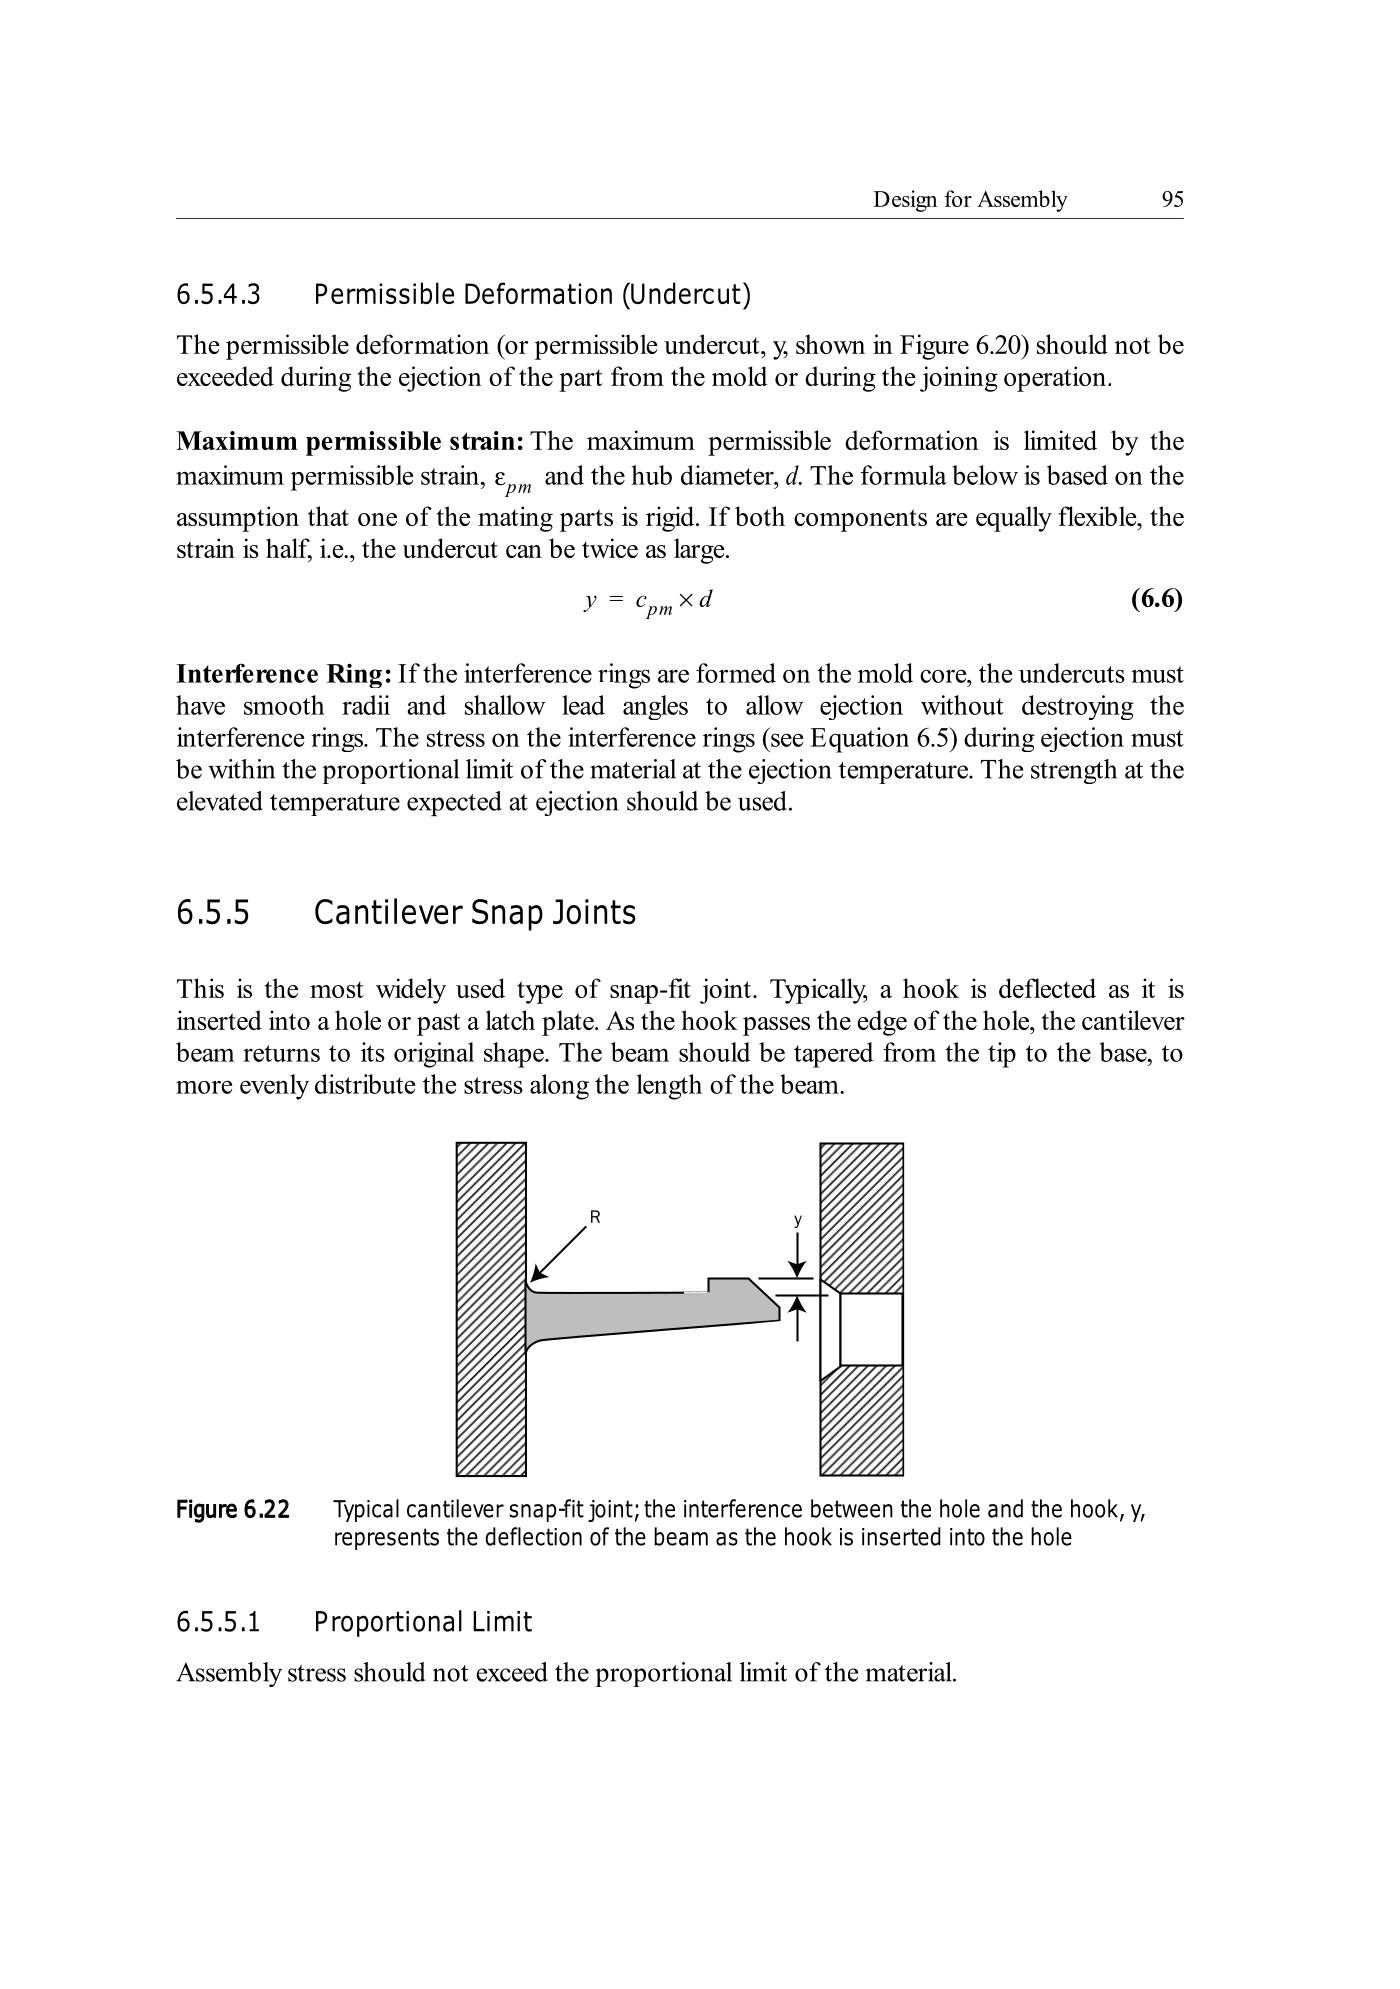
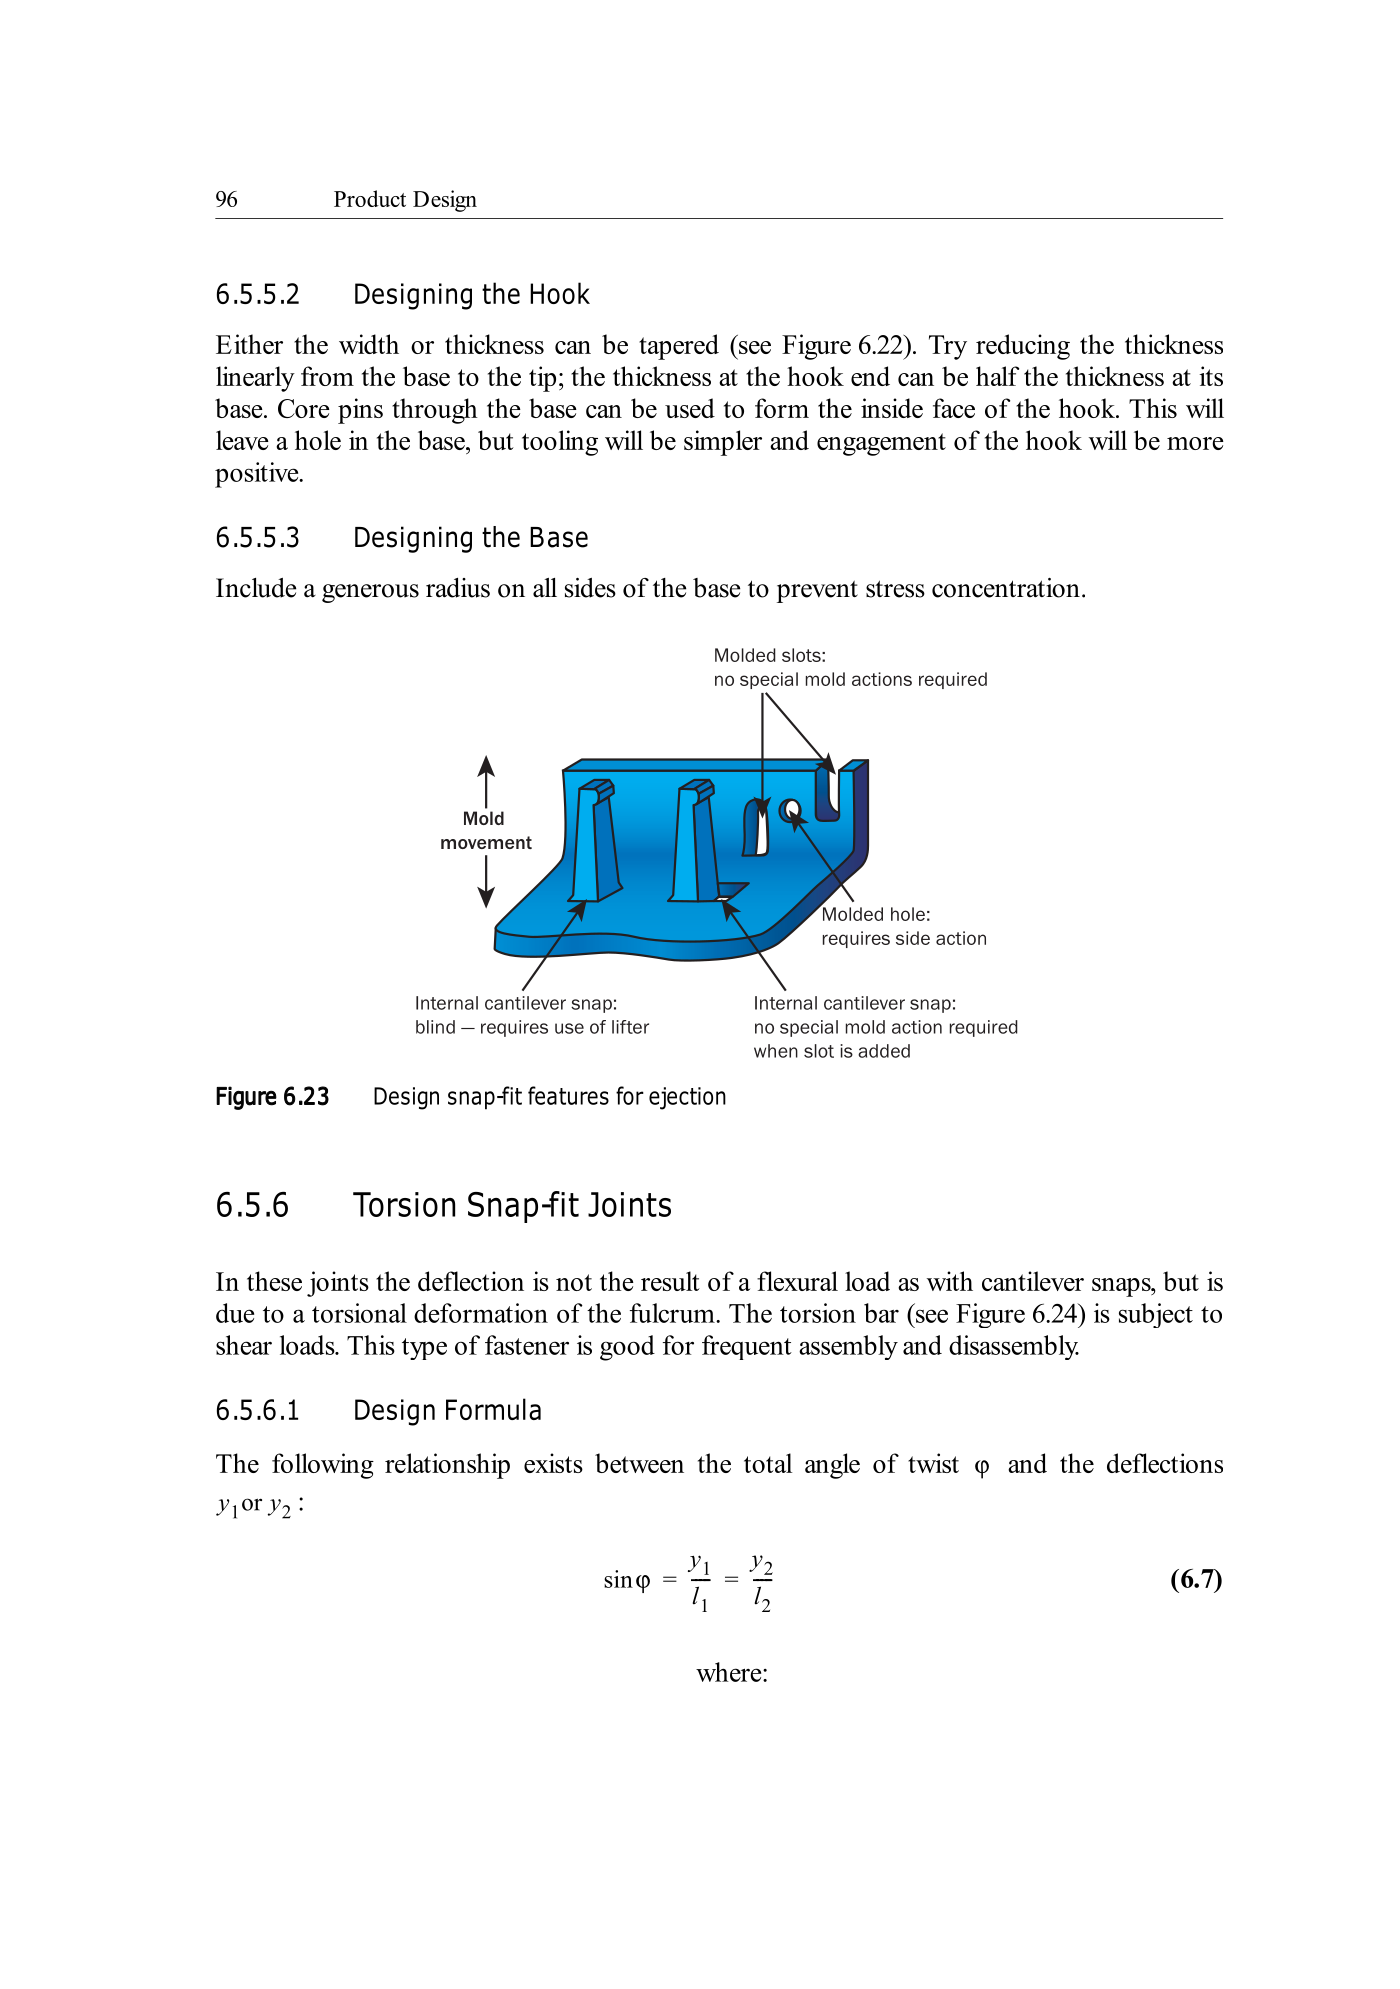
悬臂卡扣最常用。钩插孔或越过锁扣板时挠曲,越过边缘后梁恢复。梁应从端部到根部渐增,均匀分配应力,装配应力不得超过比例极限。宽度或厚度可渐变,厚度宜从根部到钩端线性减小,钩端可为根部的一半。根部各侧应设置大圆角,采用成型槽可简化顶出,盲孔内部卡扣可能需斜顶。
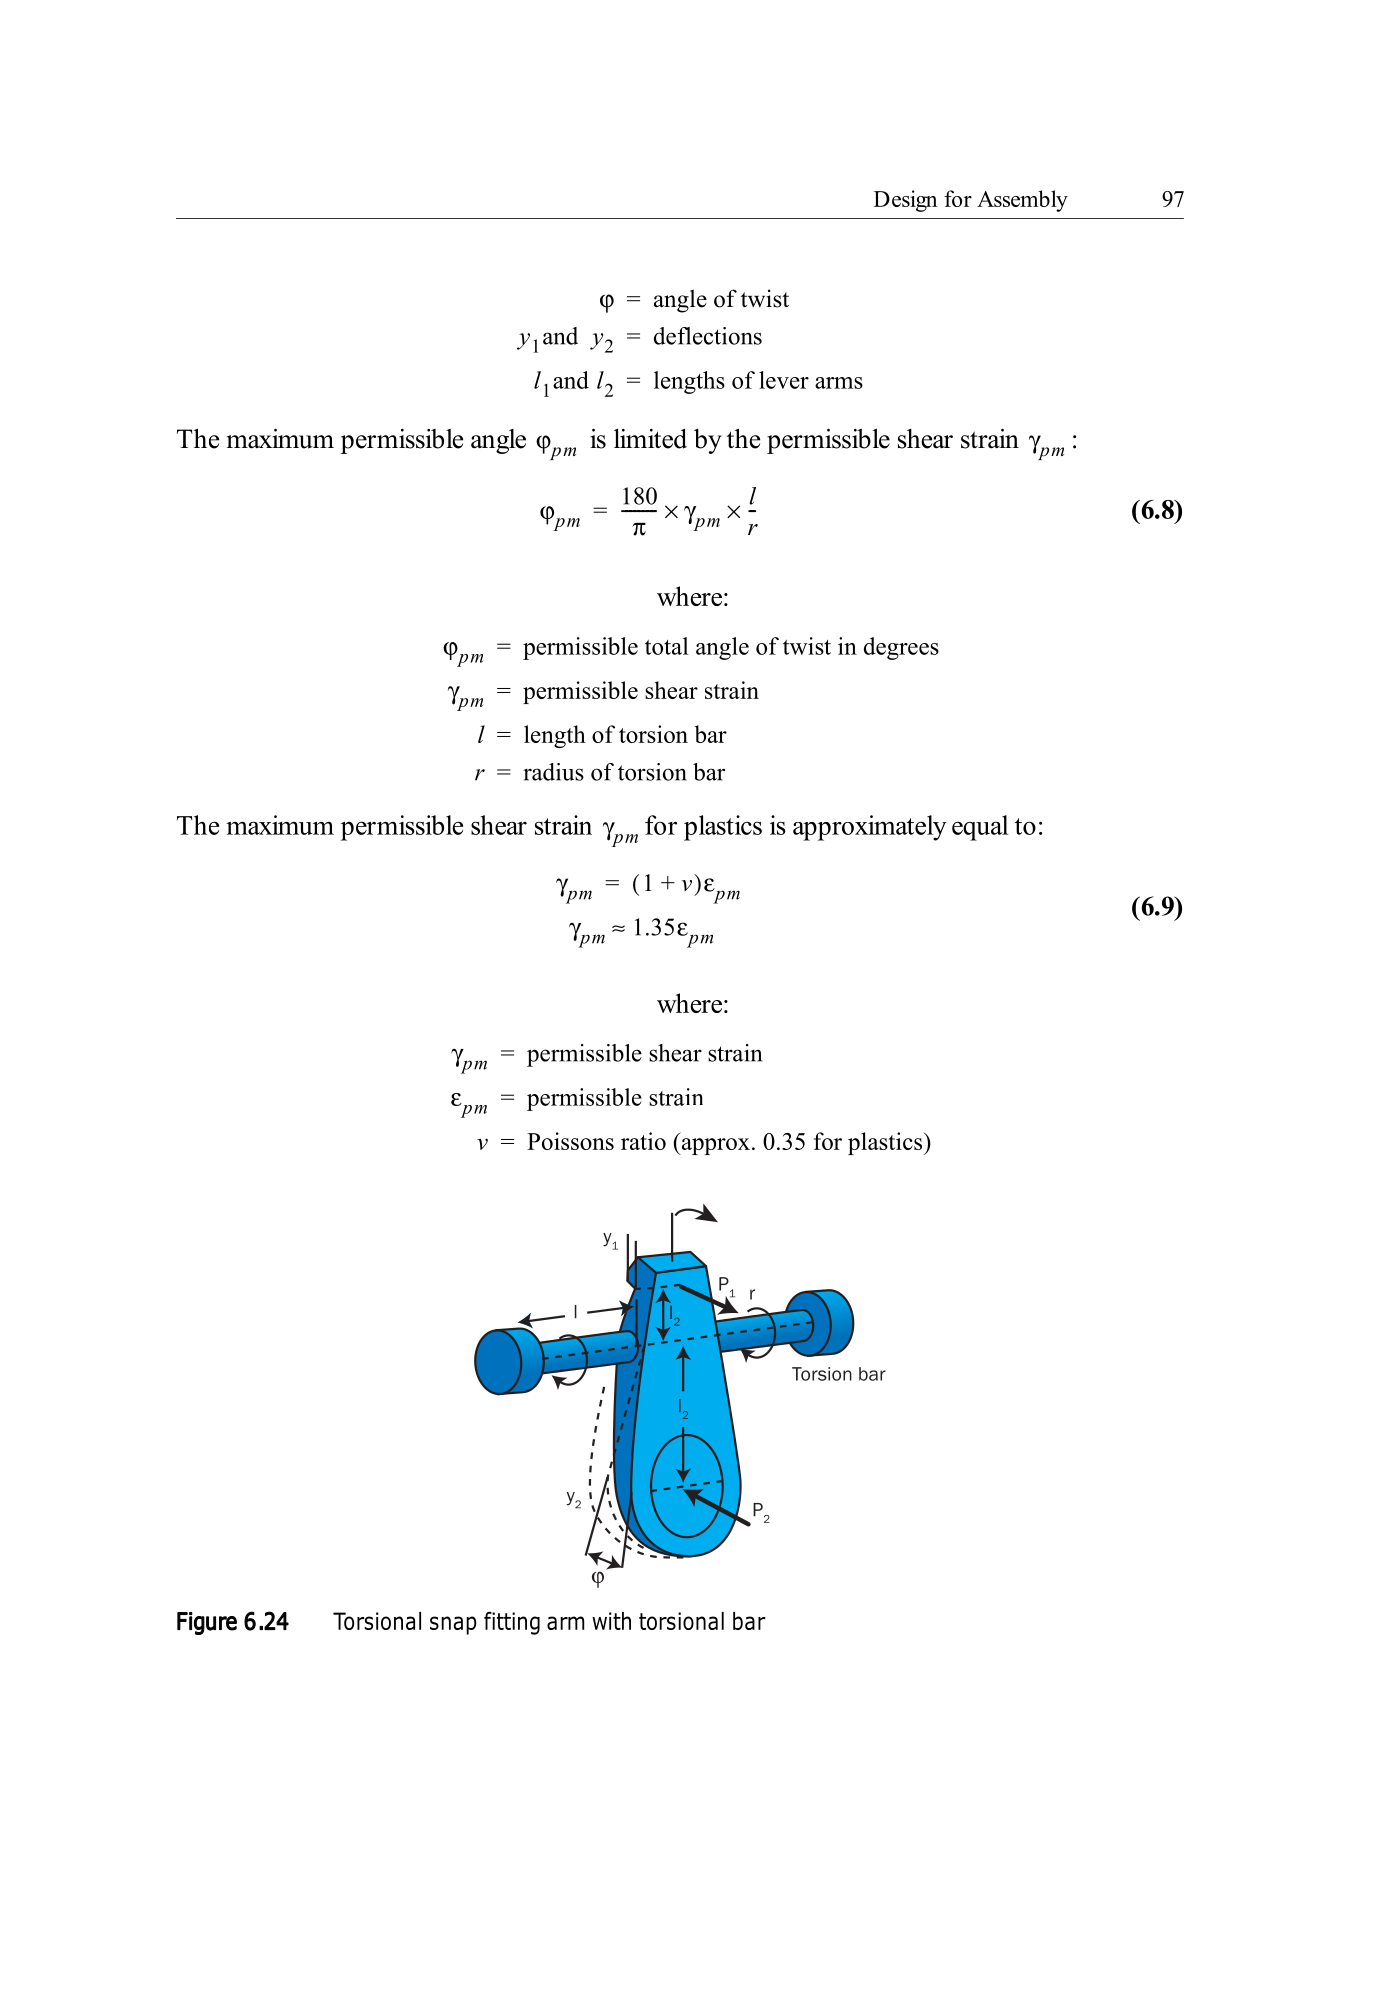
扭转卡扣通过支点扭转而非悬臂弯曲变形,扭杆承受剪切载荷,适合频繁拆装:
其中
6.5.5 紧固件、成型螺纹和嵌件
螺钉和铆钉可用于塑料,但过紧会诱发应力,插入时可能形成或切削螺纹,螺钉头、螺母和铆钉头毛刺会形成应力集中并导致早期失效。宜使用表面光滑、承压面较大的盘头螺钉,垫圈应无毛刺或使冲压面朝向塑料。
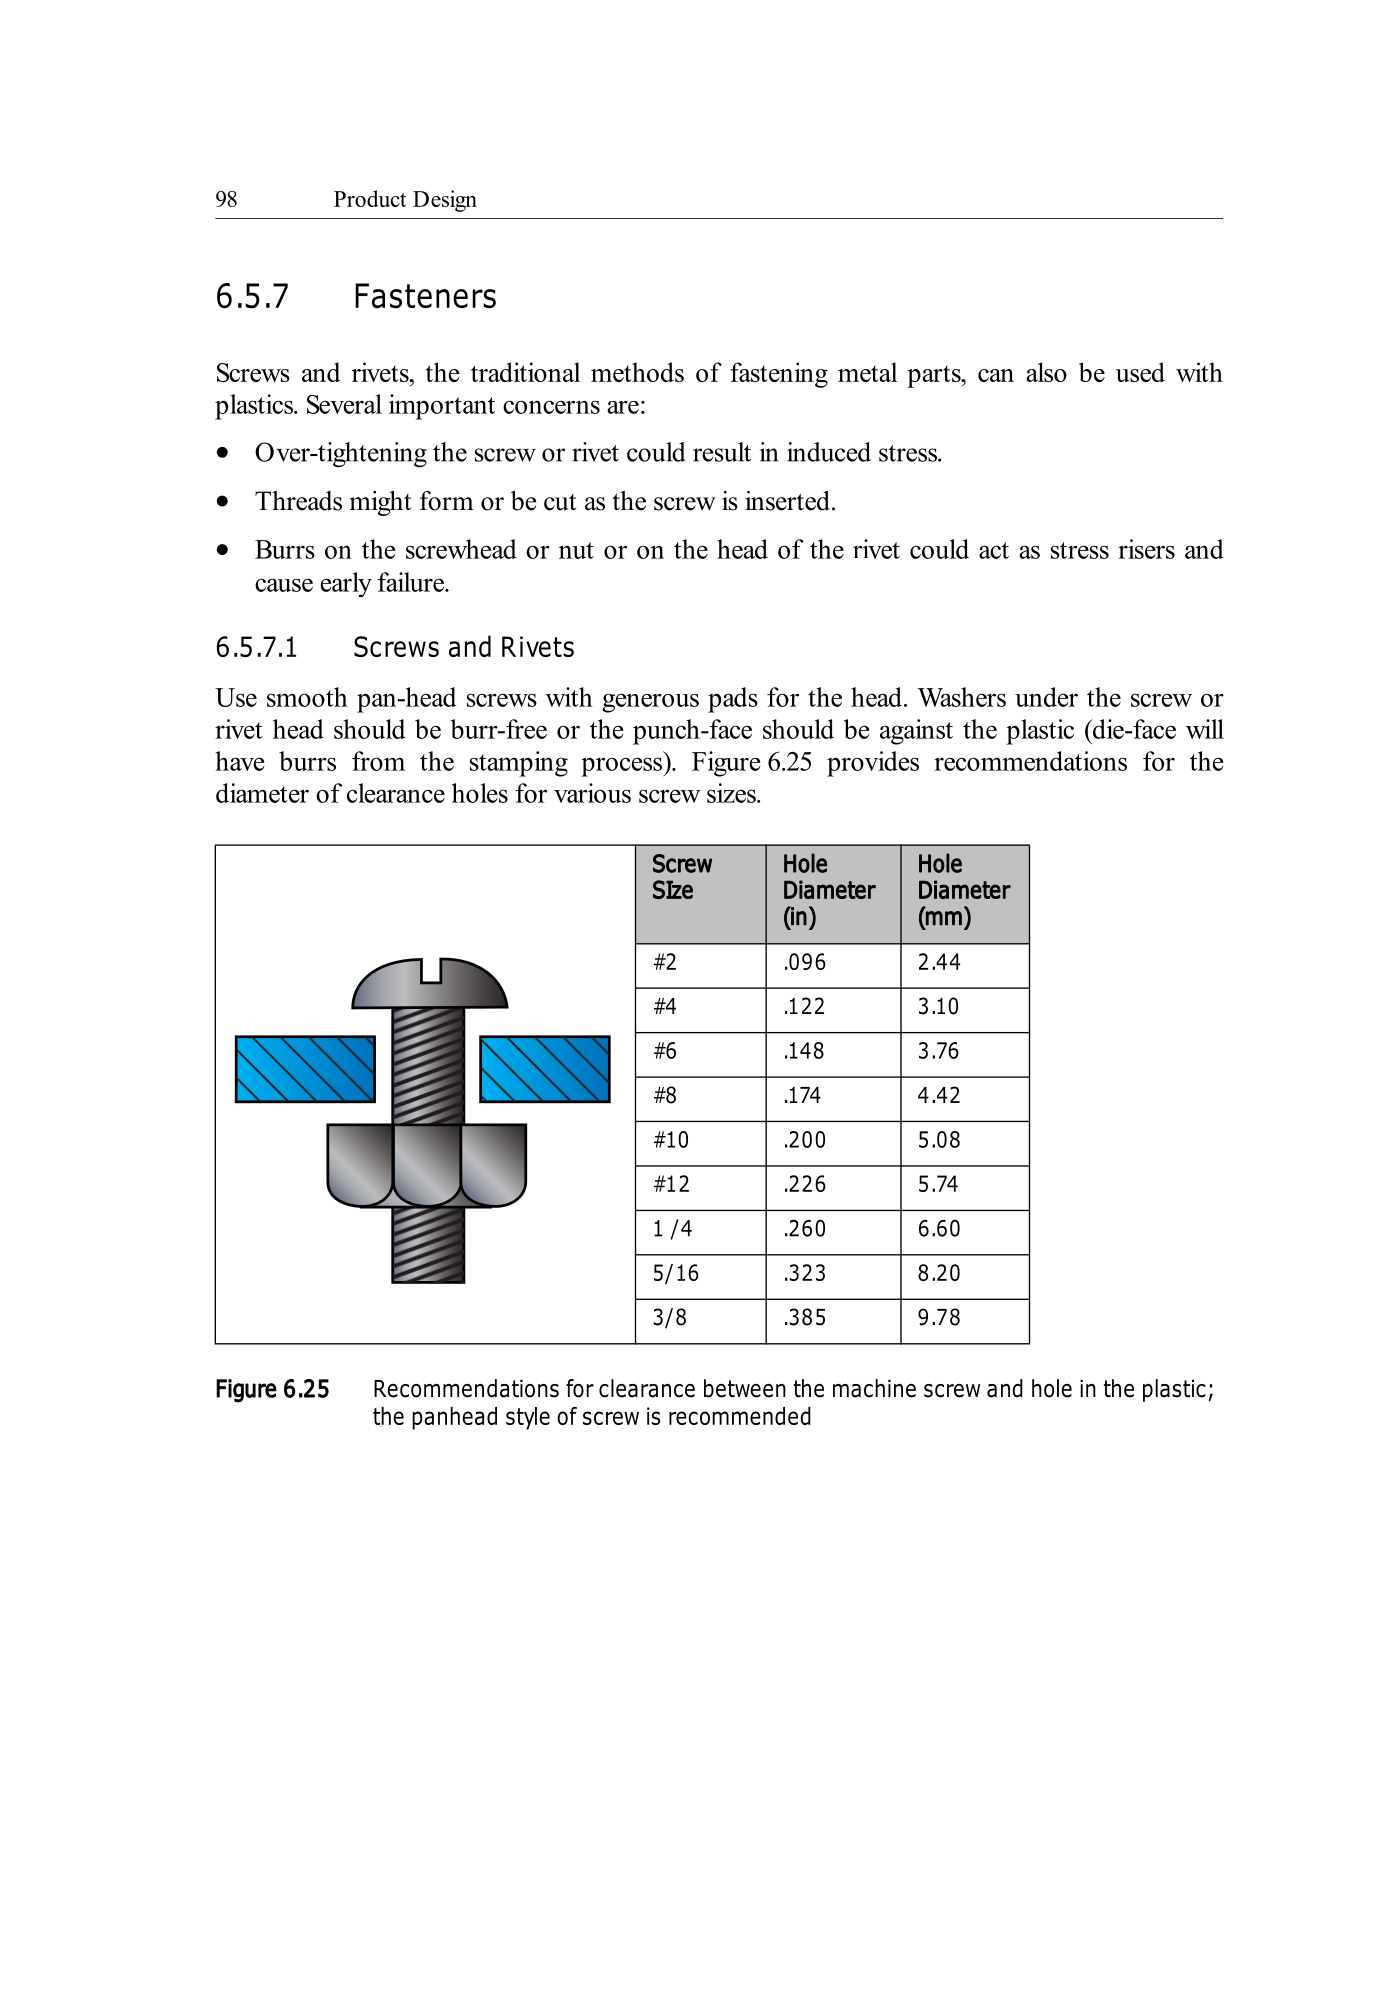
| 螺钉规格 | 推荐孔径 mm |
|---|---|
| #2, #4, #6, #8, #10, #12 | 2.44, 3.10, 3.76, 4.42, 5.08, 5.74 |
| 1/4, 5/16, 3/8 | 6.60, 8.20, 9.78 |
塑料模量低于 200,000 psi 时可用 ASA Type BF 自攻成型螺钉。模量较高时应采用 ASA Type T、Type 23 或 Type BT、Type 25 切削螺钉,以免成型螺钉造成应力开裂。需要反复拆装时可在柱位使用带一个螺纹的金属螺纹帽。需让螺钉头低于表面时用盘头螺钉沉孔。永久装配可采用铆钉,但设计应防止过紧,或用垫圈防止头部切入塑料。避免埋头螺钉头和管螺纹,它们容易过紧并导致应力开裂。
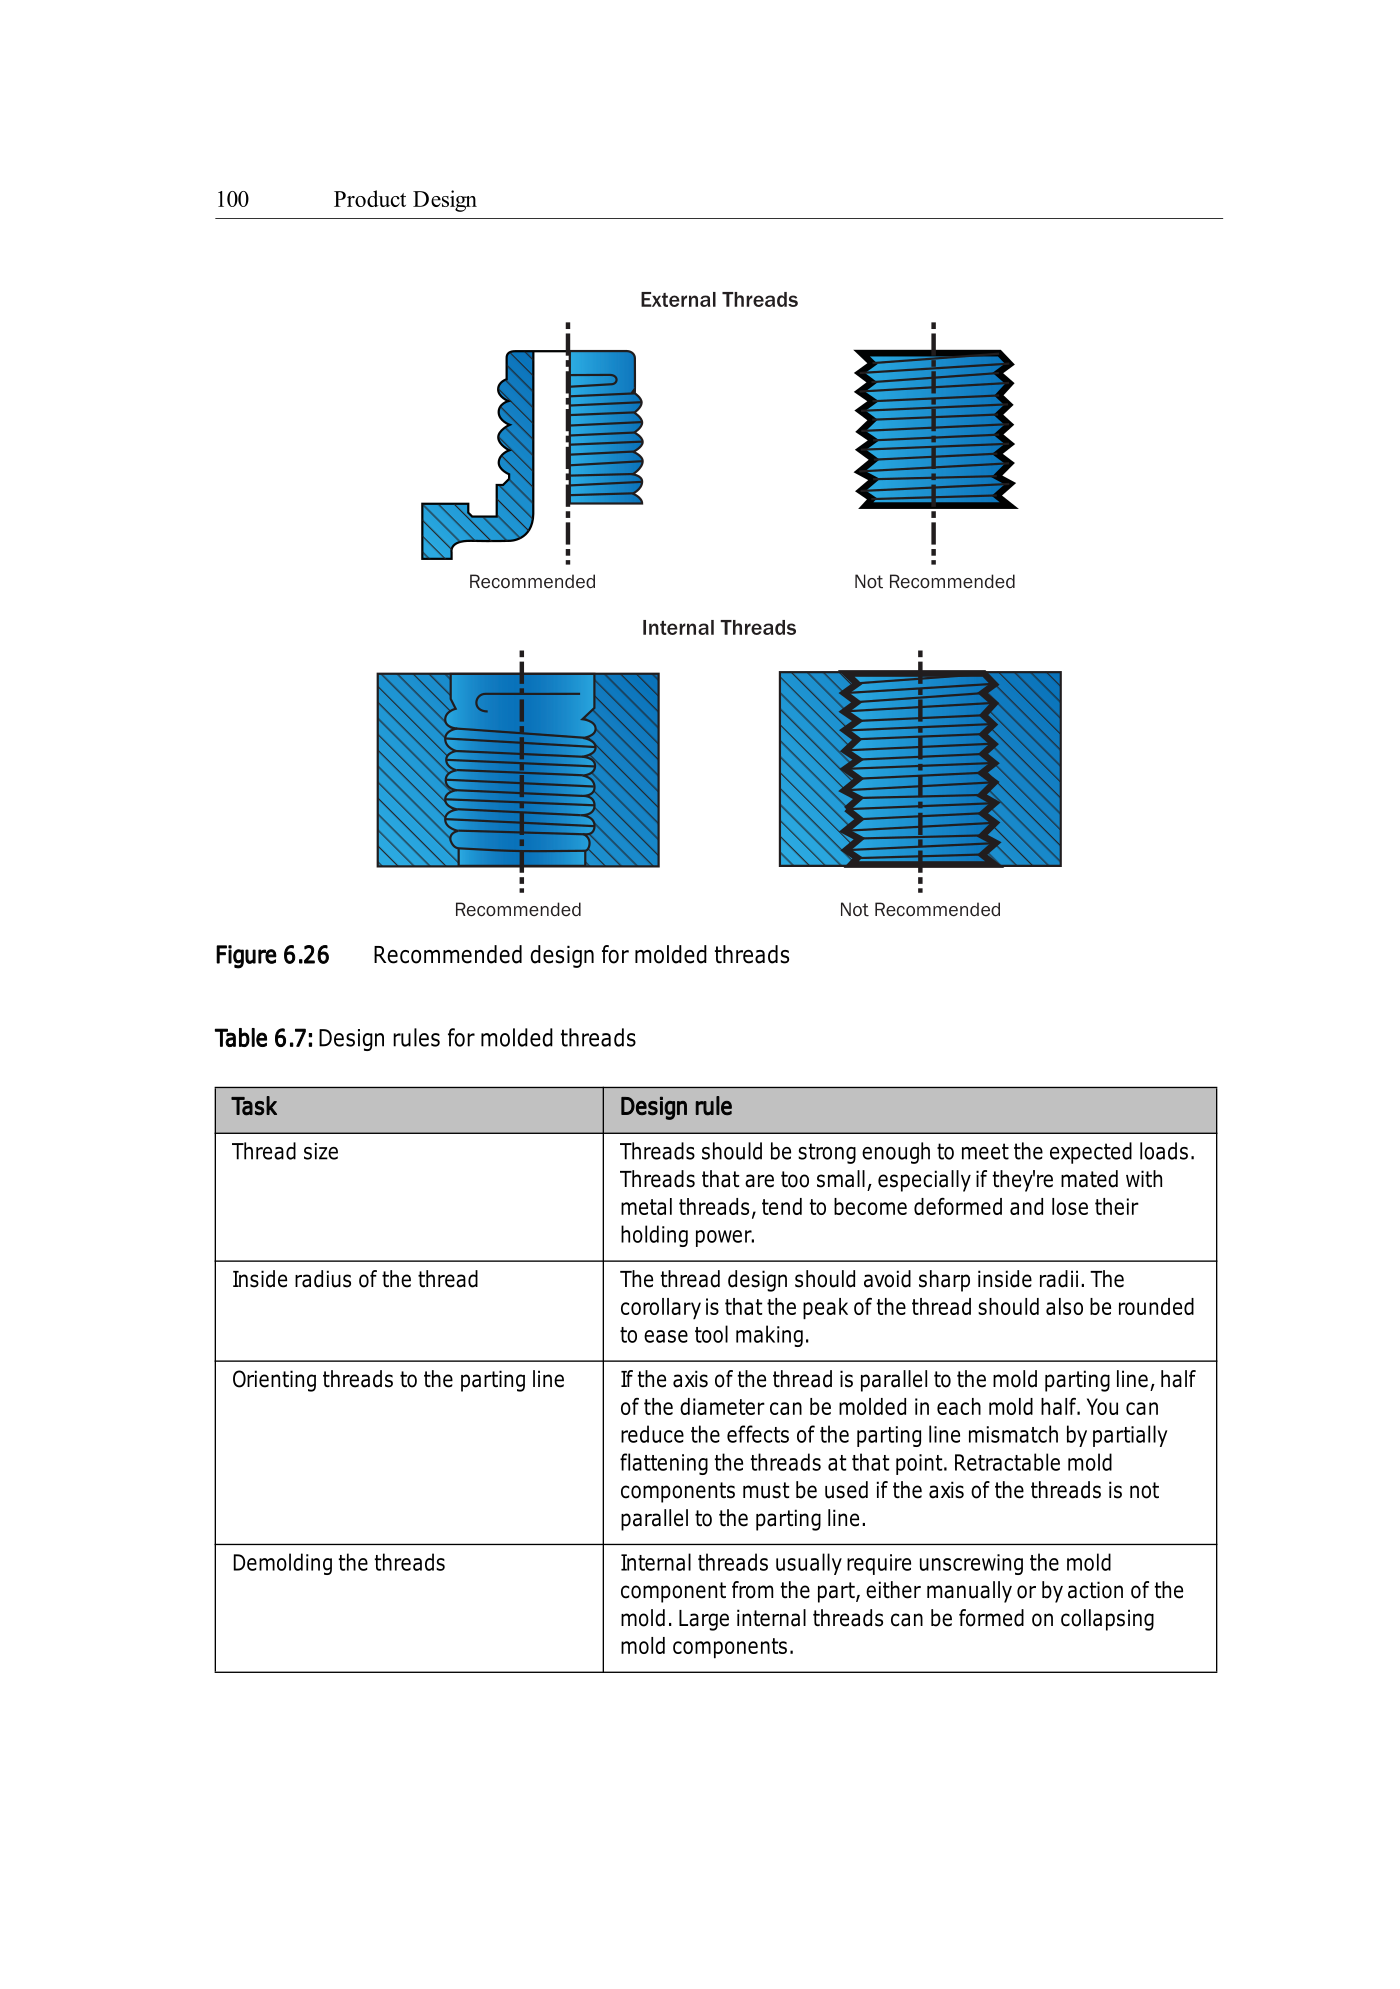
成型螺纹可避免独立紧固件。主直径前设置略大的、约一个螺距长的无螺纹导入部可简化制模。螺纹应满足预期载荷,尤其与金属螺纹配合时不能过小。避免尖锐内圆角,螺纹峰也应圆整。轴线平行分型线时,螺纹半径可分别在两个模具半部成型,并可局部压平螺纹减小分型线错位影响。轴线不平行需可缩回模具组件。内螺纹通常需手动或模具动作旋出,大内螺纹可用可塌缩模具组件。
嵌件是在塑料中包覆成型的、不随塑料熔化的部件。金属嵌件可导电、增强塑料并提供金属螺纹,塑料嵌件可提供不同颜色或性能。浇口应使嵌件两侧受相等熔体流动力,防止移动或变形,并设计足够流路使两侧前沿同速推进。模具应设支撑柱以支撑嵌件,并为收缩应力及嵌件周围柱位一侧通常形成的熔接线留出余量。
6.5.6 焊接工艺
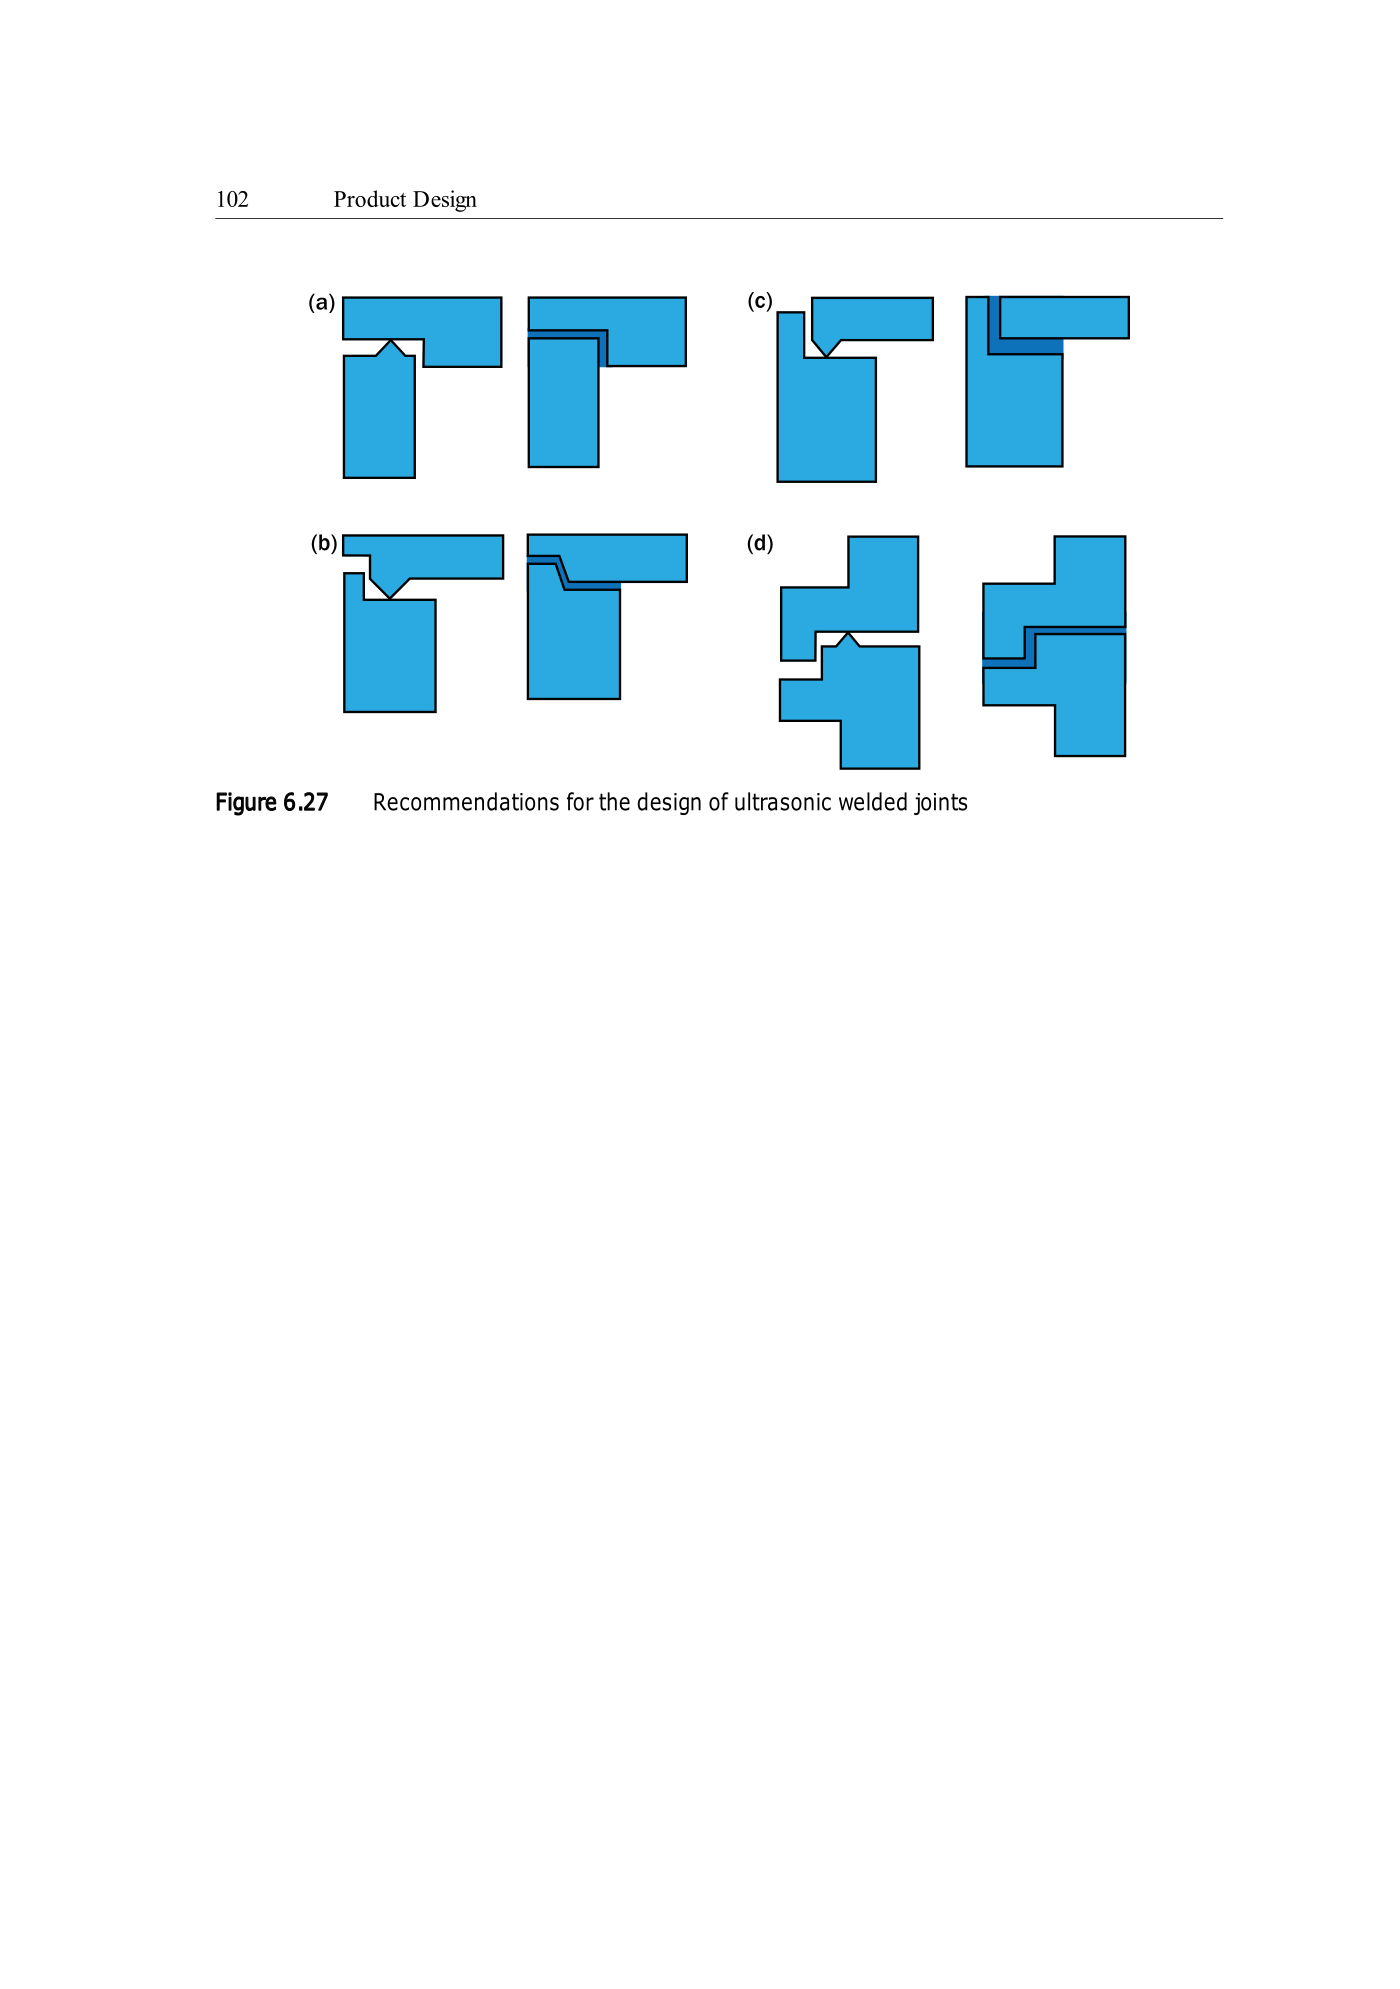
超声波焊接以高频声振动使两个塑件相互滑动,表面的高速短行程滑动使界面熔化,停止振动后界面冷却结合。其他焊接工艺通常不够可靠或需大量手工作业。焊接设计规则如下:
- 两种材料必须熔融相容。
- 向塑件传递能量的超声焊头设计对成功至关重要。
- 轴对称零件应在接头处设置过盈,焊接时该区域熔化并压合零件。
- 接触面设计至关重要,必须在一个待焊面设置能量导向筋,即小型三角凸棱。